


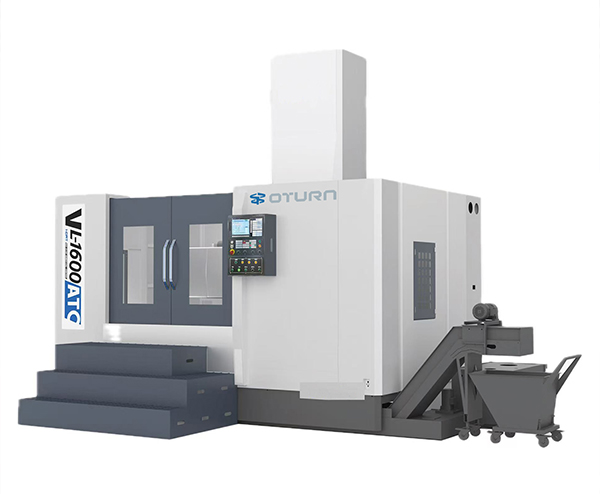
Борбордук бийиктиктин тактыгы: иштетүү сапатынын ачкычы
In CNC вертикалдуу токардык станокиштетүүдө борбордук бийиктиктин тактыгы түздөн-түз даярдалган бөлүктүн акыркы сапатына таасир этет. Атүгүл анча чоң эмес четтөөлөр да өлчөмдүү каталарды жана геометриялык толеранттуулук маселелерин жаратышы мүмкүн, бул тетиктердин чогултулушуна жана иштөө мөөнөтүнө олуттуу таасир этиши мүмкүн. Ошондуктан, иштетүүнүн туруктуулугун жана жогорку тактыгын камсыз кылуу үчүн борбордук бийиктикти жөндөөнүн илимий жана натыйжалуу ыкмаларын өздөштүрүү абдан маанилүү.
Борбордун бийиктигинин аныктамасы жана анын каталарга тийгизген таасири
CNC вертикалдуу токардык станоктун борбордук бийиктиги шпиндельдин айлануу борбору менен жумушчу столдун бетинин ортосундагы перпендикуляр аралыкты билдирет. Эгерде бул бийиктикте ката болсо, шаймандын чыныгы кесүү абалы идеалдуу жолдон четтеп, диск тибиндеги же жең тибиндеги жумуш бөлүктөрүндө кууш же тегиз эмес беттерге алып келет. Мисалы, жогорку тактыктагы подшипник жеңдерин иштетүүдө борбордук бийиктиктеги каталар дубалдын калыңдыгынын тегиз эмес болушуна алып келип, подшипниктин иштешине жана иштөө мөөнөтүнө түздөн-түз таасир этиши мүмкүн.
Так өлчөө: Жөнгө салуунун биринчи кадамы
Так өлчөө - жөндөөнүн негизи. Жалпы куралдарга бийиктик өлчөгүчтөр, циферблат көрсөткүчтөрү жана лазердик интерферометрлер кирет. Бийиктик өлчөгүч жумушчу стол менен шпиндельдин учунун ортосундагы вертикалдык аралыкты өлчөйт; станоктун жетектөөчү рельсине бекитилген циферблат көрсөткүчү шпиндельдин сырткы тегерегине тийип, шпиндель айланганда бийиктиктин өзгөрүшүн аныктайт; лазердик интерферометр каталарды тез жана жогорку тактыкта аныктоону камсыз кылат. Ишенимдүүлүктү камсыз кылуу үчүн бир нече өлчөөлөр жүргүзүлөт жана орточо эсептелет.
Калибрлөө жана жөндөө: каталарга ийкемдүү жооп кайтаруу
Жөндөө ыкмалары ар кандай ката шарттарына жараша ийкемдүү колдонулушу керек. Эгерде борбордук бийиктик өтө төмөн болсо, шпиндель отургучу менен машинанын негизинин ортосуна тиешелүү калыңдыктагы жалюзилерди кошууга болот; эгер өтө бийик болсо, шпиндель отургучун орнотуучу бетти майдалоо керек. Бул процесс борбордук бийиктик долбоорлоо талаптарына жооп бергенге чейин кайталап өлчөө жана калибрлөө менен акырындык менен тактоо принцибине ылайык жүргүзүлөт. Айрым өнүккөнвертикалдуу CNC токардык станокторусерво моторлору жана шпиндельдин бийиктигин компенсациялоо үчүн бурамалы гайка механизмдери менен башкарылуучу автоматтык жөнгө салуу системалары менен жабдылган, бирок үзгүлтүксүз кол менен калибрлөө зарыл.
Техникалык тейлөө жана текшерүү: туруктуулукту камсыз кылуу
Борбордун бийиктигинин туруктуулугун сактоо үчүн үзгүлтүксүз техникалык тейлөө абдан маанилүү. Сыныктардын, майдын жана таштандылардын өлчөөнүн тактыгына таасир этишине жол бербөө үчүн жумушчу столду жана шпиндельди орнотуучу жерди үзгүлтүксүз тазалап туруңуз. Шпиндельдин отургучун бекитүүчү болттор бошоп калганын текшерип, зарыл болсо, аларды тез арада бекемдеңиз, андан кийин борбордун бийиктигин кайра өлчөңүз. Өлчөө жана жөндөө маалыматтарын көзөмөлдөө үчүн техникалык тейлөө жазууларын түзүңүз, бул ката тенденцияларын талдоого жана потенциалдуу көйгөйлөрдү эрте аныктоого жардам берет.
Борбордук бийиктикти өлчөөнүн, калибрлөөнүн жана техникалык тейлөөнүн негизги ыкмаларын өздөштүрүүCNC вертикалдуу токарлык станокборбордук бийиктиктеги каталардан келип чыккан иштетүү көйгөйлөрүнүн алдын алат, жогорку тактыктагы жумуш бөлүктөрүн өндүрүү үчүн бекем кепилдик берет. OTURN кардарларга жогорку тактыктагы, абдан туруктуу иштетүүчү жабдууларды жана техникалык колдоону сунуштоого, ишканаларга борбордук бийиктиктен четтөөлөрдөн улам иштетүү коркунучтарын болтурбоого жардам берүүгө, өндүрүштүн натыйжалуулугун жана продукциянын сапатын жакшыртууга жана акылдуу өндүрүштү жаңы деңгээлге көтөрүүгө умтулат.
Көп берилүүчү суроолор
1. CNC вертикалдуу токардык станоктун борбордук бийиктиги канча?
Борбордун бийиктиги шпиндельдин айлануу борбору менен жумушчу столдун бетинин ортосундагы вертикалдык аралыкты билдирет, бул иштетүүнүн тактыгын камсыз кылуу үчүн маанилүү параметр болуп саналат.
2. Борбордун бийиктигиндеги каталар кандай иштетүү көйгөйлөрүн жаратышы мүмкүн?
Борбордун бийиктигиндеги каталар жумушчу бөлүктөрдүн ичкеришине, тегиз эмес беттерге жана өлчөмдөрдүн четтөөлөрүнө алып келип, тетиктердин чогултулушуна жана кызмат мөөнөтүнө олуттуу таасир этиши мүмкүн.
3. Борбордун бийиктигин кантип так өлчөө керек?
Кеңири колдонулган өлчөө куралдарына бой өлчөгүчтөр, циферблат индикаторлору жана лазердик интерферометрлер кирет. Маалыматтардын тактыгын камсыз кылуу үчүн бир нече өлчөөлөр жүргүзүлөт жана орточо эсеп чыгарылат.
4. Борбордун бийиктиги четтегенде кантип тууралоо керек?
Эгерде борбордук бийиктик өтө төмөн болсо, жөндөө үчүн төшөмөлөрдү кошууга болот; эгер өтө бийик болсо, шпиндель отургучун орнотуучу бетти жылмалоо керек. Жөндөөлөр акырындык менен кайталап өлчөө жана калибрлөө менен жасалышы керек.
5. CNC вертикалдуу токардык станоктун борбордун бийиктигин автоматтык түрдө жөнгө салуу функциясы барбы?
Кээ бир өнүккөн CNC станоктору автоматтык компенсацияга жетүү үчүн серво моторлору менен башкарылуучу автоматтык жөнгө салуу системалары менен жабдылган, бирок үзгүлтүксүз кол менен калибрлөө дагы эле талап кылынат.
6. Борбордун бийиктигинин узак мөөнөттүү туруктуулугун кантип камсыз кылуу керек?
Машинанын жумушчу столун жана шпиндель орнотуучу аянтын үзгүлтүксүз тазалап туруңуз, шпиндель отургучунун болтторун текшерип, бекемдеңиз, ошондой эле аномалияларды өз убагында аныктоо жана жоюу үчүн техникалык тейлөө жазууларын түзүңүз.
Жарыяланган убактысы: 2025-жылдын 27-майы