


Токарь станоктору эң эски иштетүү ыкмаларынын айрымдарын билдирет, бирок жаңы токарь станок сатып алууну ойлонуп жатканда негизги нерселерди эстеп калуу дагы эле пайдалуу.
Тик же горизонталдык фрезер станокторунан айырмаланып, токарь станоктун негизги өзгөчөлүктөрүнүн бири - бул шайманга карата даяр бөлүктүн айлануусу. Ошондуктан, токарь иши көбүнчө токарь деп аталат. Ошондуктан, токарь - бул тегерек цилиндр формасындагы тетиктерди жасоо үчүн колдонулган иштетүү процесси. Токарь станоктору, адатта, даяр бөлүктүн диаметрин белгилүү бир өлчөмгө чейин кичирейтүү, ошону менен жылмакай беттик жасалгалоо үчүн колдонулат. Негизинен, кесүүчү аспап айлануучу даяр бөлүккө каптал (эгерде тетик валь болсо) же бүтүндөй бет (эгерде тетик барабан болсо) боюнча сызыктуу кыймылдай баштаганда, ал бетинен сыйрылып түшө баштаганга чейин жакындайт.
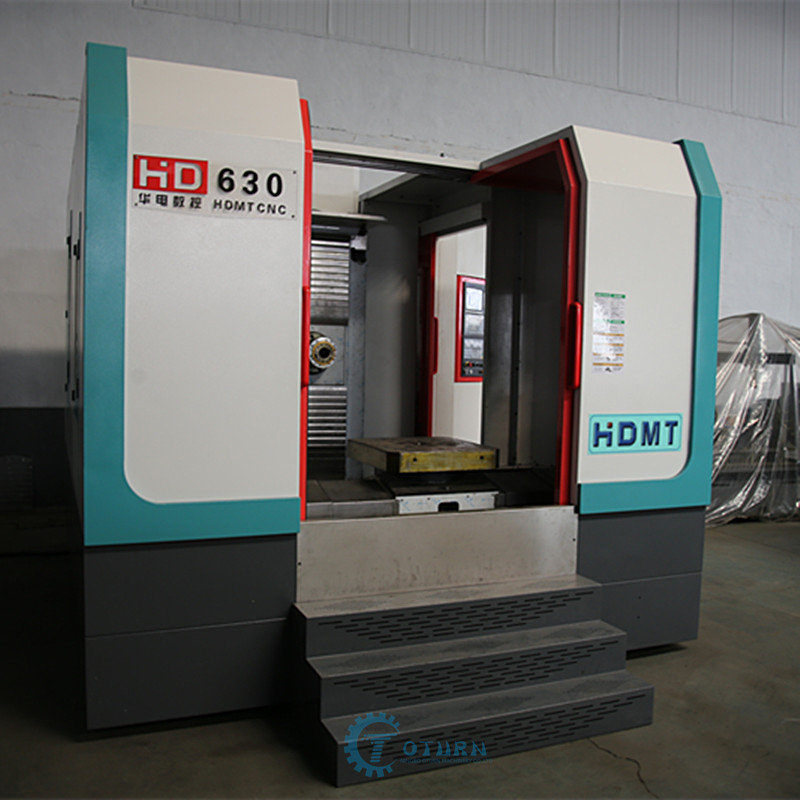
Кол менен башкарылуучу станокторду сатып алууга болот, бирок бүгүнкү күндө CNC менен башкарылбаган станоктор аз. Автоматтык түрдө курал алмаштыруучу түзүлүш (мисалы, мунара) менен жабдылганда, CNC токарь станогун токарь борбору деп атаган оң.CNC токарлык борборлоруX жана Y багыттарында гана кыймылдаган жөнөкөй эки октуу станоктордон тартып, татаалыраак көп октуу станокторго чейин ар кандай өлчөмдөргө жана функцияларга ээбурулуш борборлорутатаал төрт октуу токарлоону, фрезерлөөнү жана фрезерлөөнү аткара алат. Бургулоо, таптоо жана терең тешиктерди бургулоо — болгону бир операция.
Негизги эки огу бар токарь станогу баштык, шпиндель, тетиктерди бекитүүчү патрон, токарь станогу, араба жана горизонталдуу жылма рамка, аспап мамы жана куйрук станогунан турат. Көпчүлүк токарь станокторунда даярдалуучу бөлүктүн учун кармап туруу үчүн кыймылдуу куйрук станогу болгону менен, бирок патрондон алыс болгондуктан, бардык эле станоктор бул функция менен стандарттуу түрдө жабдылган эмес. Бирок, куйрук станогу, айрыкча, даярдалуучу бөлүк салыштырмалуу узун жана ичке болгондо пайдалуу. Бул учурда, эгер куйрук станогу колдонулбаса, ал "жарылууну" пайда кылып, тетиктин бетинде айкын издер калтырышы мүмкүн. Эгерде ал тирелбесе, тетиктин өзү жукарып кетиши мүмкүн, анткени кесүү учурунда аспаптын басымынан улам тетик өтө ийилип калышы мүмкүн.
Токарь станокко кошумча катары куйруктун арткы бөлүгүн кошууну карап жатканда, учурда аткарылып жаткан жумуштарга гана эмес, келечектеги жумуш жүгүнө да көңүл буруу керек. Эгерде күмөн санасаңыз, станокту алгачкы сатып алууда куйруктун арткы бөлүгүн кошуңуз. Бул сунуш кийинчерээк орнотуу үчүн кыйынчылыктардан жана түйшүктөн сакташы мүмкүн.
Канча кыймылдуу октор керек болбосун, кандайдыр бир токардык станокту сатып алууну баалоодо устакана алгач иштетилген тетиктердин өлчөмүн, салмагын, геометриялык татаалдыгын, талап кылынган тактыгын жана материалдарын эске алышы керек. Ар бир партиядагы тетиктердин күтүлгөн санын да эске алуу керек.
Бардык токардык станокторду сатып алуудагы жалпы жагдай - бул керектүү тетиктерди жайгаштыруу үчүн патрондун өлчөмү.бурулуш борборлору, патрондун диаметри адатта 5тен 66 дюймга чейин же андан да чоңураак болот. Тетиктер же тилкелер патрондун арткы бетинен өтүшү керек болгондо, эң чоң шпиндель аркылуу өтүүчү тешик же тилке сыйымдуулугу маанилүү. Эгерде стандарттуу тешиктин өлчөмү жетиштүү чоң болбосо, сиз "чоң диаметр" опциясы менен иштелип чыккан станокту колдоно аласыз.
Кийинки негизги көрсөткүч - бурулуш диаметри же максималдуу бурулуш диаметри. Сүрөттө патронго орнотула турган жана аны урбай туруп, төшөктө термеле турган эң чоң диаметрдеги тетик көрсөтүлгөн. Ошондой эле талап кылынган максималдуу бурулуш узундугу маанилүү. Иштетилген бөлүктүн өлчөмү станокко керектүү төшөктүн узундугун аныктайт. Максималдуу бурулуш узундугу төшөктүн узундугунан айырмаланарын эске алыңыз. Мисалы, эгерде иштетиле турган тетиктин узундугу 40 дюйм болсо, анда тетиктин толук узундугун натыйжалуу айландыруу үчүн төшөккө узунураак узундук керек болот.
Акырында, иштетиле турган тетиктердин саны жана талап кылынган тактык машинанын иштешин жана сапатын аныктоочу негизги факторлор болуп саналат. Жогорку өндүрүмдүү машиналар жогорку ылдамдыктагы X жана Y окторун жана тез дал келген кыймыл ылдамдыктарын талап кылат. Катуу толеранттуулуктагы машиналар шар бурамаларында жана негизги компоненттерде жылуулук дрейфин көзөмөлдөө үчүн иштелип чыккан. Машинанын түзүлүшү жылуулуктун өсүшүн минималдаштыруу үчүн да иштелип чыгышы мүмкүн.
Жаңы иштетүү борборун сатып алуу боюнча көбүрөөк маалымат алуу үчүн Techspex билим борборундагы "Станок куралдарын сатып алуу боюнча колдонмого" баш багыңыз.
Роботтук автоматика машина операторлору үчүн эң жактырбаган тапшырманы оор тапшырмага айландырууда.
Цинциннати аймагындагы цех өлкөдөгү эң ири вертикалдуу токарлык жана фрезердик борборлордун бирин орнотот. Бул чоң станоктун пайдубалын орнотуу кыйын иш болгону менен, компания пайдубалды башка "пайдубалдардын" үстүнө да курган.
Жарыяланган убактысы: 2021-жылдын 27-майы