


ИйгиликтүүCNC токарлоо борборуИнвестиция маанилүү факторлорду аныктоону талап кылат. Стратегиялык пландаштыруу бул сатып алууну жетектейт. Дүйнөлүк CNC иштетүү жана токарлык борборлору рыногу олуттуу өсүштү болжолдойт,2024-жылдан 2030-жылга чейинки жылдык өсүш темпи 6,6%Анын жогорку ылдамдыктагы сегменти төмөнкүлөрдү күтөт2025 жана 2035-жылдар аралыгындагы орточо жылдык өсүш 5,8%Бул кеңейтүү маалыматтуу чечимдердин зарылдыгын баса белгилейт.Көп функциялуу CNC токардык станок өндүрүүчүсүар кандай варианттарды сунуштайт. ТүшүнүүБурулуш борборунун тактыгыабдан маанилүү. Сатып алуучулар көп учурда: "CNC буроо борбору менен CNC токардык станоктун ортосунда кандай айырма бар?"жана"Вертикалдык жана горизонталдык бурулуш борборлорунун ортосунда кантип тандоо керек?". Он маанилүү ой маалыматтуу сатып алууну жетектейт."
Негизги жыйынтыктар
- Өндүрүш муктаждыктарыңызды жана тетиктерге болгон талаптарды түшүнүңүз. Бул сизге туура машинанын өлчөмүн жана кубаттуулугун тандоого жардам берет.
- Карамашинанын мүнөздөмөлөрүмисалы, шпиндельдин кубаттуулугу жана шаймандардын параметрлери. Бул өзгөчөлүктөр машинанын канчалык жакшы иштээрине таасир этет.
- Башкаруу системасын жана программалык камсыздоону текшериңиз. Алар машинаны колдонууну жана башка системалар менен байланышууну жеңилдетет.
- Машинанын тактыгын жана анын ысыкты жана титирөөнү кантип чечээрин карап көрүңүз. Бул камсыз кылатжогорку сапаттагы тетиктер.
- Баасын гана эмес, жалпы баасын да эске алыңыз. Буга иштетүү чыгымдары, техникалык тейлөө жана келечектеги баалуулук кирет.
CNC токарлык борборуңуз үчүн өндүрүштүк муктаждыктар жана тетиктерге коюлган талаптар
ТандооCNC токарлоо борборуөндүрүш муктаждыктарын жана тетиктерге коюлган талаптарды так түшүнүүдөн башталат. Бул факторлор машинанын зарыл болгон мүнөздөмөлөрүнө жана мүмкүнчүлүктөрүнө түздөн-түз таасир этет.
Бөлүктүн өлчөмү жана салмагынын мүмкүнчүлүктөрү
Цех чыгарууну көздөгөн тетиктердин физикалык өлчөмдөрү жана салмагы негизги факторлор болуп саналат. Станоктун кубаттуулугу эң чоң жана эң оор тетиктерди батыра алышы керек. Мисалы, CNC токарлык операциялары тетиктердин ар кандай өлчөмдөрүн иштетет.
| Бөлүктүн өлчөмүнүн категориясы | Өлчөмдөрү (мм) | Өлчөмдөрү (дюйм) |
|---|---|---|
| Минимум | 2×2 | 0,079×0,079 |
| Максималдуу | 200×500 | 7.9×19.7 |
Борборлордун ортосундагы аралык сыяктуу машинанын мүнөздөмөлөрү бөлүктүн максималдуу узундугун аныктайт, көбүнчө 500 мм (19,7 дюйм). Керебеттин үстүндөгү ийилүүчү бөлүк бөлүктүн максималдуу диаметрин аныктайт, адатта 200 мм (7,9 дюйм). Сатып алуучулар тандалган CNC токарлоо борбору алардын максаттуу бөлүктөрүн физикалык жактан кармап, иштете ала тургандыгын камсыз кылышы керек.
Иштетүүгө керектүү материал түрлөрү
Цех иштеткен материалдардын түрлөрү станокторду жана аспаптарды тандоого олуттуу таасир этет. Ар кандай материалдар ар кандай катуулук деңгээлине ээ, бул станоктун белгилүү бир кубаттуулугун жана кесүүчү шаймандарды талап кылат.
| Материалдын катуулугу категориясы | Роквеллдин катуулугу (HRC) | CNC токардык станоктордун типтүү түрлөрү |
|---|---|---|
| Машина менен иштетүү кыйын болгон эритмелер | 45–70 HRC | Жогорку моменттүү CNC токардык станоктору |
| Орточо катуу өнөр жай материалдары | 25–45 HRC | Горизонталдуу CNC токардык станоктору |
| Жумшак жана оңой иштетилүүчү металлдар | <25 HRC | Ар кандай CNC токардык станоктору (баштапкы деңгээлдеги, стол үстүндөгү, жогорку ылдамдыктагы шпинделдик станокторду кошо алганда) |
Стандарттык CNC аспаптары, адатта, практикалык чегине жететHRC 40HRC 50дөн жогору материалдарды иштетүү көбүнчө атайын орнотууларды талап кылат, бул иштетүү убактысын жана баасын эки эсеге көбөйтүшү мүмкүн. Мисалы, 4140 сыяктуу көмүртек/кошулма болоттор стандарттуу түрдө HRC 35ке чейин иштетилет. Алар HRC 40тан жогору татаалдашып калат. 304 сыяктуу дат баспас болоттор HRC 30га чейин натыйжалуу болуп, HRC 35тен кийин татаалдашып калат. A2 сыяктуу аспаптык болоттор HRC 45 аркылуу иштетилет, бирок HRC 50дөн жогору атайын орнотуулар зарыл. Алюминий эритмелери, адатта, CNC иштетүү үчүн катуулук чектөөлөрүнө ээ эмес.
Өндүрүш көлөмү жана өндүрүмдүүлүгү
Өндүрүш көлөмү жана талап кылынган өндүрүмдүүлүк машинанын ылдамдыгын, натыйжалуулугун жана автоматташтыруу мүмкүнчүлүгүн аныктайт. Жогорку көлөмдөгү өндүрүш тезирээк цикл убактысын жана ишенимдүү иштөөнү талап кылат. Көп сандагы тетиктерди чыгарган цехтер автоматтык тилке бергичтер жана роботтоштурулган интеграция сыяктуу функциялардан пайда көрүшөт. Бул кошумчалар кол менен кийлигишүүнү минималдаштырат жана үзгүлтүксүз иштөөнү максималдуу түрдө жогорулатат. Тескерисинче, аз көлөмдөгү же прототиптик жумуштар мындай кеңири автоматташтырууну талап кылбашы мүмкүн. Машинанын узак убакыт бою туруктуу өндүрүштү сактоо жөндөмү өндүрүштүк максаттарга жетүү үчүн абдан маанилүү.
CNC токарлык борборунун машина мүнөздөмөлөрү жана мүмкүнчүлүктөрү
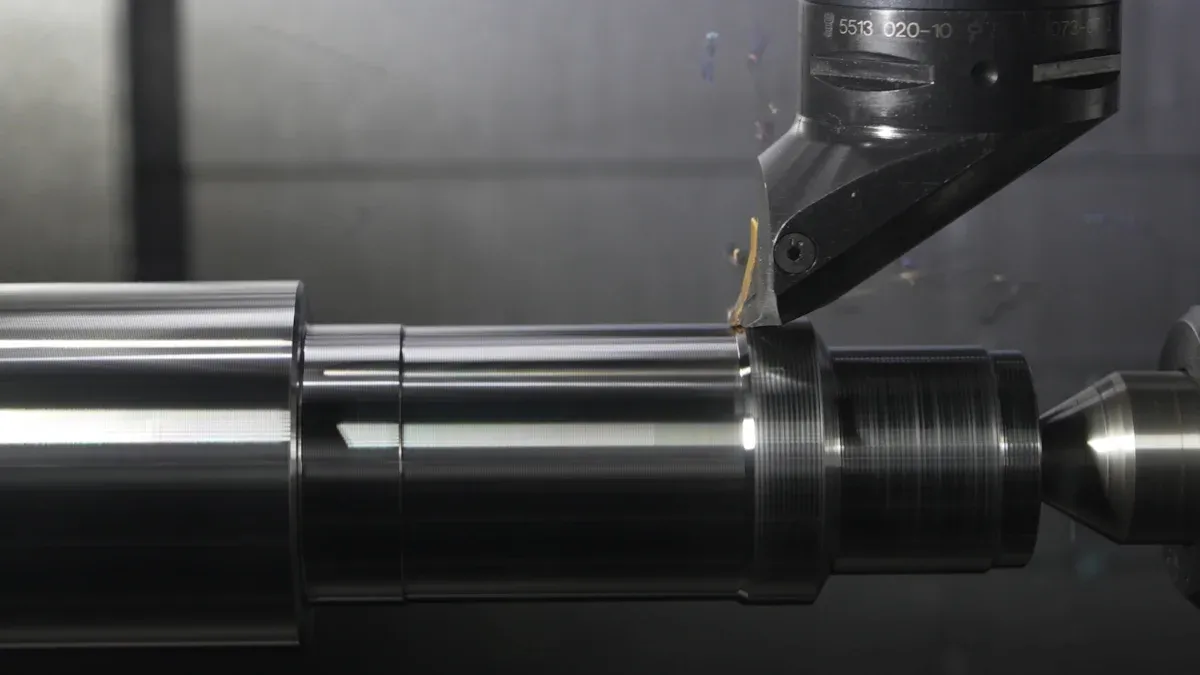
Машинанын мүнөздөмөлөрү жана мүмкүнчүлүктөрү цехтин тетиктерди натыйжалуу жана так чыгаруу жөндөмүнө түздөн-түз таасир этет. Сатып алуучулар бул техникалык аспектилерди кылдаттык менен баалашы керек.
Шпиндельдин конфигурациясы жана кубаттуулугу
Шпиндель ар кандай токарлык операциясынын жүрөгү болуп саналат. Анын конфигурациясы жана кубаттуулугу станоктун кесүү жөндөмүн аныктайт. Шпиндельдин ылдамдыгы, мүнөтүнө айлануулар менен өлчөнгөндө (RPM), даяр буюмдун канчалык тез айланаарын аныктайт. Жогорку RPMдер кичине диаметрлер жана жумшак материалдар үчүн абдан маанилүү. Шпиндельдин моменти, айлануу күчү, чоң диаметрлер жана катуу материалдарды иштетүү үчүн абдан маанилүү. Күчтүү шпиндель материалды натыйжалуу алып салууну камсыздайт жана цикл убактысын кыскартат. Цехтер шпиндельдин мүнөздөмөлөрүн алардын типтүү тетиктеринин өлчөмдөрүнө жана материал түрлөрүнө дал келтириши керек.
Мунара жана шаймандардын параметрлери
Мунара кесүүчү шаймандарды кармап турат жана аларды даяр бөлүккө көрсөтөт. Анын дизайны иштетүүнүн ар тараптуулугуна жана натыйжалуулугуна олуттуу таасир этет. Мунаралардын ар кандай конфигурациялары бар, мисалы, VDI (Немис инженерлеринин ассоциациясы) же BMT (Негизги орнотулган шаймандар), ар бири ар кандай катуулукту жана шаймандарды кармоо мүмкүнчүлүктөрүн сунуштайт. Мунарадагы шайман станцияларынын саны машинанын кол менен кийлигишүүсүз канча ар кандай шайманга жете аларын аныктайт. Көбүрөөк шайман станциялары бир орнотууда татаал операцияларды жүргүзүүгө мүмкүндүк берет, бул шаймандарды алмаштыруу үчүн иштебей калуу убактысын азайтат.
Окту конфигурациялоо жана жандуу куралдар
Ок конфигурациясы станоктун кыймылдоо мүмкүнчүлүктөрүн аныктайт. Жөнөкөй 2 октуу токардык станок X жана Z октору боюнча токарлык операцияларын аткарат. Көп октуу станок сыяктуу өркүндөтүлгөн станокторCNC токарлоо борбору, борбордон тышкары бургулоо же фрезерлөө үчүн Y огу сыяктуу кошумча окторду сунуштайт. Түз аспап менен иштетүү CNC бургулоо борбору үчүн маанилүү жакшыртуу болуп саналат. Ал станокко тетикти башка станокко өткөрбөстөн фрезерлөө, бургулоо жана таптоо операцияларын аткарууга мүмкүндүк берет. Түз аспап менен иштетүү сунуштайттак иштетилген тетиктер үчүн көбүрөөк дизайн ийкемдүүлүгүБул бир эле учурда татаалыраак иштетүү процесстерин жүргүзүүгө мүмкүндүк берет, орнотууну жөнөкөйлөтөт жана эмгекти азайтат. Бул мүмкүнчүлүк керексиз орнотуу процедураларын минималдаштыруу менен тактыкты жана кайталанууну жогорулатат. Цехтер жетишетөркүндөтүлгөн тиштүү дөңгөлөктөр жана подшипниктердин аркасында тезирээк өндүрүш. Жандуу аспаптармаалыматтарды сактайт, ал көп учурда материалды станоктордун ортосунда жылдырганда жоголуп кетет, бул убакытты үнөмдөйт. Ошондой эле, ал кескич станокто түздөн-түз көптөгөн фрезерлөө процесстерин жүргүзүүгө мүмкүндүк берет, мисалы, четтерин тегеректөө же октук/радиалдык өзгөчөлүктөрдү кошуу. Бул тетиктерди CNC фрезерине өткөрүп берүү зарылдыгын жокко чыгарат.
CNC токарлык борборуңуз үчүн башкаруу системасы жана программалык камсыздоо
Башкаруу системасы жана программалык камсыздоо ар кандай заманбап станоктун мээсин түзөт. Алар операторлордун жабдуулар менен кандайча өз ара аракеттенишин жана машинанын татаал операцияларды кантип аткараарын аныктайт. Туура башкаруу системасын тандоо натыйжалуу программалоону, ишенимдүү иштөөнү жана өндүрүш чөйрөсүнө үзгүлтүксүз интеграциялоону камсыз кылат.
CNC башкаруу бренди жана өзгөчөлүктөрү
CNC башкаруусун тандообрендмашинанын иштешине жана колдонуучу тажрыйбасына олуттуу таасир этет. Ар кандай өндүрүүчүлөр ар кандай өндүрүш муктаждыктарына ылайыкташтырылган ар кандай артыкчылыктарды сунушташат.
| Бренд | Ачкычты буроо борборунун продукциялары | Бурулуш борборлору үчүн негизги өзгөчөлүктөр |
|---|---|---|
| Хаас автоматташтыруусу | Haas ST сериясындагы CNC токардык станоктору | Колдонуучуга ыңгайлуу интерфейстер, жогорку момент, катуу конструкция, бышыктык, ишенимдүүлүк, жеткиликтүү баа. |
| DMG Мори | NLX сериясындагы универсалдуу токарлык борборлору | Жогорку катуулук, туруктуулук, тактык, интеграцияланган автоматташтыруу чечимдери, санариптештирүү, Industry 4.0 даярдыгы. |
| Мазак | INTEGREX сериясындагы көп тапшырмалуу машиналар | Токтоо, фрезерлөө, бургулоо, таптоо функцияларын айкалыштырат; татаал тетиктер үчүн идеалдуу; iSMART Factory концепциясы (IoT интеграциясы), кеңири тейлөө жана колдоо. |
| Окума | LB сериясындагы CNC токардык станоктору | Кубаттуулук, тактык, ар тараптуулук, жылуулукка туруктуулук концепциясы (жылуулукка туруктуулук), ачык архитектуралуу OSP-P башкаруу системасы (ыңгайлаштыруу, программалык камсыздоону интеграциялоо). |
| Доосан/ДН чечимдери | CNC токардык станоктору | Так буроо операциялары, көп октуу мүмкүнчүлүктөр, жогорку шпиндель ылдамдыктары, өнүккөн башкаруу системалары. |
Ар бир бренд уникалдуу өзгөчөлүктөрдү сунуштайт. Haas Automation колдонуучуга ыңгайлуулукка жана жеткиликтүүлүккө басым жасайт. DMG Mori катуулукту жана Industry 4.0 даярдыгын баса белгилейт. Mazak татаал тетиктер үчүн көп тапшырмалуу мүмкүнчүлүктөрдү сунуштайт. Okuma жылуулук туруктуулугун жана ачык архитектуралык башкарууну камсыз кылат. Doosan/DN Solutions тактыкты жана көп октуу функцияларды камсыз кылат.
Программалоо жана колдонуучу интерфейси
Интуитивдик программалоо интерфейси машинаны орнотууну жана иштетүүнү жөнөкөйлөтөт. Операторлорго алардын чеберчилик деңгээлине жана тетиктердин татаалдыгына жараша натыйжалуу G-код программалоону же сүйлөшүү программалоону камсыз кылган система керек. Жакшы иштелип чыккан колдонуучу интерфейси окутуу убактысын кыскартат жана каталарды минималдаштырат. Ошондой эле, программаны түзүүнү жана өзгөртүүнү жөнөкөйлөтүү менен өндүрүмдүүлүктү жогорулатат.
Бар болгон системалар менен интеграциялоо
Азыркы цехтер үчүн учурдагы өндүрүштү аткаруу системалары (MES) же ишкананын ресурстарын пландаштыруу (ERP) системалары менен үзгүлтүксүз интеграциялоо абдан маанилүү. Мындай байланыш реалдуу убакыт режиминде маалымат алмашууга мүмкүндүк берет, өндүрүштү көзөмөлдөөнү жана жалпы натыйжалуулукту жогорулатат.Ийгиликтүү интеграция кылдат пландаштырууну талап кылат.
- Натыйжасыздыкты автоматташтырбоо үчүн санариптештирүүдөн мурун процесстерди кылдаттык менен пландаштырыңыз.
- Тобокелдикти чектөө жана тажрыйбадан сабак алуу үчүн пилоттук долбоор менен кичинекейден баштаңыз.
- Заманбап техникасы бар компаниялар үчүн, оптималдаштыруу боюнча реалдуу убакыт режиминде маалымат алуу үчүн машиналардын туташуусунан жана OEE (Жалпы жабдуулардын натыйжалуулугу) мониторингинен баштаңыз.
- MES ишке ашыруу адамдардын иштөө ыкмасын өзгөртөрүн жана кылдат жетекчиликти талап кылаарын түшүнүңүз.
- Команданы башынан эле катыштырыңыз, зарылдыгын жана пайдасын түшүндүрүңүз.
- Баары жаңы системаларды түшүнүшү үчүн окутууга инвестиция салыңыз.
- Кесиптештерге кошумча колдоо көрсөтүү жана окутуу үчүн "санариптик чемпиондорду" дайындаңыз.
Бул тажрыйбалар жылмакай өтүүнү камсыздайт жана байланышкан өндүрүш чөйрөсүнүн пайдасын максималдуу түрдө көбөйтөт.
CNC бурулуш борборунун тактыгы жана тактыгы

Жогорку сапаттагы тетиктерге туруктуу түрдө жетүү машинанын тактыгына жана тактыгына түздөн-түз көз каранды. Бул өзгөчөлүктөр тетиктердин шайкештигине жана жалпы өндүрүштүн натыйжалуулугуна түздөн-түз таасир этет.
Кайталануучулугу жана позициялык тактыгы
Кайталануучулук машинанын программаланган абалга ырааттуу кайтып келүү жөндөмүн билдирет.Позициялык тактыкмашинанын максаттуу позицияга канчалык жакын жете аларын сүрөттөйт. Экөө тең бирдей тетиктерди катуу толеранттуулуктун чегинде өндүрүү үчүн абдан маанилүү. Кайталанышы жогору машина ар бир тетиктин акыркысына дал келишин камсыздайт, калдыктарды жана кайра иштетүүнү азайтат. Жогорку позициялык тактык машина шаймандарды программаланган жерге так жайгаштырат дегенди билдирет, бул татаал геометриялар жана маанилүү өлчөмдөр үчүн маанилүү. Өндүрүүчүлөр көп учурда бул спецификацияларды беришет, ал эми сатып алуучулар алардын өндүрүш талаптарына жооп берерин камсыз кылышы керек.
Термикалык туруктуулукка байланыштуу маселелер
Температуранын өзгөрүшү машинанын тактыгына олуттуу таасир этет. Машинанын компоненттери иштөө учурунда ысыганда, алар кеңейип, өлчөмдүн жылышына алып келет. Бул жылуулук кеңейүүсү иштетилген тетиктердин так эместигине алып келиши мүмкүн. Натыйжалуу стратегиялар бул таасирлерди азайтат. Дүкөндөриштетүүчү аймактарда температуранын көзөмөлдөнгөн жөндөөлөрүн сактоо, көбүнчө мейкиндикти жылуулап, татаал HVAC системаларын колдонушат.Өркүндөтүлгөн муздатуу системалары жана оптималдаштырылган бурулуш параметрлери жылуулуктун пайда болушун минималдаштыратиштетүү учурунда. Айрым системалар температура сенсорлорун жана компенсациялык моделдерди колдонуу менен реалдуу убакыт режиминде жылуулук каталарын алдын ала айтуу жана оңдоо үчүн өркүндөтүлгөн алгоритмдерди колдонушат. Мисалы, аэрокосмостук фирма Inconel дисктеринде криогендик муздатууну колдонуу менен ±0,01 мм тактыкка жетишкен, ал эми коленвал жасоочу стандарттуу муздатуу менен тетиктерди 0,05 мм толеранттуулуктун чегинде кармап турган.
Вибрацияны басуу механизмдери
Иштөө учурундагы титирөөлөр беттин жасалгасын начарлатат, шаймандардын иштөө мөөнөтүн кыскартат жана тетиктердин тактыгын төмөндөтөт. Ошондуктан, титирөөнү басуунун натыйжалуу механизмдери абдан маанилүү.Бетке жана конус сымал тийүүчү аспап кармагычтарды колдонуу катуулукту бир кыйла жогорулататжана шыбыроону азайтат. Жогорку тактыктагы жана жогорку кысуу күчү менен иштөөнү кармоо тетиктердин титирөөсүн жок кылат. Иштөө ылдамдыгын жана берүүлөрүн бөлүк диаграммасындагы туруктуу зоналарга тууралоо да шыбыроону жок кыла алат. Бул ылдамдыкты жогорулатуу же азайтуу менен чиптин жүгүн кылдат башкарууну камтыйт. Калыңыраак куралдын сабын колдонуу же куралдын бекитилген учунан узартууну азайтуу катуулукту жогорулатат, майышууну азайтат жана титирөө жыштыгын туруктуураак зоналарга жылдырат.Вибрацияга каршы демпферлөөчү куралдын туткалары, өркүндөтүлгөн материалдар менен иштелип чыккан, титирөөлөрдү сиңирип жана жок кылат, шаймандан иш бөлүккө өтүүсүнө жол бербейт.
CNC токарлык борбору үчүн из жана цехтин аянты
Өндүрүш жайындагы физикалык мейкиндик машинаны тандоого олуттуу таасир этет. Цехтер машинанын жайгашкан жерин жана аны курчап турган талаптарды кылдаттык менен эске алышы керек. Мындай пландаштыруу натыйжалуу иштөөнү жана коопсуз жумуш чөйрөсүн камсыз кылат.
Машинанын өлчөмдөрү жана жайгашуусу
Машинанын өзүнүн чыныгы өлчөмдөрү негизги маселе болуп саналат. Өндүрүүчүлөр узундугу, туурасы жана бийиктиги боюнча деталдуу мүнөздөмөлөрдү беришет. Цехтер тандалган машинанын белгиленген аймакка туура келерин камсыз кылышы керек. Андан тышкары, жайгашуу чип конвейерлери, муздатуучу суюктук бактары жана электр шкафтары сыяктуу перифериялык жабдууларды жайгаштырышы керек. Оптималдуу жайгашуу жумуш агымын жеңилдетет жана тыгындардын алдын алат.
Техникалык тейлөө үчүн жеткиликтүүлүк
Күнүмдүк техникалык тейлөө жана оңдоо үчүн машинанын айланасында жетиштүү мейкиндик абдан маанилүү. Техниктер текшерүү, тетиктерди алмаштыруу жана мүчүлүштүктөрдү оңдоо үчүн машинанын бардык тарабына ачык кирүү мүмкүнчүлүгүнө муктаж. Тар мейкиндиктер техникалык тейлөө убактысын узартып, коопсуздук тобокелдиктерин жогорулатат. Башынан эле техникалык тейлөөгө кирүү мүмкүнчүлүгүн пландаштыруу келечектеги тейлөө операцияларын жөнөкөйлөтөт.
Материалдарды иштетүү мейкиндигине коюлган талаптар
Машинанын айланасында материалдарды натыйжалуу иштетүү өндүрүмдүүлүккө жана коопсуздукка түздөн-түз таасир этет. Цехтерге чийки заттарды жүктөө жана даяр тетиктерди түшүрүү үчүн жетиштүү бош орун керек. Эң аз дегенде36 дюйм (3 фут)көп учурда ачык жолдор үчүн базалык сызык катары кызмат кылат. Чоңураак же узунураак тетиктер үчүн устаканалар 7ден 8 футка чейинки аралыкты сунушташат. Бул шаймандарды, аспап кутучаларын, паллеттерди жана арабаларды камтыйт, бул башкаруу элементтерине кокустан тийип кетүүнүн алдын алат. Бир колдонуучу мейкиндикти максималдуу түрдө көбөйтүү жана тетиктерди жүктөө үчүн жебе кранын колдонууну жеңилдетүү үчүн токардык станок менен тегирмендин ортосунда 10 фут аралыкты атайын бөлүп койгон. Оператордун кыймылын, айрыкча чоңураак адамдар үчүн, эске алуу менен кеминде 6 фут талап кылынат. Оор жабдууларды алмаштыруу үчүн штамп арабалары сыяктуу жабдууларга орун берүү 7ден 8 футка чейин талап кылынышы мүмкүн. Устаканалар муздатуучу суюктук бактарын алып салууну да эске алышы керек. Алар коопсуздук үчүн токардык станоктун патронунун оператор жанындагы станокто турган жерине туура келбешин камсыз кылышы керек.
CNC токарлык борбору үчүн бюджет жана менчиктин жалпы наркы
Бюджеттин комплекстүү талдоосу баштапкы сатып алуу баасынан тышкары дагы кеңири мааниге ээ. Ал машинанын иштөө мөөнөтүнүн ичинде ага ээлик кылуу жана аны иштетүү менен байланышкан бардык чыгымдарды камтыйт. Бул жалпы менчик наркы (TCO) каржылык жактан так көрүнүштү берет.
Баштапкы сатып алуу баасы
Баштапкы сатып алуу баасы машинага салынган алгачкы инвестицияны билдирет. Бул баа машинанын классына, функцияларына жана мүмкүнчүлүктөрүнө жараша бир топ өзгөрүп турат. Сатып алуучулар өз бюджетин өндүрүш муктаждыктарына ылайыкташтырышы керек.
| CNC токардык станок классы | Баштапкы сатып алуу баасынын диапазону |
|---|---|
| Үстөл үстүндөгү CNC токардык станогу | 5000 доллардан 20 000 долларга чейин |
| Орто класстагы өндүрүштүк токардык станок | 30 000 доллардан 100 000 долларга чейин |
| Көп шпиндельдүү же швейцариялык типтеги CNC токардык станогу | 100 000 доллардан 300 000 долларга чейин+ |
Бул сандар жеткиликтүү варианттардын кеңири спектрин көрсөтөт. Дүкөндүн өзгөчө талаптары инвестициянын тиешелүү деңгээлин аныктайт.
Иштөө чыгымдары жана натыйжалуулук
Эксплуатациялык чыгымдар баштапкы сатып алуудан тышкары учурдагы чыгымдарды камтыйт. Аларга энергияны керектөө, шаймандарды орнотуу, техникалык тейлөө жана жумушчу күчү кирет. Натыйжалуу машина бул кайталануучу чыгымдарды минималдаштырат. Заманбап машиналарда көбүнчө энергияны үнөмдөөчү компоненттер бар, бул электр энергиясына болгон төлөмдөрдү азайтат. Жогорку сапаттагы шаймандар узакка кызмат кылат, алмаштыруу жыштыгын азайтат. Үзгүлтүксүз техникалык тейлөө кымбат баалуу бузулуулардын алдын алат жана машинанын иштөө мөөнөтүн узартат. Натыйжалуу иштетүү ошондой эле тетик үчүн жумуш убактысын кыскартат, бул жалпы чыгымдарды андан ары төмөндөтөт.
Кайра сатуу баасы жана амортизация
Убакыттын өтүшү менен машиналардын баасы төмөндөйт, демек, алардын баасы төмөндөйт. Бирок, кээ бир машиналар башкаларга караганда баасын жакшыраак сактайт. Кайра сатуу баасына таасир этүүчү факторлорго өндүрүүчүнүн кадыр-баркы, машинанын техникалык тейлөө тарыхы жана анын технологиялык актуалдуулугу кирет. Күчтүү тейлөө тармагы бар кадыр-барктуу брендге инвестиция салуу көбүнчө кайра сатуу баасын жакшыртат. Тийиштүү техникалык тейлөө машинанын абалын сактап, аны келечектеги сатып алуучулар үчүн жагымдуураак кылат. Сатып алуучулар инвестициялык чечим кабыл алууда узак мөөнөттүү баасын жана мүмкүн болгон амортизацияны эске алышы керек.
CNC токарлык борборуңуз үчүн тейлөө жана колдоо
Натыйжалуу тейлөө жана колдоо машинанын иштөө убактысын максималдуу түрдө көбөйтүү жана узак мөөнөттүү өндүрүмдүүлүктү камсыз кылуу үчүн абдан маанилүү. Сатып алуучулар өндүрүүчүнүн кардарлардын канааттануусуна жана жергиликтүү жардамдын жеткиликтүүлүгүнө болгон милдеттенмесин баалашы керек.
Өндүрүүчүнүн кадыр-баркы жана ишенимдүүлүгү
Өндүрүүчүнүн ишенимдүүлүк боюнча кадыр-баркы машинанын узак мөөнөттүү иштешине жана цехтин үзгүлтүксүз иштөөсүнө түздөн-түз таасир этет. Мыкты тажрыйбага ээ компаниялар көбүнчө жогорку сапаттагы продукцияларды жана колдоону сунушташат. Мисалы, DMG MORI кардарларды 95% кармап туруу көрсөткүчүнө ээ, бул жогорку канааттанууну билдирет. Haas Automation компаниясы ишенимдүүлүгү жана колдонуунун оңойлугунан улам 10 000ден ашык АКШдагы цехтердин ишенимине ээ болот. Hermle ошондой эле кардарлардын канааттануусун 95% дан жогору баалайт. Бул көрсөткүчтөр ишенимдүү жабдууларды жана сатып алгандан кийинки эң сонун тейлөөнү дайыма камсыз кылган өндүрүүчүлөрдү баса белгилейт.
Жергиликтүү кызматтын жеткиликтүүлүгү
Жергиликтүү кызмат көрсөтүүлөрдүн жеткиликтүүлүгү өндүрүштүн кымбат кечигүүлөрүн азайтуу үчүн абдан маанилүү. Техниктердин тез жооп кайтаруу убактысы машиналардын тез арада ишке киришин камсыздайт.
| Артыкчылык деңгээли | Жооп берүү убактысы (адаттагыдай) |
|---|---|
| 1-артыкчылык (маанилүү) | 2-4 саат |
| 2-артыкчылык (Жогорку) | 4-8 саат |
| 3-артыкчылык (Орточо) | Кийинки жумуш күнү |
| 4-артыкчылык (төмөн) | 2-5 жумушчу күн |
Өндүрүш линиясына көз каранды болгон өндүрүштүк жайлар көбүнчө 2 сааттык жооп берүү убактысы менен 24/7 камтууну талап кылат. Methods Machine тейлөө үчүн тез жооп берүү убактысына басым жасайт, АКШда жайгашкан агенттик чалуу борбору аркылуу 24/7 түз техникалык колдоо көрсөтөт. Тажрыйбалуу техниктер Түндүк Америка боюнча аймактык кеңселерде иштешет. Бирок, тейлөө сапаты ар кандай болушу мүмкүн. Бир колдонуучу оңдоо компаниясынан курду алмаштыруу үчүн 9 күн күтүү керектигин билдирди. Дагы бир колдонуучу бир нече сааттык аралыкта жайгашкан болсо да, дээрлик ар дайым Haas, Mazak жана Mori машиналары үчүн эртеси күнү тейлөө алынарын айтты.
Кепилдик жана техникалык колдоо
Кепилдикти жана жеткиликтүү техникалык колдоону түшүнүү инвестицияны коргойт. Жаңы машиналар үчүн стандарттуу кепилдик мөөнөттөрү, адатта, бир жылдан үч жылга чейин созулуп, өндүрүүчүгө жана моделге жараша өзгөрүп турат. Бул кепилдиктер, адатта, материалдардын жана жасалгалоодогу кемчиликтерди, анын ичинде көбүнчө тетиктерди жана жумушчу күчүн, иштөө кепилдиктерин жана техникалык колдоого мүмкүнчүлүктү камтыйт. Кепилдиктин узартылган варианттары көп учурда сатып алууга болот. Кепилдик эмнени камтый турганын жана эмнени камтыбай турганын кошо алганда, конкреттүү шарттарды түшүнүү маанилүү. Негизги колдоо сунуштарына төмөнкүлөр кирет:
- Квалификациялуу техникалык колдоо жана тез тейлөө кызматына жетүү.
- Машинанын жаңыртылган жана натыйжалуу иштешин камсыз кылуу үчүн программалык камсыздоону жаңыртууларды жана колдоону кошуу.
- Иштебей калуу убактысын азайтуу үчүн жер-жерлерде тейлөө жана оңдоо иштеринин болушу.
CNC токарлык борбору менен автоматташтыруу жана келечектеги кеңейтүү
Машина сатып алууда автоматташтырууну жана келечектеги кеңейтүү мүмкүнчүлүктөрүн эске алуу абдан маанилүү. Бул өзгөчөлүктөр цехтин инвестициясынын көп жылдар бою актуалдуу жана натыйжалуу бойдон калышын камсыздайт. Алар ишканаларга өзгөрүп жаткан өндүрүштүк талаптарга жана технологиялык жетишкендиктерге ыңгайлашууга мүмкүндүк берет.
Роботтук интеграция потенциалы
Роботтордук интеграция өндүрүмдүүлүктү жана натыйжалуулукту бир топ жогорулатат. Роботтор жетишкендиктерге жетишет±0,05 мм кайталануучулугу, суткасына 24 саат, жумасына 7 күн өндүрүштү камсыз кылып, машинанын пайдаланылышын 30% га жогорулатат. Алты октуу роботтор атайын кармагычтары менен 80 кг чейинки жүктөрдү көтөрө алышат. Алар кол менен иштетүү ыкмаларына караганда 2-2,5 эсе тезирээк иштешет. Бул жүктөө жана түшүрүү убактысын 60% га чейин кыскартат. Өркүндөтүлгөн CNC ширетүү роботтору ±0,1 мм тактыкты камсыз кылат. Алар кемчиликтердин көрсөткүчтөрүн 40-50% га азайтып, өндүрүш ылдамдыгын 30-35% га жогорулатат. Көрүү системалары бар роботтор ±0,02 мм кайталануучулугу менен так чогултууну аткарышат. Алар ийкемдүү арматуралар аркылуу орнотуу убактысын 70% га чейин кыскартат. Материалдарды жүктөө, куралдарды алмаштыруу жана тетиктерди түшүрүү үчүн роботтук автоматташтыруу жабдууларды пайдаланууну 52% дан 82% дан ашыкка чейин жогорулатат. Бул 30% жакшырууну билдирет. CNC станоктору менен интеграциялоо тетиктин орточо цикл убактысын 25% га кыскарта алат. Бул өндүрүмдүүлүктүн олуттуу өсүшүнө алып келет. Ырааттуу, катасыз тетиктерди иштетүү жана автоматташтырылган текшерүү калдыктардын деңгээлин болжол менен 8% га азайтат. Роботтор ошондой эле кайталануучу, физикалык жактан оор жана кооптуу тапшырмаларды аткарышат. Бул адам жумушчуларын татаалыраак ролдор жанажумуш ордундагы коопсуздукту жакшыртат.
Бар азыктандыргычынын шайкештиги
Штанга бергичтин шайкештиги автоматташтыруунун дагы бир маанилүү аспектиси болуп саналат. Штанга бергич машинага чийки затты автоматтык түрдө жеткирет. Бул узак убакыт бою үзгүлтүксүз, кароосуз иштөөгө мүмкүндүк берет. Цехтер өндүрүштү түнкүсүн же жумуштан тышкаркы убакта жүргүзө алышат. Бул машинаны пайдаланууну жана өндүрүмдүүлүктү максималдуу түрдө жогорулатат. Штанга бергичтер материалды кол менен жүктөө зарылдыгын жокко чыгаруу менен эмгек чыгымдарын азайтат. Ошондой эле, алар материалдын туруктуу агымын сактоо менен тетиктердин туруктуу сапатын камсыздайт.
Жаңыртуулар үчүн модулдук дизайн
Модулдук дизайн принциптери келечектеги жаңыртууларга мүмкүндүк берет. Бул адистештирилген машиналардыкелечекке ишенимдүүМодулдук конструкциялар төмөнкүлөргө мүмкүндүк береттехниканы кайра конфигурациялоодолбоордун конкреттүү муктаждыктарына негизделген. Алар зарылчылыкка жараша негизги функцияларды интеграциялоо үчүн ийкемдүүлүктү камсыз кылат. Бул конструкциялар айрым компоненттерди оңой жаңыртууга көмөктөшөт. Бул бүтүндөй машинаны алмаштыруунун кажети жок болот. Бул технология өнүккөн сайын машинанын актуалдуулугун сактап калышын камсыздайт.
CNC токарлык борборунун энергияны үнөмдөө жана айлана-чөйрөгө тийгизген таасири
Энергияны үнөмдөөнү жана айлана-чөйрөгө тийгизген таасирин эске алуу заманбап өндүрүш үчүн абдан маанилүү болуп калды. Бул факторлор эксплуатациялык чыгымдарга да, цехтин туруктуулукка болгон милдеттенмесине да таасир этет. Ишканалар экологиялык изин минималдаштыруу менен натыйжалуу иштеген машиналарды издешет.
Энергияны керектөө жана чыгымдар
Машинанын энергия керектөөсү эксплуатациялык чыгымдарга жана айлана-чөйрөгө тийгизген таасирине түздөн-түз таасир этет. ЗаманбапCNC станокторукөбүнчө энергияны үнөмдөөчү компоненттер жана акылдуу энергияны башкаруу системалары менен жабдылган. Бул системалар иштөө жана бош убакыт учурунда энергияны пайдаланууну оптималдаштырат. Энергияны үнөмдөөчү машинаны тандоо электр энергиясына болгон төлөмдөрдү азайтып, көмүртек бөлүп чыгарууну азайтат. Дүкөндөр ар кандай моделдердин энергияга болгон муктаждыктарын баалап, алардын узак мөөнөттүү энергия керектөөсүн эске алышы керек.
Муздаткычты башкаруу системалары
Муздаткычты натыйжалуу башкаруу – булкаржылык жактан акылдуу стратегияБул чыгымдарды үнөмдөөгө жана экологиялык пайдага алып келет. Муздаткыч суюктукту туура жок кылуу топурактын жана суунун булганышын азайтат. Зыяндуу материалдардын экосистемаларды булгашына жол бербейт. Бул практика ошондой эле калдыктарды туруктуу башкаруу ыкмалары аркылуу зыяндуу чыгарууларды азайтат. Муздаткыч суюктуктарды кайра иштетүү жаратылыш ресурстарын үнөмдөөгө жана чийки затка болгон суроо-талапты азайтууга мүмкүндүк берет.
Муздаткычты туура башкаруу экономикалык артыкчылыктарды да берет. Ал натыйжалуу жок кылуу жана кайра иштетүү системалары аркылуу калдыктарды башкаруу чыгымдарын азайтат. Кайра иштетүү ал тургай калыбына келтирилген материалдардан киреше алып келиши мүмкүн. Андан тышкары, ал туруктуу жок кылууну колдонгон компаниялар үчүн бренддин кадыр-баркын жогорулатат. Дүкөндөр экологиялык эрежелерге жооп берет, бул калдыктарды экологиялык мыйзамдардын сакталышын камсыздайт. Бул эрежелерди сактабагандыкка байланыштуу юридикалык жазаларды жана айып пулдарды болтурбайт. Иш жүзүндө, ал кызматкерлер үчүн тобокелдиктерди азайтуу менен жумуш ордундагы коопсуздукту жана ден соолукту жакшыртат. Ошондой эле, инновацияларды жана технологияларды колдонууга түрткү берет.
Муздаткычты туура башкаруу - булайлана-чөйрөгө тийгизген таасирин жана чыгымдарын минималдаштыруу үчүн маанилүүАл муздатуучу суюктуктун топтолушунун иштөө мөөнөтүн узартып, тез-тез алмаштыруу зарылдыгын азайтат. Бул машиналардын үзгүлтүксүз иштешин камсыз кылуу менен жумуш ордундагы өндүрүмдүүлүктү жогорулатат. Ал иштетилген тетиктердин сапатын жакшыртып, беттин жакшыраак жасалгаланышын камсыз кылат. Ошондой эле, ал максаттуу концентрацияны туруктуу кармап турат, бул ишенимдүү иштетүүгө алып келет. Бул коопсуз жана ден-соолукка пайдалуу жумуш чөйрөсүн түзөт. Ал кымбат баалуу иштетүүчү жабдуулардын коопсуздугун камсыздайт жана шаймандардын иштөө мөөнөтүн узартат.Fusion Coolant Systems компаниясынын CO₂ негизиндеги Pure-Cut® CNC муздатуу системасытаза альтернатива сунуштайт. Бул система муздатуу каражаты катары өтө критикалык CO₂ (scCO₂) колдонот. Ал айлана-чөйрөгө тийгизген таасирин минималдаштырат, зыяндуу муздаткыч суюктук калдыктарын жок кылат жана коопсуздукту төмөнкүлөр аркылуу жогорулатат:
- Муздаткычтын калдыктары жок: scCO₂ колдонулгандан кийин зыянсыз бууланып кетет.
- Энергияны аз сарптоо: Pure-Cut® аз энергияны талап кылат.
- Туруктуу CO₂ булактары: Колдонулган CO₂ адатта кайра иштетилет.
Таштандыларды азайтуу стратегиялары
Натыйжалуу калдыктарды азайтуу стратегияларын ишке ашырууматериалдык керектөөнү жана таштандыларды жок кылуу чыгымдарын минималдаштырат. Дүкөндөр бир нече далилденген ыкмаларды колдоно алышат.
- Nesting программасын колдонуңуз: Бул колдонулбаган мейкиндикти азайтуу үчүн тетиктерди жайгаштырууну автоматташтырат. Ал барак металл сыныктарын, кесүү убактысын, шаймандардын эскирүүсүн жана жок кылуу чыгымдарын азайтат.
- Тор формасындагы иштетүүгө өтүү: Бул акыркы бөлүккө абдан окшош даярдамадан башталат. Ал алынып салынуучу материалдын көлөмүн азайтат, цикл убактысын кыскартат жана шаймандын иштөө мөөнөтүн узартат.
- Акылдуураак курал жолдорун тандаңыз: Адаптивдүү тазалоо сыяктуу стратегиялар материалды алып салууну оптималдаштырат. Алар ашыкча кыймылдарды азайтып, абанын кесилишине жол бербейт, калдыктарды жана эскирүүнү азайтат.
- Терүү аркылуу берилүүчү берүүлөр жана ылдамдыктар: Туура жөндөө начар беттик жасалгалоолордун, материалдын деформациясынын жана ашыкча чиптердин пайда болушунун алдын алат. Бул кайра иштетүү жана жок кылуу көлөмүн азайтат.
- Кесүүдөн мурун симуляциялаңыз: Виртуалдык тесттик кесүүлөрдү иштетүү мүмкүн болгон каталарды аныктоого жана оңдоого жардам берет. Бул материалдын жоголушуна жана кайра иштөөгө жол бербейт.
CNC токарлык борборунун операторлорун окутуу жана коопсуздук өзгөчөлүктөрү
Иштөөнүн жана үйрөнүүнүн жеңилдиги ийри сызыгы
TheCNC иштетүү үчүн үйрөнүү ийри сызыгы башында тик болушу мүмкүнБирок, практика менен ал интуитивдүү болуп калат. Бул татаалдыкка бир нече факторлор таасир этет. Аларга механикалык жана электрдик системалардагы техникалык билим, CAD/CAM жөндөмдүүлүгү, G-код сыяктуу программалоо көндүмдөрү жана практикалык тажрыйба кирет. Заманбап башкаруу системалары бул процессти жөнөкөйлөтүүгө багытталган. Мисалы,Хайденхайн TNC7интуитивдик жана колдонуучуга ыңгайлуу интерфейске ээ. Операторлор башкы экранды өздөрүнүн сүйүктүүлөрү менен ыңгайлаштыра алышат, бул үйрөнүү ийри сызыгын азайтат. Орнотулган процесстик видеолор колдонуучуларды жөнөкөй тапшырмаларды аткарууга багыттайт, жаңы операторлорго тезирээк көнүп кетүүгө жардам берет. Ошо сыяктуу эле,Бир тууган контроллериHaasка абдан окшош, бул Haas тажрыйбасы барлар үчүн аны оңой ылайыкташтырууга мүмкүндүк берет. Brother Speedio үчүн документтер эң сонун жана жакшы жазылган. Speedio башкаруусун колдонуу өтө оңой. Колдонуучулар тез эле ишке кирише алышат. Заманбап башкаруу элементтерин, адатта, бир нече сааттын ичинде куралдарды орнотуу, жумушту жылдыруу жана программаларды иштетүү сыяктуу негизги операцияларды үйрөнүү оңой.
Сунушталган окутуу программалары
Комплекстүү окутуу программаларыжаңы операторлор үчүн абдан маанилүү. Окутуу CNCнин негизги концепцияларын, G-код программалоосун жана симуляцияларды камтышы керек. Ошондой эле, ага CAD/CAM программалык камсыздоосу, куралдарды тандоо, чиймелерди окуу, негизги математика жана материал таануу кирет. Практикалык көндүмдөрдү өнүктүрүү үчүн практикалык тажрыйба абдан маанилүү. Буга көзөмөлдөнгөн машинанын иштеши, симуляторду колдонуу жана реалдуу дүйнөдөгү долбоордук иш кирет. Операторлор көйгөйлөрдү чечүү жана көйгөйлөрдү чечүү боюнча окутуудан өтүшү керек. Бул алдын ала техникалык тейлөөнү, машинанын көйгөйлөрүн аныктоону жана чечүүнү, офсеттерди тууралоону, сигнализация коддорун түшүнүүнү жана көйгөйлөрдү качан күчөтүү керектигин билүүнү камтыйт. Коопсуздук протоколдору да абдан маанилүү. Комплекстүү окутуу OSHA шайкештигин, машинанын коопсуздугун, авариялык токтотуу жол-жоболорун жана жаракаттардын алдын алуу үчүн эргономиканы камтышы керек. Заманбап окутуу ошондой эле Industry 4.0 концепцияларын, симуляцияга негизделген же виртуалдык чындык (VR) окутууну жана жашыл өндүрүш боюнча модулдарды камтыйт.
Коопсуздук кулпулары жана коргоочулары
Машина коргоочулары - бул коопсуздук тосмолору же түзүлүштөрүЖабдуунун кооптуу бөлүктөрүн жаап турат. Алар кыймылдуу бөлүктөргө тийүүгө жол бербейт. OSHA машинаны коргоонун атайын стандарттарын жарыялайт. Машинаны коргоонун үч негизги түрү бар: бекитилген коргоочулар, бири-бирине туташкан коргоочулар жана жөнгө салынуучу коргоочулар. Бири-бирине туташкан коргоочулар же коопсуздук кулпулары - бул коопсуздук механизми менен айкалышкан кыймылдуу тоскоолдуктар. Бул механизм ачылганда машинаны токтотот. Башка коопсуздук чараларына жарык пардалары, коопсуздук контакт төшөктөрү жана CNC машинасынын коопсуздук айнеги кирет. Авариялык токтотуу өчүргүчтөрү (E-stop) - бул машинаны тез өчүрүүчү чоң кызыл баскычтар. Блоктоо/Белгилөө (LOTO) процедуралары жабдууларды физикалык жактан энергиясыздандырат.Операторлор үчүн эксплуатацияга чейинки текшерүү абдан маанилүүБаштоодон мурун, операторлор коргоочу түзүлүштөрдүн бош же жок экендигин, кабелдердин бузулгандыгын, бош арматуралардын бар же жок экендигин жана бардык коопсуздук элементтеринин иштешин текшериши керек.ANSI 11.19 (2010)коргоо үчүн иштөө критерийлерин берет. Бул стандарт бардык машиналарга жана жабдууларга тиешелүү. Ал коргоо стандарттарын жөнөкөйлөштүрөт.
Ар кандай адам үчүн комплекстүү баалоо абдан маанилүүCNC токарлоо борборусатып алуу. Дүкөндөр баштапкы баадан узак мөөнөттүү баалуулукка жана инвестициянын кайтарымдуулугуна артыкчылык бериши керек. Бул стратегиялык мамиле оптималдуу инвестицияны камсыз кылат. Талкууланган бардык факторлорду кылдаттык менен карап чыгыңыз. Бул кылдаттык сиздин дүкөнүңүздү ийгиликтүү жана жемиштүү сатып алууга алып келет жана анын мүмкүнчүлүктөрүн келечектеги жылдарга жогорулатат.
Көп берилүүчү суроолор
CNC буроо борбору менен CNC токардык станоктун ортосунда кандай айырма бар?
A CNC токардык станокнегизинен токарлык операцияларын аткарат. CNC токарлык борбору өркүндөтүлгөн мүмкүнчүлүктөрдү сунуштайт. Ал көбүнчө жандуу аспаптарды, бир нече окторду жана автоматташтыруу функцияларын камтыйт. Бул кошумчалар бир эле орнотууда фрезерлөөнү, бургулоону жана таптоону жүргүзүүгө мүмкүндүк берет.
CNC токарлык борборунда тирүү аспаптардын негизги артыкчылыктары эмнеде?
Жандуу аспап менен иштөө токарлык борборунун ар тараптуулугун бир топ жогорулатат. Ал станокко фрезерлөө, бургулоо жана таптоо операцияларын аткарууга мүмкүндүк берет. Бул тетиктерди башка станокко өткөрүп берүү зарылдыгын жокко чыгарат. Цехтер долбоорлоонун ийкемдүүлүгүн жогорулатат жана орнотуу убактысын кыскартат.
Эмне үчүн CNC токарлоо борбору үчүн жылуулук туруктуулугу маанилүү?
Тактыкты сактоо үчүн жылуулук туруктуулугу абдан маанилүү. Машинанын компоненттери иштөө учурунда ысыган сайын кеңейет. Бул кеңейүү өлчөмдөрдүн жылышына алып келет. Натыйжалуу муздатуу системалары жана компенсациялык моделдер бул таасирлерди азайтат. Алар тетиктердин сапатынын ырааттуулугун камсыздайт.
CNC токарлык борбору үчүн менчиктин жалпы наркы (TCO) эмнени билдирет?
TCO машинанын иштөө мөөнөтүндөгү бардык чыгымдарды камтыйт. Бул баштапкы сатып алуу баасынан тышкары. Ал энергия, шаймандар жана техникалык тейлөө сыяктуу эксплуатациялык чыгымдарды камтыйт. TCO ошондой эле эмгек акыны, амортизацияны жана кайра сатуудагы потенциалдуу баалуулукту эске алат.
Жарыяланган убактысы: 2025-жылдын 12-декабры