


Оор жүк ташуучу CNC бургулоо фрезерлөө машинасы
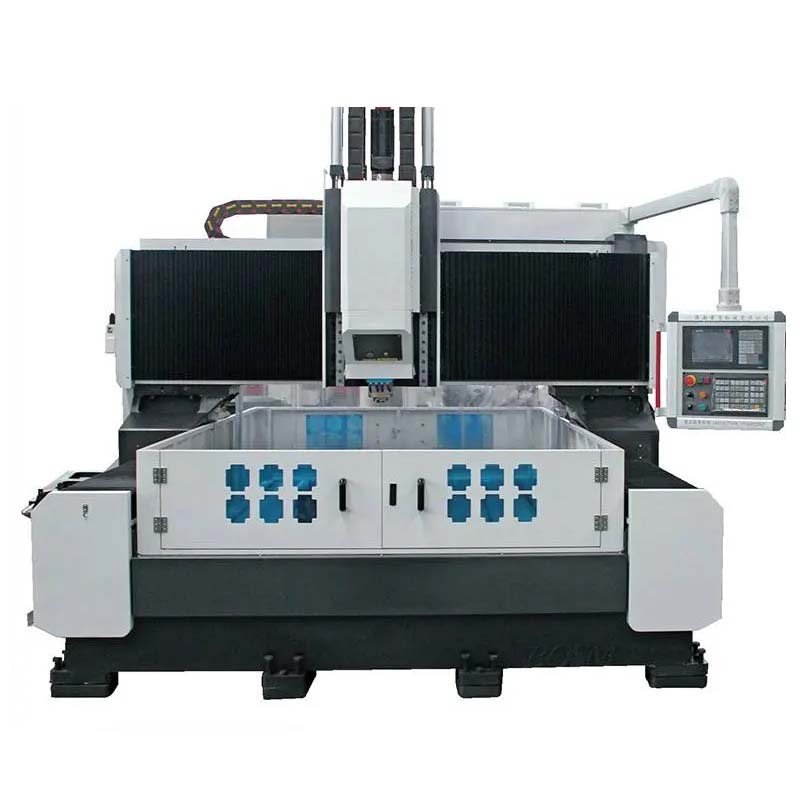
CNC бургулоо жана фрезерлөө машинасы
Жогорку ылдамдыктагы CNC бургулоо жана фрезерлөө машинасы
Машинанын колдонулушу
CNC бургулоо жана фрезерлөө станоктору негизинен пластиналар, фланецтер, дисктер жана шакекчелер сыяктуу эффективдүү диапазондогу калыңдыктагы жумуш бөлүктөрүн натыйжалуу бургулоо үчүн колдонулат. Ар кандай материалдарга тешиктерди жана сокур тешиктерди бургулоого болот. Станок санариптик түрдө башкарылат жана оңой иштейт. Ал автоматташтырууга, жогорку тактыкка, көп түрдүүлөргө, массалык өндүрүшкө жетише алат.
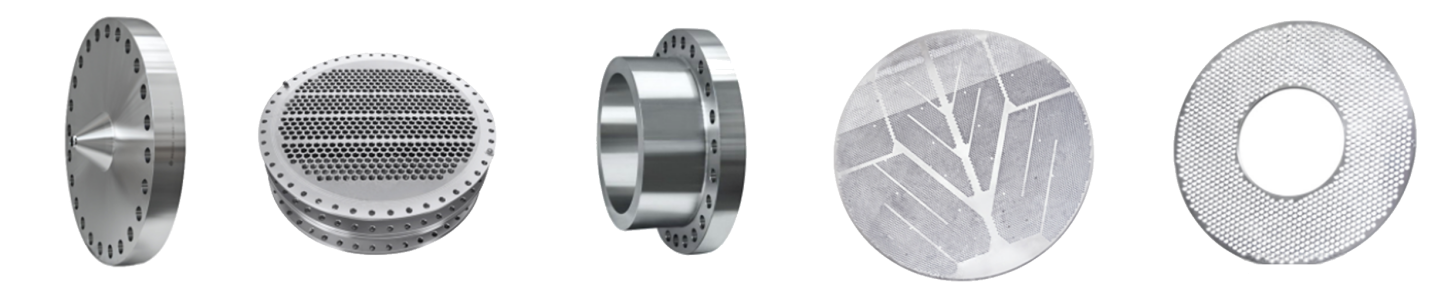
Ар кандай колдонуучулардын иштетүү муктаждыктарын канааттандыруу үчүн, биздин компания ар кандай машиналарды иштеп чыкты. Кадимки моделдерден тышкары, аны кардарлардын чыныгы муктаждыктарына ылайыкташтырууга да болот.
Машинанын түзүлүшү
Бул жабдуулар негизинен керебет столунан, кыймылдуу порталдан, кыймылдуу жылма ээрден, бургулоо жана фрезерлөө шпинделинен, автоматтык майлоочу түзүлүштөн жана коргоочу түзүлүштөн, айланма муздатуу түзүлүшүнөн, CNC башкаруу системасынан, электр системасынан жана башкалардан турат. Жылдыруучу сызыктын жетектөөчүсүнүн жана так жетектөөчү бурамасынын таяныч жана багыттоочу түзүлүшү менен машина жогорку позициялоо тактыгына жана кайталап позициялоо тактыгына ээ.
1)Жумушчу стол:
Жумушчу стол куюу конструкциясын колдонот, ал эми тегиздикте жумушчу бөлүктөрдү кысуу үчүн ылайыктуу жасалгалоо схемасы бар Т-оюгу бар. Төшөктүн үстүндө Т-оюгу жайгашкан. Жетектөөчү система AC серво моторун жана так шар бурамаларын колдонуп, эки тараптан тең айланма жол менен айлануучу түтүктү Y огу боюнча жылдырат. Төшөктүн түбүнө жөнгө салынуучу болттор жайгаштырылган, алар төшөк столунун деңгээлин оңой эле тууралай алат.
2)Moвингпорталдык:
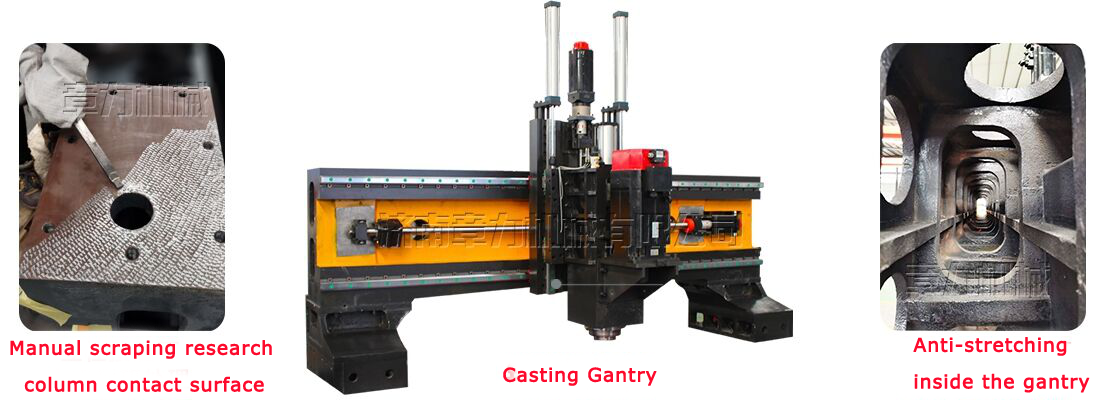
Мобилдик портал боз темир 250 менен куюлган жана порталдын алдыңкы бетине эки өтө жогорку кубаттуулуктагы тоголок сызыктуу жетектөөчү жуптар орнотулган. Так шар винт жуптарынын жана серво мотордун топтому кубат башынын слайдын X огу багытында жылдырат. Кубат башынын слайдына бургулоочу кубат баш орнотулган. Порттун кыймылы серво мотордун шарик винттеги шар зымын так муфта аркылуу айландыруу менен ишке ашырылат.
3)Moвингжылма ээр:
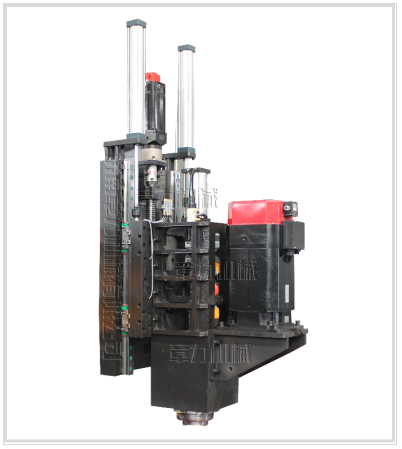
Мобилдик жылдырма ээр – бул так чоюн конструкциялык компонент. Бургулоочу кубат башын иштетүү үчүн серво моторго эки өтө жогорку кубаттуулуктагы NC рельс слайддары жана так шар бурама жуптарынын топтому жана жогорку тактыктагы планетардык редуктор туташтырылган. Z огу багытында жылуу менен кубат башын тез алдыга, алдыга иштөөгө, тез артка түрүүгө жана токтотууга болот. Чипти автоматтык түрдө сындыруу, чипти алып салуу, тындыруу функциялары менен.
4)Бургулоочу кубаттуулуктун башы(Шпиндл):
Бургулоочу кубат башындагы атайын серво шпиндель мотору колдонулат, ал тиштүү синхрондуу курду жайлатуу менен атайын так шпиндельди иштетип, моментти жогорулатат. Шпиндель ылдамдыкты баскычсыз өзгөртүүгө жетүү үчүн алдыңкы үч, эки жана беш катарлуу жапон бурчтук байланыш подшипниктерин колдонот. Тез жана оңой алмаштыруу, берүү серво мотор жана шар бурама менен башкарылат. X жана Y октору туташтырылышы мүмкүн, ал эми жарым жабык цикл башкаруусу сызыктуу жана тегерек интерполяция функцияларына жетүү үчүн колдонулат.
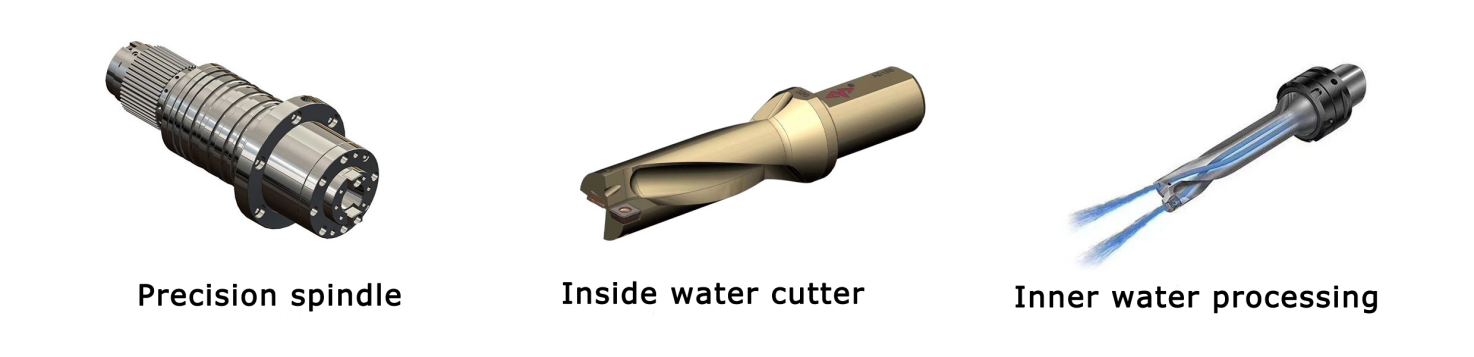
Шпинделдин учу BT40 конус сымал тешик болуп саналат, Италиядан келген Rotorfoss жогорку ылдамдыктагы айланма мууну менен жабдылган, ал сууну агызуу үчүн жогорку ылдамдыктагы U бургусун (күчтүү бургу) жана өзөктүү бургу учун колдоно алат. Шпинделдин борборундагы суу чыгаруу функциясы кесүү натыйжалуулугун жогорулатат, терең тешиктерди иштетүүнү ишке ашырат жана колдонуу чыгымдарын азайтуу үчүн шайманды коргойт.
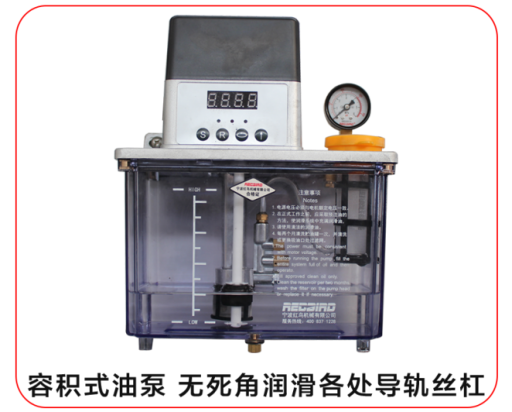
5) Автоматтык майлоочу түзүлүш жана коргоочу түзүлүш:
мисалы, жетектөөчү рельстер, коргошун бурамалары, стеллаждар ж.б., станоктун иштөө мөөнөтүн камсыз кылуу үчүн өлүк бурчтары жок. Станоктун X жана Y огу чаң өткөрбөгөн коргоочу капкактар менен жабдылган, ал эми жумушчу столдун айланасына суу өткөрбөй турган чачырандылардан коргоочу каражаттар орнотулган.
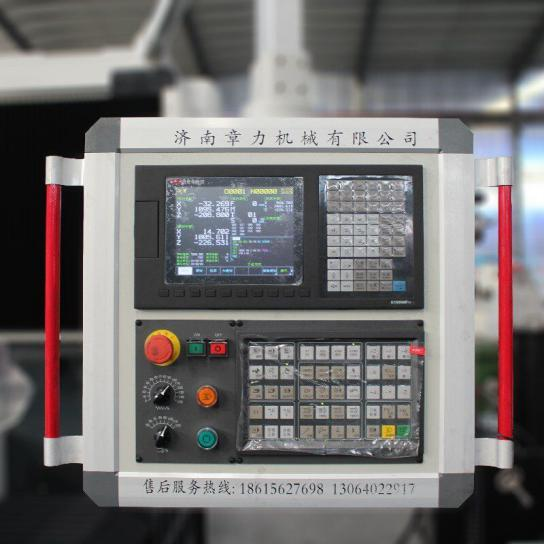
6)CNC башкаруу системасы:
6.1 Чипти сындыруу функциясы менен, чипти сындыруу убактысын жана чипти сындыруу циклин адам-машина интерфейсинде орнотууга болот.
6.2 Аспапты көтөрүү функциясы менен аспапты көтөрүү бийиктигин адам-машина интерфейсинде орнотууга болот. Бул бийиктикке бургулоодо, бургу учу тез эле жумуш бөлүгүнүн үстүнө көтөрүлөт, андан кийин сынык ыргытылат, андан кийин бургулоо бетине тез жылдырылат жана автоматтык түрдө ишке айланат.
6.3 Борборлоштурулган башкаруу кутучасы жана колго кармалуучу блок сандык башкаруу системасын кабыл алат жана USB интерфейси жана LCD суюк кристалл дисплей менен жабдылган. Программалоону, сактоону, көрсөтүүнү жана байланышты жеңилдетүү үчүн, иштөө интерфейси адам менен машинанын диалогу, катаны компенсациялоо жана автоматтык сигнализация сыяктуу функцияларга ээ.
6.4 Машина иштетүүдөн мурун тешиктин абалын алдын ала көрүү жана кайра текшерүү функциясына ээ жана иштөө абдан ыңгайлуу.
7)Рельс кыскыч
Кыскыч кыскыч корпусунан жана аткаруучу механизмден турат. Бул тоголок сызыктуу жетектөөчү жуп менен колдонулган жогорку өндүрүмдүү функционалдык компонент. Ал сына формасындагы блоктун кеңейүү принциби аркылуу күчтүү кысуу күчүн пайда кылат. Катуулугун жогорулаткан өзгөчөлүктөр.
Өзгөчөлүктөрү:
- Коопсуз жана ишенимдүү, күчтүү кысуу күчү, бургулоо жана таптоо учурунда кыймылсыз XY огун кысат.
- Өтө жогорку кысуу күчү, октук тоюттун катуулугун жогорулатат жана титирөөдөн улам пайда болгон микро кыймылдын алдын алат.
- Тез жооп берүү, ачуу жана жабуу убактысы болгону 0,06 секундду түзөт, бул станокту коргойт жана бураманын иштөө мөөнөтүн узартат.
- Бышык, никель менен капталган бети, дат басууга каршы жакшы көрсөткүчү.
Кысууда катуу соккудан качуу үчүн жаңы дизайн.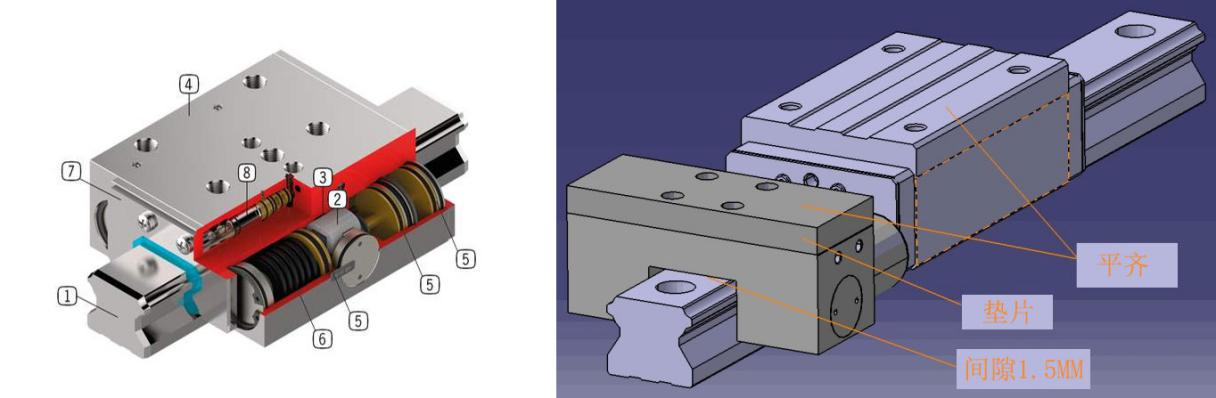
8)Автоматтык чиптерди кетирүүчү жана айлануучу муздатуучу түзүлүш:
Жумушчу столдун арткы жагына автоматтык түрдө чиптерди кетирүүчү аппарат, ал эми учуна чыпка орнотулган. Автоматтык чиптерди кетирүүчү аппарат жалпак чынжыр тибинде болуп, бир жагына муздатуучу насос орнотулган. Чиптин чыгышы борбордук суу чыпкалоо системасына туташтырылган. Муздатуучу суюктук чип эжекторуна агат. Чип эжекторун көтөрүүчү насос муздатуучу суюктукту борбордук суу чыпкалоо системасына айдайт. Жогорку басымдагы муздатуучу насос чыпкаланган муздатуучу суюктукту кесүү жана муздатуу үчүн айлантат. Ал эми темир чиптерин ташуу үчүн абдан ыңгайлуу болгон чип ташуучу арабасы менен жабдылган. Бул жабдуу кескичтер үчүн ички жана тышкы муздатуу системасы менен жабдылган. Жогорку ылдамдыкта бургулоодо кескичтер ички суу менен, ал эми жеңил фрезерлөө учурунда сырткы суу менен муздатылат.
Суунун аздыгы тууралуу сигнализация
1) Чыпкадагы муздатуучу суюктук суюктуктун орточо деңгээлинде болгондо, система моторду автоматтык түрдө ишке киргизүүгө туташтырат, ал эми чиптерди кетиргичтеги муздатуучу суюктук чыпкага автоматтык түрдө агат. Суюктуктун жогорку деңгээлине жеткенде, мотор автоматтык түрдө иштебей калат.
2) Чыпкадагы муздатуучу суюктуктун деңгээли төмөн болгондо, система суюктуктун деңгээлин өлчөгүчтү автоматтык түрдө сигнализацияга чакырат, шпиндель аспапты автоматтык түрдө артка тартат жана машина ишин токтотот.
9)Борбордук розеткадагы чыпкалоо системасы:
Машина стандарттуу түрдө борбордук суу чыпкалоо системасы менен жабдылган, ал муздатуучу суюктуктагы аралашмаларды натыйжалуу чыпкалай алат. Ички чачыраткыч суу системасы иштетүү учурунда темир төөнөгүчтөрдүн шайманга чаташуусуна жол бербейт, шаймандын эскирүүсүн азайтат, шаймандын иштөө мөөнөтүн узартат, иш бөлүкчөсүнүн бетинин жасалгасын жакшыртат. Бычактын учунун жогорку басымдагы суу чыгаруучу төөнөгүчү иш бөлүкчөсүнүн бетин жакшы коргойт, жогорку ылдамдыктагы айлануучу муунду коргойт, аралашмалардын айлануучу муунга тоскоол болушуна жол бербейт жана иш бөлүкчөсүнүн жалпы сапатын жана жумуштун натыйжалуулугун жогорулатат.
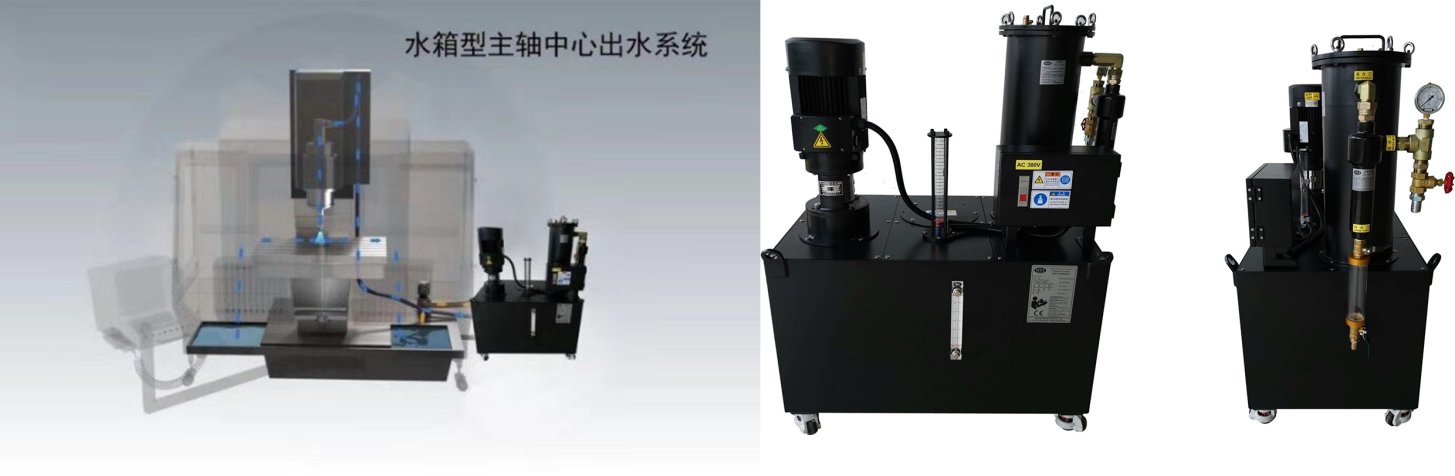
10)Шар бурама жана мотор менен интеграцияланган отургуч:
Мотордун негизи - бул шар винти менен моторду туташтырган жогорку концентрдүүлүк продуктусу. Бурчтуу контакттуу жупташкан подшипник (C5 тактык классы) тактыкты жогорулатуу жана мотор алдыга жана артка бурулганда шар винтинин нөлдүк октук аралыкты камсыз кылуу үчүн интеграцияланган. Ал өзгөчө жогорку ылдамдыктагы жабдуулар үчүн ылайыктуу.
Чогултуунун тактыгы: шар винти жана мотор мотордун негизи аркылуу бир бүтүнгө орнотулат. Мотор валынын жана шар винт валынын концентрдүүлүк катасын азайтыңыз, аны плюс же минус 0,01 ммде башкарыңыз, ал эми учтун перпендикулярдуулугу 0,01.
11)Төрт тырмактуу өзүн-өзү борборлоштуруучу стол(милдеттүү эмес)
Өзүн-өзү борборлоштуруучу жабдуулардын жумушчу столунда төрт жаактуу гидравликалык өзүн-өзү борборлоштуруучу патрон бар. Ар бир бөлүк борборду табуу үчүн патронсуз, жумушчу бөлүктү бир кыскычка автоматтык түрдө борборлоштурууга болот. Кысуу тез жана ыңгайлуу.
Диаметри 1600 ммден аз индекстөөчү тегереги бар даяр бөлүктү бергенден кийин жана андан кийин борборду издөө менен пластинаны басып бекитүү маселесин чечиңиз, бул иштетүү убактысына караганда азыраак убакытты талап кылат жана кысуу убактысын узагыраак алат.
Чоң жаактын кыймылы менен өз алдынча иштелип чыккан өзүн-өзү борборлоштуруучу төрт жаакты патрон кысуу учурунда жумуш бөлүкчөсүнүн жаакка тийүүсүн кыйындатат. Төшөкчөлүү тилкелүү түзүлүш колдонулат. Бул гидравликалык же пневматикалык жаактардын рынокто аз жүрүшү жана чоң жумуш бөлүктөрү көтөрүү учурунда жаактарга тийип, патрондорго зыян келтириши мүмкүн болгон кырдаалды чечет.
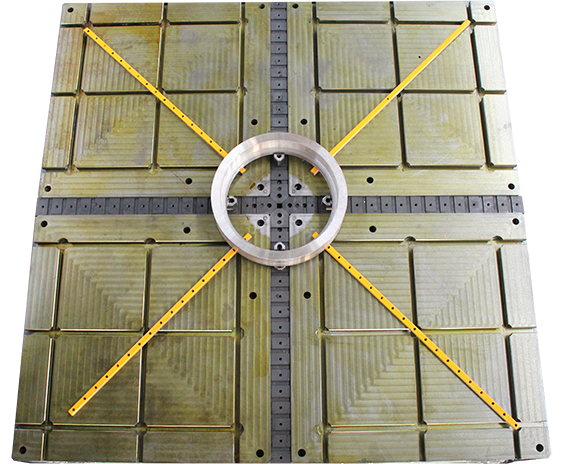
Жумушчу столдун төрт жаагы ажыратылуучу стилде жасалган, ал эми арткы жумушчу столдун алынып салынышы өзүнүн Т-образдуу оюгу бар кадимки платформа болуп саналат. Бул шакекчеден тышкары башка жумуш бөлүктөрү үчүн колдонуу чөйрөсүн кеңейтет.
Техникалык мүнөздөмөn
| Модель | BOSM-DT1010 | BOSM-DT2010 | BOSM-DT2016 | BOSM-DT2525 | |
| Жумушчу өлчөмү | Узундугу*Туурасы (мм) | 1000x1000 | 2000x1000 | 2000x1600 | 2500x2500 |
| Вертикалдык бургулоо башы | Шпиндель конус | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 | BT40/ BT50 |
| Бургулоо диаметри (мм) | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | Φ40/Φ60 | |
| Таптоо диаметри (мм) | M24 / M36 | M24 / M36 | M24 / M36 | M24 / M36 | |
| Шпинделдин ылдамдыгы (ай/мин) | 30~3000 | 30~3000 | 30~3000 | 30~3000 | |
| Шпинделдин кубаттуулугу (кВт) | 15/22 | 15/22 | 15/22 | 15/22 | |
| Шпиндельдин астыңкы учунан жумушчу бетке чейинки аралык (мм) | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | 200~600 / 400~800 | |
| Кайталап жайгаштыруу тактыгы (X/Y/Z) | X/Y/Z | ±0.01/1000 мм | ±0.01/1000 мм | ±0.01/1000 мм | ±0.01/1000 мм |
| Жалпы салмагы (Т) | 8.5 | 11 | 13.5 | 16.5 | |
| Журнал куралы | Сызык куралдары журналы | ||||
Сапатты текшерүү
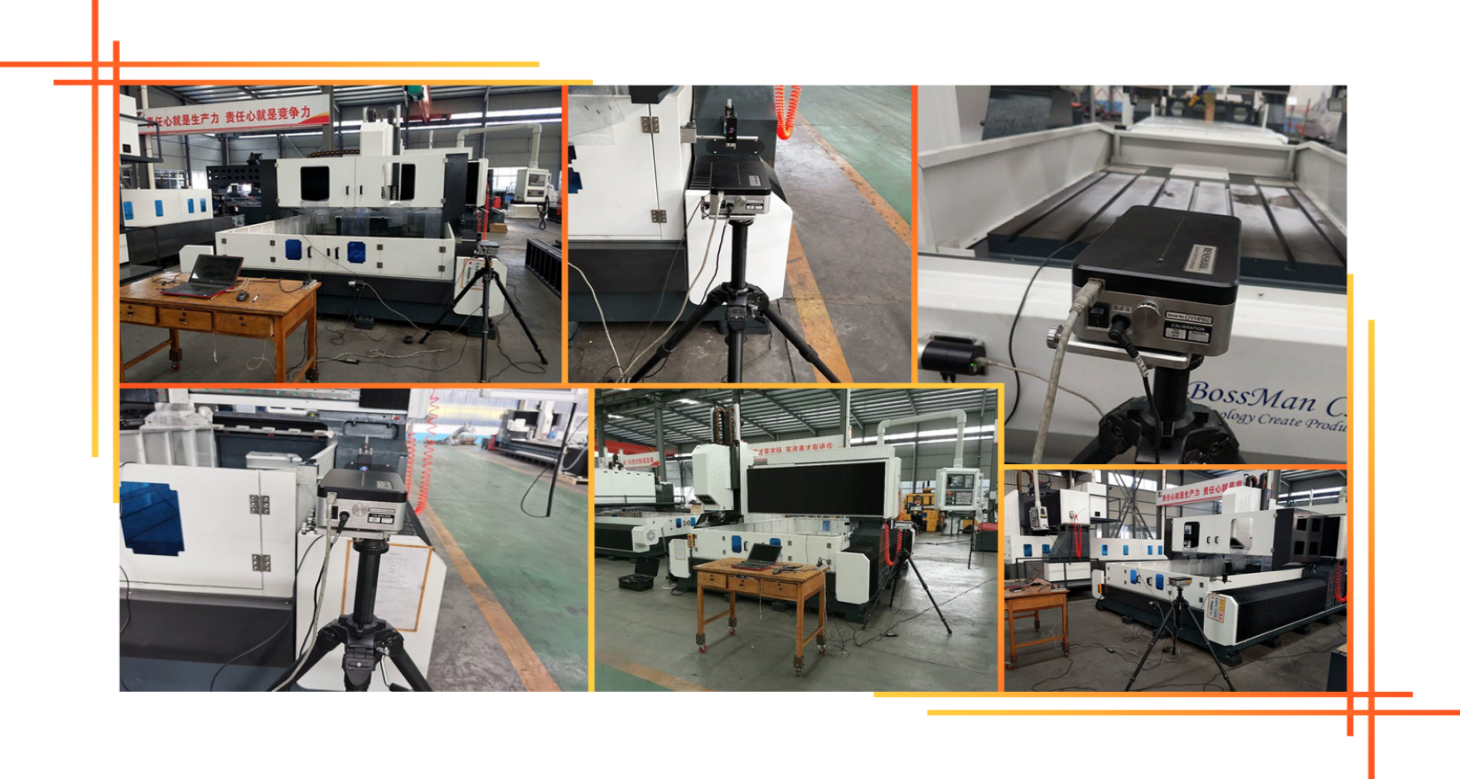
Bosman компаниясынын ар бир машинасы Улуу Британиянын RENISHAW компаниясынын лазердик интерферометри менен калибрленген, ал машинанын динамикалык, статикалык туруктуулугун жана иштетүү тактыгын камсыз кылуу үчүн кадам каталарын, тескери бурулушту, позициялоо тактыгын жана кайталап позициялоо тактыгын так текшерип жана компенсациялайт. . Шарик тилкесин сыноо Ар бир машина чыныгы тегерек тактыгын жана машинанын геометриялык тактыгын оңдоо жана машинанын 3D иштетүү тактыгын жана тегерек кесүү эксперименттерин бир эле учурда жүргүзүү үчүн британиялык RENISHAW компаниясынын шар тилкесин сыноочуну колдонот.
Тейлөөдөн мурун жана кийин
1) Тейлөө алдында
Кардарлардын суроо-талабын жана зарыл болгон маалыматты изилдеп, андан кийин биздин инженерлерге пикир билдирүү аркылуу, Bossman техникалык командасы кардарлар менен техникалык байланыш жана чечимдерди иштеп чыгуу үчүн жооптуу болуп, кардарларга тиешелүү иштетүү чечимин жана ылайыктуу машиналарды тандоого жардам берет.
2) Тейлөөдөн кийинки
A. Машина бир жылдык кепилдик менен жана өмүр бою техникалык тейлөө үчүн акы төлөнөт.
B. Машина белгиленген портко келгенден кийинки бир жылдык кепилдик мөөнөтүнүн ичинде BOSSMAN машинадагы ар кандай жасалма эмес бузулууларды акысыз жана өз убагында тейлөө кызматтарын көрсөтөт жана жасалма эмес бузулуулардын бардык түрлөрүн өз убагында акысыз алмаштырат. Кепилдик мөөнөтүнүн ичинде келип чыккан бузулуулар тиешелүү баада оңдолот.
C. 24 саат бою онлайн режиминде техникалык колдоо, TM, Skype, электрондук почта, тиешелүү суроолорду өз убагында чечүү. Эгерде чечилбесе, BOSSMAN дароо оңдоо үчүн сатуудан кийинки инженерди чакырууну уюштурат, сатып алуучу VISA, авиабилеттер жана жатакана үчүн акча төлөшү керек.
Компаниянын сайты
Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...