


80P-C 5 октуу бир убакта фрезерлөө
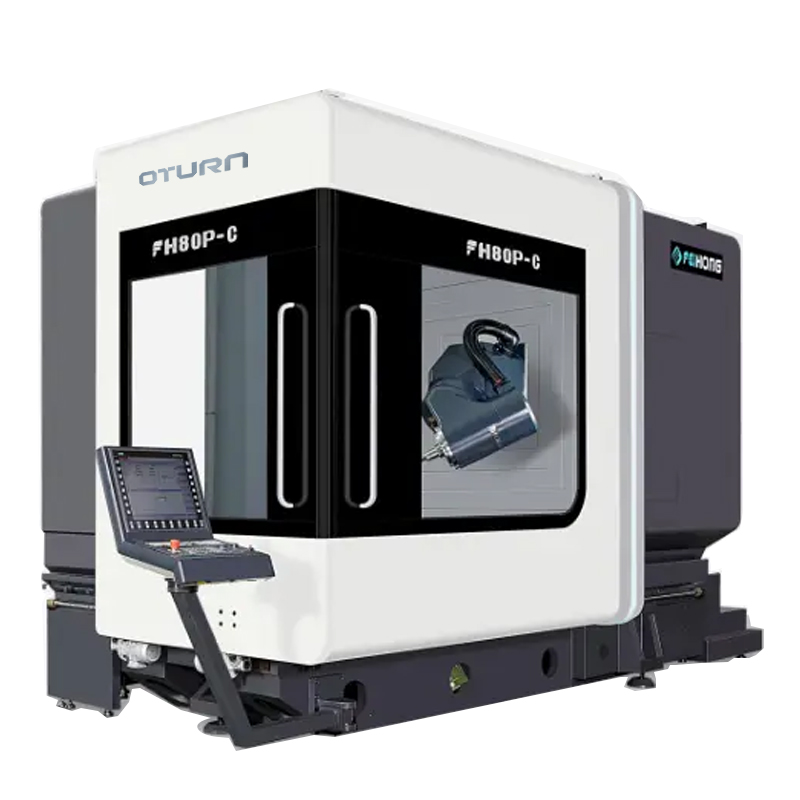
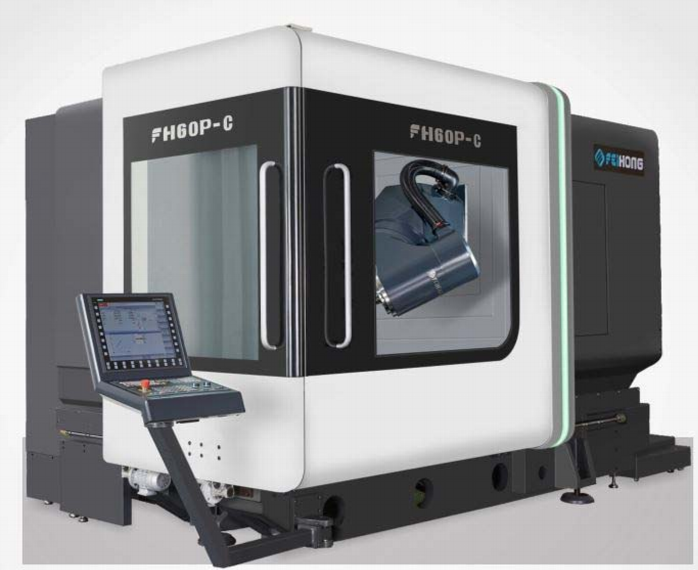
Жеткирүү көлөмү
Стандарттык аксессуарлардын функция таблицасы (электрдик башкаруу бөлүгү үчүн контроллер функциясын караңыз)
| Жок | Буюм | Бирдик | Сан |
| 1. | FH мейнфреймдик куюулары | мунара | 1 |
| 2. | Siemens840DSL башкаруу системасы | топтом | 1 |
| 3. | Дисплей: 19LCD | топтом | 1 |
| 4. | FH беш октуу көп функциялуу термелүүчү башы (B-огу) | топтом | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Гана | 1 |
| 6. | X/Y/Z огундагы көңдөй муздатуучу шар бурамалары | бөлүк | 3 |
| 7. | Тегирмен/Бурулуучу түз жетектүү айланма стол (С огу) | топтом | 1 |
| 8. | B огу RCN8380 29 биттик абсолюттук коддогуч | Гана | 1 |
| 9. | C огу RCN2580 28 биттик абсолюттук коддогуч | Гана | 1 |
| 10. | BOSCH REXROTH ролик сызыктуу слайддар | топтом | 7 |
| 11. | Электр кутучасынын температурасын көзөмөлдөөчү түзүлүш | топтом | 1 |
| 12. | Шпиндел суу муздатуу системасы | топтом | 1 |
| 13. | Станоктун шакекчесине суу чачыраткыч | топтом | 1 |
| 14. | Беш огу бар жарым ай суу чачыраткыч, жарым ай үйлөө | топтом | 1 |
| 15. | Алдыңкы жана каптал эшиктердин коопсуздук кулпу системасы | топтом | 1 |
| 16. | Суу өткөрбөй турган жумуш кутучасынын жарыктандыруусу | Гана | 2 |
| 17. | гидравликалык станция | топтом | 1 |
| 18. | Борбордук борборлоштурулган тоют майлоочу түзүлүш | топтом | 1 |
| 19. | Операциялык тарабында суу тапанчасын жана аба тапанчасын тазалоо | топтом | 1 |
| 20. | Кесүүчү суюктук системасы | топтом | 1 |
| 21. | Толугу менен жабык коргоочу металл барак | топтом | 1 |
| 22. | Операция кутучасы | топтом | 1 |
| 23. | Электр шкафын муздатуу блогу | топтом | 1 |
| 24. | Siemens электрондук руль дөңгөлөгү | Гана | 1 |
| 25. | Бут менен башкарылуучу шпиндель бычагын ачуучу которгуч | Гана | 1 |
| 26. | Станоктун үч түстүү жарыгы | топтом | 1 |
| 27. | 40 HSK-A63 курал магазиндери жана серво автоматтык курал алмаштыруу системасы | топтом | 1 |
| 28. | X/Y/Z үч октуу абсолюттук маани торчосунун шкаласы | топтом | 3 |
| 29. | Спираль чип ролик жана арткы чип конвейери чип араба | топтом | 1 |
| 30. | Renishaw RMP60 инфракызыл зонд блогу | топтом | 1 |
| 31. | Renishaw TS27R аспап орнотуучу түзүлүш | топтом | 1 |
| 32. | Фундамент деңгээлинин төшөмөлөрү жана фундамент болттору | топтом | 1 |
| 33. | техникалык колдонмо | топтом | 1 |
Параметр
| Модель | Бирдик | FH80P-C |
| Саякат | ||
| X огунун жүрүшү | mm | 800 |
| Y огунун жүрүшү | mm | 1050 |
| Z огунун жүрүшү | mm | 800 |
| Шпинделдин тумшугунан жумушчу столдун бетине чейинки аралык | mm | 162-962 |
| Горизонталдуу фрезерлөө башы | mm | 39-839 |
| Тоют/тез кыймылдоо ылдамдыгы | м/мин | 40 |
| Берүү күчү | KN | 10 |
| Айланма стол (C огу) | ||
| Жумушчу столдун өлчөмү | mm | Ø855 |
| Максималдуу стол жүгү (фырмен) | kg | 3000 |
| Максималдуу стол жүгү (буроо) | kg | 1500 |
| Фрезерлөө/токарьлоочу столго орнотулган (фрезерлөө жана токарьлоо менен айкалышкан иштетүү) | айн/минут | 450 |
| Минималдуу бөлүү бурчу | ° | 0,001 |
| Номиналдык момент | Nm | 1140 |
| максималдуу момент | Nm | 1980-жыл |
| CNC селкинчектүү фрезерлөө башы (B огу) | ||
| Термелүү диапазону (0=вертикалдуу/180=горизонталдуу) | ° | -15~180 |
| Тез өтүү жана берүү ылдамдыгы | айн/минут | 50 |
| Минималдуу бөлүү бурчу | ° | 0,001 |
| Номиналдык момент | Nm | 743 |
| максималдуу момент | Nm | 1320-жыл |
| Шпиндел (фрезерлөө жана токарлоо) | ||
| Шпиндельдин ылдамдыгы | айн/минут | 12000 |
| Шпиндельдин күчү | Kw | 34/42 |
| Шпиндель моменти | Nm | 132/185 |
| Шпиндел кран |
| HSKA63 |
| Куралдар журналы | ||
| Курал интерфейси |
| HSKA63 |
| Курал дүкөнүнүн сыйымдуулугу | PCS | 40 |
| Максималдуу курал диаметри/узундугу/салмагы |
| Ø85/300/8 |
| Куралды алмаштыруу убактысы (куралдан куралга) | S | 1.8 |
| Өлчөөчү түзүлүш | ||
| Инфракызыл зонд |
| Ренсишоу RMP60 |
| Жумушчу аймактагы куралды аныктоочу аспап |
| Ренсишоу TS27R |
| Позициянын тактыгы (ISO230-2 жана VDI3441) | ||
| X/Y/Z позициялоо тактыгы | mm | 0,008 |
| X/Y/Z Кайталап жайгаштыруу тактыгы | mm | 0,005 |
| B/C позициялоо тактыгы |
| 10" |
| B/C Кайталап жайгаштыруу тактыгы |
| 4" |
| CNC контроллери | ||
| CNC системасы |
| Siemens 840D |
| Башка | ||
| Машинанын салмагы | Kg | 20000 |
3.1 Негизги машинанын мүнөздөмөлөрү | Оптималдуу катуу структуранын конфигурациясы
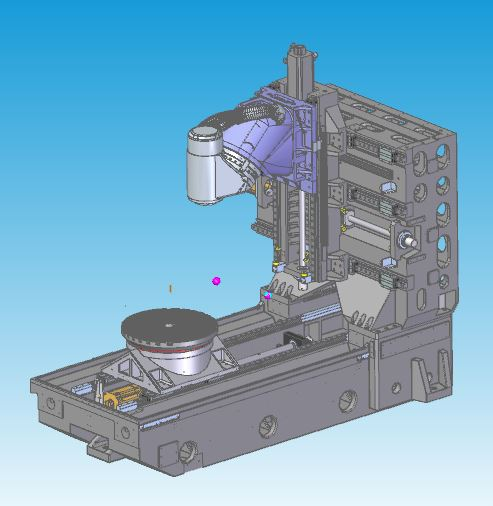
Дизайн өзгөчөлүктөрү | Эң мыкты механикалык зым куюу анализинин дизайны
◆Meehanna сортундагы жогорку сапаттагы чоюнду колдонуп, толук кутуча түрүндөгү термосимметриялык куюу конструкциясы
◆Ички стрессти жок кылуу үчүн чыңдоочу жана табигый картаюу дарылоосу
◆Курумдук табигый жыштыктагы термелүү материалды иштетүүдөгү стрессти жок кылат
◆Комплекстүү дубал жана чоң аянттагы жогорку катуулуктагы мамыча дизайны катуулукту жана статикалык жана динамикалык тактыкты натыйжалуу жакшырта алат
◆Үч октуу көңдөй муздатуучу бурама
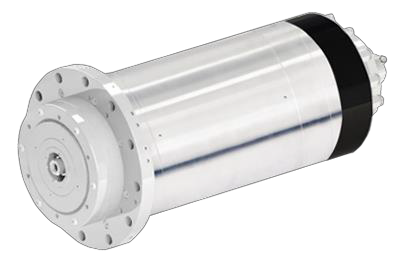
3.2 Электрдик шпиндел
Дизайн өзгөчөлүктөрү
◆Өз машиналарынын мүнөздөмөлөрүнө ылайык, көз карандысыз изилдөө жана иштеп чыгуу жана өндүрүү.
◆HSK-A63 конус тешиги FH80P-C моделинде кабыл алынган.
◆Электр шпинделин колдонууну натыйжалуу камсыз кыла турган айланма муздатуу үчүн тышкы муздатуу системасын кабыл алыңыз.
3.3 CNC селкинчектүү фрезерлөө башы (B огу)
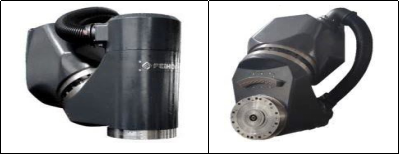
Дизайн өзгөчөлүктөрү
◆Көз карандысыз долбоорлоо жана өндүрүү.
◆ Орнотулган DD мотору нөлдүк берүү чынжыры, арткы соккусуз дизайн.
◆Жогорку ылдамдануу мүнөздөмөлөрү.
◆Шпинделдин куралдын мурун учу менен конструкциялык таяныч чекитинин ортосундагы эң кыска аралык кесүүнүн максималдуу катуулугун камсыз кылат.
◆Чоңураак YRT подшипниги катуулукту жакшыртат.
◆ Эң жакшы тактыкты камсыз кылуу үчүн HEIDENHAIN RCN8380 сериясындагы абсолюттук айланма коддогуч өлчөө системасы, толугу менен жабык цикл менен башкаруу менен жабдылган.
◆B-огу боюнча муздатуу системасынын дизайны жылуулуктун берилишин азайтат.
3.4 Айланма стол (С-огу стол)
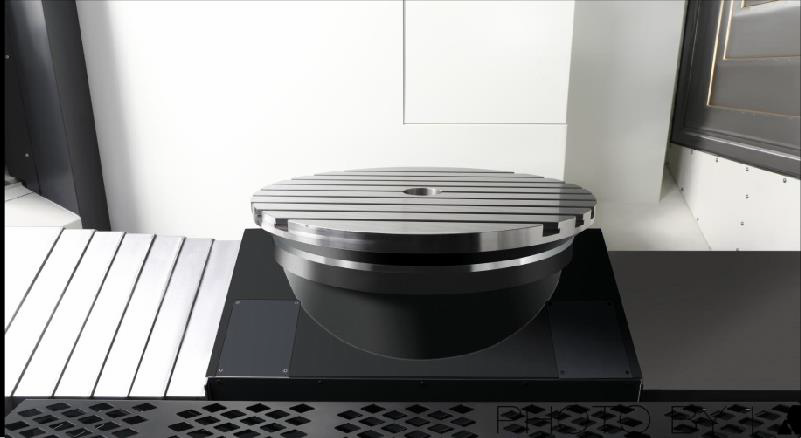
Дизайн өзгөчөлүктөрү
◆Көз карандысыз долбоорлоо жана өндүрүү.
◆ Орнотулган DD мотору нөлдүк берүү чынжыры, арткы соккусуз дизайн.
◆Жогорку ылдамдануу жана басаңдоо реакциясынын мүнөздөмөлөрү.
◆Чоңураак YRT подшипниги катуулугун жогорулатат.
◆Столдун жайгаштыруу жана кысуу түзүлүшү менен чоң номиналдык айдоо моменти, жайгаштыруу жана иштетүү
◆Фрезерлөө муктаждыктарын канааттандыруу, жумуш бөлүктөрү менен иштөөнү азайтуу жана продукциянын тактыгын жакшыртуу.
◆ HEIDENHAIN жогорку тактыктагы айланма коддогуч өлчөө системасы менен жабдылган, эң жакшы тактыкты камсыз кылуу үчүн толугу менен жабык циклдик башкаруу.
◆Жылуулуктун берилишин азайтуу үчүн муздатуу системасынын дизайны.
3.5 Башкаруу системасы
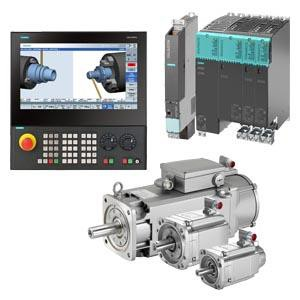
Дизайн өзгөчөлүктөрү
◆Көз карандысыз долбоорлоо жана өндүрүү.
◆ Орнотулган DD мотору нөлдүк берүү чынжыры, арткы соккусуз дизайн.
◆Жогорку ылдамдануу жана басаңдоо реакциясынын мүнөздөмөлөрү.
◆Чоңураак YRT подшипниги катуулугун жогорулатат.
◆Столдун жайгаштыруу жана кысуу түзүлүшү менен чоң номиналдык айдоо моменти, жайгаштыруу жана иштетүү
◆Фрезерлөө муктаждыктарын канааттандыруу, жумуш бөлүктөрү менен иштөөнү азайтуу жана продукциянын тактыгын жакшыртуу.
◆ HEIDENHAIN жогорку тактыктагы айланма коддогуч өлчөө системасы менен жабдылган, эң жакшы тактыкты камсыз кылуу үчүн толугу менен жабык циклдик башкаруу.
◆Жылуулуктун берилишин азайтуу үчүн муздатуу системасынын дизайны.
3.5 Башкаруу системасы
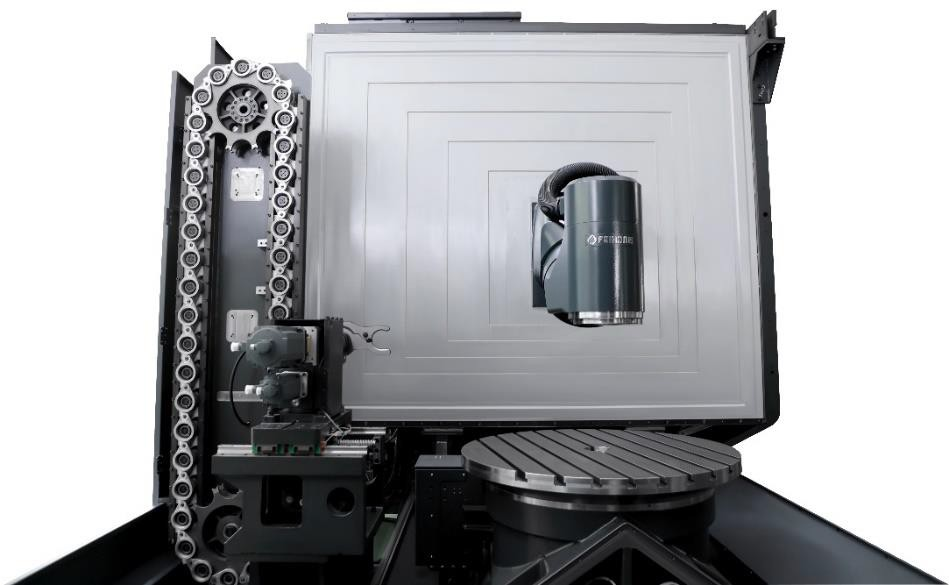
Дизайн өзгөчөлүктөрү
◆ Көз карандысыз долбоорлоо жана өндүрүү.
◆Аспапты тандоо жана куралды алмаштыруу терминалдык аракетти башкаруу үчүн серво моторду колдонот, ал туруктуураак жана так.
◆ Siemens840DSL куралдарын башкаруу функциясы менен айкалышып, куралдарды натыйжалуураак башкаруу.
3.7 Көтөрүлүүчү аспап орнотуучу
Дизайн өзгөчөлүктөрү
◆Жогорку тактыктагы Ransishaw TS27R аспап орнотуучусу менен жабдылган.
◆Машинада куралды автоматтык түрдө жөндөө, куралдын компенсациясын автоматтык түрдө жаңыртуу.
◆Иштетүү бетинин мейкиндигин үнөмдөө үчүн куралды жөндөөчү түзүлүштү көтөрүп жана түшүрүп койсо болот.
◆Иштетүү учурунда аспапты суу жана темир күкүмдөрүнүн зыянынан коргоо үчүн толугу менен герметикалык металл барактын конструкциясы.
3.8 Инфракызыл зонд
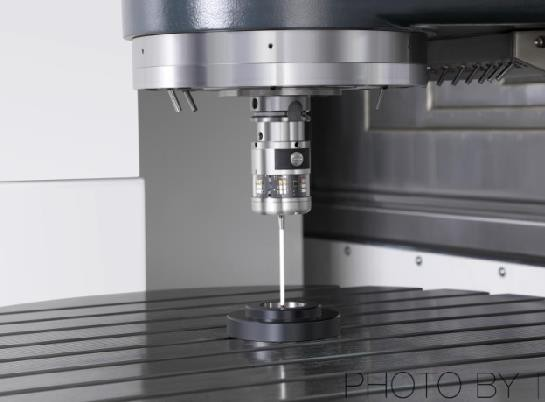
Дизайн өзгөчөлүктөрү
◆Ransishaw RMP60 оптикалык зонд менен жабдылган.
◆Машинадагы жумуш бөлүктөрү менен тегиздөө жана өлчөмдөрдү текшерүү кол менен текшерүү каталарын азайтып, продукциянын тактыгын жана иштетүүнүн натыйжалуулугун жогорулатат.
◆Кемедеги жардам берүү убактысын 90% үнөмдөө.
3.9 Коопсуздукту коргоочу металл барак
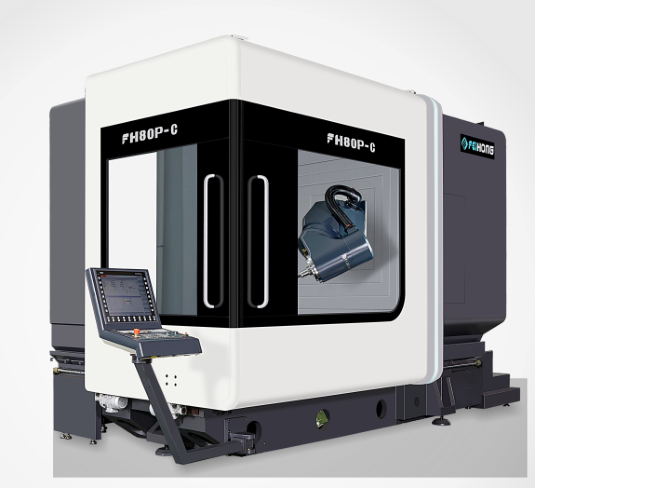
3.10 Көрүнүш
FH сериясындагы беш октуу иштетүү борборунун капкактын дизайны CEнин катуу коопсуздук стандарттарына жооп берет. Толугу менен тыгыз металл барак оператордун иштетүү учурунда жумуш аймагына жаңылыштык менен киришине жол бербейт жана ошол эле учурда эскертүүчү тактадан тышкары, машинадан жогорку басымдагы кесүүчү суюктукту же чиптерди колдонуунун алдын алат. , Иштөө эшиги ошондой эле иштөө же техникалык тейлөө учурунда кырсыктардын алдын алуу үчүн коопсуздук өчүргүчү менен жабдылган. Ошондой эле чоң көрүү терезеси бар, бул операторго машинанын иштешин жана иштетүүсүн түшүнүү үчүн ыңгайлуу.
3.11 Тазалоо
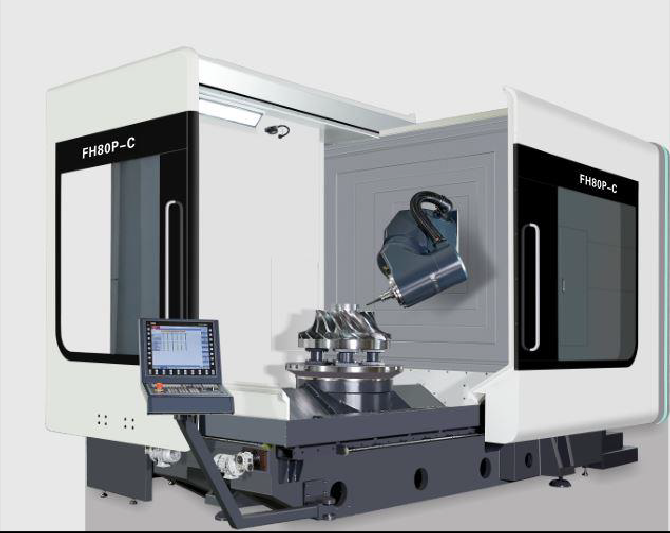
Иштөө учурунда пайда болгон сыныктарды коргоо, кесүү чачырандыларын жана башка механизмдерге зыян келтирбөө үчүн телескопиялык капкакты жана коргоочу металл барактарды колдонуңуз.
Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...