


BOSM -6010 карама-каршы баштуу бургулоочу фрезердик станок
1. Машинаны колдонуу:
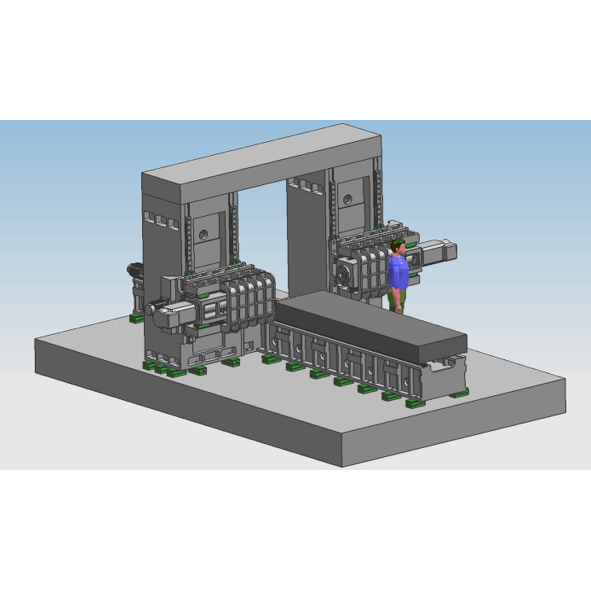
BOSM-6000* 1000 станоктуу CNC гантри эки тилкелүү баш-баш бургулоо жана фрезерлөө станоку экскаватордун колдорун/таякчаларын иштетүү үчүн атайын станок болуп саналат. Жаздык, жумуш бөлүкчөсүн тез иштетүүнү камсыздайт, жумуш бөлүкчөсүн натыйжалуу жүрүш диапазонунда бургулоого, фрезерлөөгө жана тешүүгө болот, жумуш бөлүкчөсүн бир убакта бир жерде иштетүүгө болот (экинчи кысуунун кажети жок), жүктөө жана түшүрүү ылдамдыгы тез, позициялоо ылдамдыгы тез жана иштетүүнүн тактыгы жогору. Жогорку, жогорку иштетүү натыйжалуулугу.
2.Машина түзүлүшөзгөчөлүктөр:
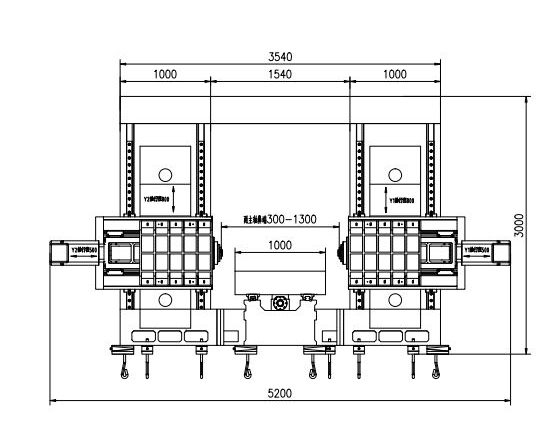
Станоктун негизги компоненттери: керебет, жумушчу стол, сол жана оң мамычалар, устундар, порталды туташтыруучу устундар, ээрлер, кочкорлор ж.б., чоң бөлүктөрү чайыр кум калыптоодон, жогорку сапаттагы боз темир 250 куюудан жасалат, ысык кум чуңкурунда күйгүзүлөт → титирөө менен эскирүү → жылуулук менен иштетүү Мешти күйгүзүү → титирөө менен эскирүү → орой иштетүү → титирөө менен эскирүү → ысык мешти күйгүзүү → титирөө менен эскирүү → бүтүрүү, тетиктердин терс чыңалуусун толугу менен жок кылат жана тетиктердин иштешин туруктуу сактайт. Бекитилген керебет, сол жана оң мамычалар, портал жана жумушчу стол кыймылдайт; Ал фрезерлөө, бургулоо, кайра чөктүрүү, таптоо ж.б. функцияларына ээ. Аспапты муздатуу ыкмасы - тышкы муздатуу. Станокто 5 берүү огу бар, алар 4 октуу байланышты жана 5 октуу бир аракетти ишке ашыра алат. 2 күч башы бар. Станоктун огу жана күч башы төмөндөгү сүрөттө көрсөтүлгөн.X


2.1.Октук берүү берүү бөлүгүнүн негизги түзүлүшү
2.1.1.X огу:Жумушчу стол бекитилген төшөктүн багыттагыч рельси боюнча капталдарынан кайчылаш жылат.
X 1-огу жетеги: AC серво мотору жана жогорку тактыктагы планетардык редуктор X огунун сызыктуу кыймылын ишке ашыруу үчүн жумушчу столдун кыймылын башкаруу үчүн шар бурама менен башкарылат.
Багыттоочу рельстин формасы: эки жогорку бекемдиктеги тактыктагы сызыктуу багыттоочу рельстерди төшөңүз.
2.1.2 Z1 огу:Күч башы жана ээр мамычанын алдыңкы бетине вертикалдуу орнотулган жана мамычанын багыттоочу рельси боюнча өйдө жана ылдый бири-бирине оодарылып турат.
Z1 огу менен берүү: Z огу менен сызыктуу кыймылды ишке ашыруу үчүн ээрди айландыруу үчүн шар бурама менен айландыруу үчүн AC серво мотору жана синхрондуу дөңгөлөк колдонулат
2.1.3 Z2 огу:Күч башы жана ээр мамычанын алдыңкы бетине вертикалдуу орнотулган жана мамычанын багыттоочу рельси боюнча өйдө жана ылдый бири-бирине оодарылып турат.
Z2 огу менен берүү: Z огу менен сызыктуу кыймылды ишке ашыруу үчүн ээрди айландыруу үчүн шар бурамасын айландыруу үчүн AC серво мотору жана синхрондуу дөңгөлөк колдонулат.
2.1.4 Y1 огу:Электр башынын ээри оң колоннанын алдыңкы бетине тигинен орнотулган жана колоннанын жетектөөчү рельси боюнча солго жана оңго карай перпендикулярдуу кыймылдайт.
Y1 огу боюнча берүү: Y1 огу боюнча сызыктуу кыймылды ишке ашыруу үчүн кочкорду шар винти аркылуу жылдыруу үчүн AC серво мотору жана жогорку тактыктагы планетардык редуктор колдонулат.
2.1.5 Y2 огу:Электр баштуу ээр оң колоннанын алдыңкы бетине вертикалдуу орнотулган жана колоннанын жетектөөчү рельси боюнча солго жана оңго карай перпендикулярдуу кыймылдайт.
Y2 огу боюнча берүү: Y2 огу боюнча сызыктуу кыймылды ишке ашыруу үчүн кочкорду шар винти аркылуу жылдыруу үчүн AC серво мотору жана жогорку тактыктагы планетардык редуктор колдонулат.
2.2.Бургулоо жана фрезерлөөчү кубат башынын (1 жана 2 кубат башын кошо алганда) кыймыл багыты төрт бурчтуу кочкор түзүлүшүн, эң өнүккөн зым-катуу айкалышкан багыттагыч рельс ыкмасын колдонот, катуу рельс бекем таяныч менен курчалган, 4 сызыктуу ролик багыттагыч рельс жуптары башкарылат жана жетектөөчү AC серво моторун колдонот. Синхрондуу курду (i=2) жана так шар бурама бергичин айдайт, кубат баш синхрондуу кур жана синхрондуу дөңгөлөк аркылуу жайлоо үчүн серво моторун колдонот, оор жүк ташуучу так багыттагыч рельс жуптары менен башкарылат жана вертикалдуу шар бурама айлануу үчүн айдайт, кубат башын өйдө жана ылдый вертикалдуу кыймылга келтирет жана машина башынын бурама жана серво мотордогу көтөрүмдүүлүгүн азайтуу үчүн азот баланс тилкеси менен жабдылган. Z огу мотору автоматтык тормоз функциясына ээ. Электр энергиясы үзгүлтүккө учураганда, автоматтык тормоз мотор валын бекем кармап турат, ошондуктан ал айлана албайт. Иштеп жатканда, бургу учу жумуш бөлүгүнө тийбегенде, ал тез берилет; бургу учу жумуш бөлүгүнө тийгенде, ал автоматтык түрдө жумушчу берүү режимине өтөт. Бургу учу жумуш бөлүгүнө киргенде, ал автоматтык түрдө тез артка түрүүгө өтөт; Бургулоочу учтун учу даярдалган бөлүктөн чыгып, белгиленген абалга жеткенде, жумушчу стол автоматтык циркуляцияны ишке ашыруу үчүн кийинки тешик абалына өтөт. Кубаттуу баш зым менен катуу рельстин айкалышын колдонот, бул жабдуулардын иштөө ылдамдыгын гана камсыз кылбастан, жабдуулардын катуулугун да бир топ жогорулатат. Ал ошондой эле сокур тешик бургулоо, фрезерлөө, фаскалоо, сыныктарды сындыруу, сыныктарды автоматтык түрдө алып салуу ж.б. функцияларын аткара алат, бул эмгек өндүрүмдүүлүгүн жогорулатат.

(сол жактагы электр башы)
2.3. Чиптерди алып салуу жана муздатуу
Жумушчу столдун астындагы эки тарабына спираль жана жалпак чынжырлуу чип конвейерлери орнотулган жана чиптерди цивилизациялуу өндүрүштү ишке ашыруу үчүн спираль жана чынжырлуу пластиналардын эки баскычы аркылуу акырында чип конвейерине автоматтык түрдө түшүрүүгө болот. Чип конвейеринин муздатуучу резервуарында муздатуучу насос бар, ал бургулоочу учтун бургулоо натыйжалуулугун жана иштөө мөөнөтүн камсыз кылуу үчүн шайманды сырттан муздатуу үчүн колдонулушу мүмкүн, ал эми муздатуучу суюктукту кайра иштетүүгө болот.
3.Толук санариптик сандык башкаруу системасы:
3.1.Чипти сындыруу функциясы менен, чипти сындыруу убактысын жана чипти сындыруу циклин адам-машина интерфейсинде орнотууга болот.
3.2.Аспапты көтөрүү функциясы менен аспапты көтөрүү бийиктигин адам-машина интерфейсинде орнотууга болот. Бургулоо бул бийиктикке жеткенде, бургу учу тез эле жумуш бөлүгүнүн үстүнө көтөрүлөт, андан кийин сыныктар ыргытылат, андан кийин бургулоо бетине тез жылдырылып, автоматтык түрдө жумушка айланат.
3.3.Борборлоштурулган башкаруу кутучасы жана колго кармалуучу блок сандык башкаруу системасын колдонот жана USB интерфейси жана LCD суюк кристалл дисплей менен жабдылган. Программалоону, сактоону, көрсөтүүнү жана байланышты жеңилдетүү үчүн, башкаруу интерфейси адам менен машинанын диалогу, катаны компенсациялоо жана автоматтык сигнализация сыяктуу функцияларга ээ.
3.4.Жабдуу иштетүүдөн мурун тешиктин абалын алдын ала көрүү жана кайра текшерүү функциясына ээ жана операция абдан ыңгайлуу.
4Автоматтык майлоо
Станоктун так сызыктуу жетектөөчү рельс жуптары, так шар бурама жуптары жана башка жогорку тактыктагы кыймыл жуптары автоматтык майлоо системалары менен жабдылган. Автоматтык майлоочу насос басымдуу майды чыгарат, ал эми сандык майлоочу май камерасы майга кирет. Май камерасы май менен толтурулгандан кийин, системанын басымы 1,4-1,75 Мпага чейин көтөрүлгөндө, системадагы басым которгучу жабылат, насос токтойт жана түшүрүүчү клапан ошол эле учурда түшүрүлөт. Жолдогу май басымы 0,2 Мпадан төмөн түшкөндө, сандык майлоочу майлоочу чекитти толтура баштайт жана бир жолу май толтурууну аяктайт. Сандык май инжекторунун так май менен камсыз болушу жана системанын басымын аныктоонун аркасында май менен камсыздоо ишенимдүү болуп, ар бир кинематикалык жуптун бетинде май пленкасы бар экенин камсыздайт, сүрүлүүнү жана эскирүүнү азайтат жана ысып кетүүдөн улам ички түзүлүшкө келтирилген зыяндын алдын алат. Станоктун тактыгын жана иштөө мөөнөтүн камсыз кылуу үчүн жылма жетектөөчү рельс жуптары менен салыштырганда, бул станокто колдонулган тоголок сызыктуу жетектөөчү рельс жуптары бир катар артыкчылыктарга ээ:
1 Кыймыл сезгичтиги жогору, жылмалоочу жол көрсөткүчтүн сүрүлүү коэффициенти аз, болгону 0,0025 ~ 0,01, ал эми айдоо күчү бир топ төмөндөйт, бул кадимки техниканын 1/10 бөлүгүнө гана барабар.
② Динамикалык жана статикалык сүрүлүүнүн ортосундагы айырма өтө аз жана андан кийинки көрсөткүч эң сонун, башкача айтканда, айдоо сигналы менен механикалык аракеттин ортосундагы убакыт аралыгы өтө кыска, бул сандык башкаруу системасынын жооп берүү ылдамдыгын жана сезгичтигин жакшыртууга өбөлгө түзөт.
③Ал жогорку ылдамдыктагы сызыктуу кыймылга ылайыктуу жана анын заматта ылдамдыгы жылма жол көрсөткүч рельстерге караганда 10 эсе жогору.
④ Ал боштуксуз кыймылды ишке ашырып, механикалык системанын кыймыл катуулугун жакшырта алат.
⑤Кесипкөй өндүрүүчүлөр тарабынан чыгарылган, ал жогорку тактыкка, жакшы ар тараптуулукка жана оңой тейлөөгө ээ.

5Машинаны колдонуу чөйрөсү:
Электр менен камсыздоо: үч фазалуу AC380V ± 10%, 50Гц ± 1. Айлана-чөйрөнүн температурасы: 0 ° ~ 45 °
Бешинчиден, негизги техникалык параметрлер:


| модель | BOSM4014 | |
| Иштетүү үчүн максималдуу бөлүктүн өлчөмү | Узундугу × туурасы × бийиктиги (мм) 4000 × 1600 × 1000 | |
| Гантри максималдуу тоют | Туурасы (мм) | 2300 |
| жумушчу столдун өлчөмү | Узундугу X Туурасы (мм) | 4000*1400 |
|
Горизонталдуу кочкор түрүндөгү бургулоо башы бир, эки, кубаттуу баш
| Саны (2) | 2 |
| Шпиндель конус | BT50 | |
| Бургулоо диаметри (мм) | Φ2-Φ60 | |
| Таптоо диаметри (мм) | M3-M30 | |
| Фрезердик кескичтин диск диаметри (мм) | 300 | |
| Шпинделдин ылдамдыгы (ай/мин) | 30~6000 | |
| Серво шпиндель моторунун кубаттуулугу (кВт) | 37 | |
| Шпиндельдин мурунунун столдун ортосунан аралыгы (мм) | 650-1150 | |
| Бир кочкордун сол жана оң кыймылы (мм) | 500 | |
| Кочкордун борбору менен столдун тегиздигинин ортосундагы аралык (мм) | 200-1400 | |
| Кочкордун өйдө жана ылдый жүрүшү (мм) | 1200 | |
| Кайталануучулугу | 300мм*300мм | ±0.02 |
| Станоктун өлчөмдөрү | Узундугу × туурасы × бийиктиги (мм) | чиймелерге ылайык |
| Жалпы салмагы (т) | (болжол менен) 36 | |

Жогорудагы параметрлер алдын ала долбоорлоо параметрлери болуп саналат. Чыныгы долбоордо, компанияңыздын иштетүүчү бөлүктөрүнүн талаптарын канааттандыруу үчүн, бөлүктүн иштетүү талаптарына жана станоктун долбоорлоо талаптарына ылайык өзгөртүүлөр болушу мүмкүн.

Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...