


Эки шпиндельдүү CNC токардык станогу 208 сериясы


Продукциянын видеосу
Продукциянын конфигурациясы
Киришүү
МунараDдизайнPаткаруу
Интеграцияланган оң Y огунун түзүлүшү өтө катуу, оор жүктөрдү көтөрө алат жана Y интерполяциясынын огуна караганда жакшыраак иштөөгө ээ.
· Тегиздик контурун жылмакай жана жылмакай иштетүү
·Курама ийри беттерди жана контурларды иштетүү оңой
"Интерполяция Y" менен салыштырганда, "оң Y" тегиздик фрезерлөөдө айкын артыкчылыктарга ээ. "Оң Y" Y огу кыймылы X огуна перпендикуляр жана бир октук кыймыл болуп саналат. "Интерполяция Y" Y огу кыймылы X огу менен Y огу бир эле учурда кыймылдоо аркылуу түз сызыкты интерполяциялоо болуп саналат. Фрезерлөө тегиздигинин тегиздиги үчүн "оң Y" менен салыштырганда, "оң Y" огу менен иштетүү ачык жана жылмакай.
ТүзDрыжаSсинхрондууEэлектрдикSтөөнөгүч
Жогорку катуулук, жогорку момент, жогорку натыйжалуулук, жакшыраак бүтүрүү, так индекстөө.
Бардык негизги CNC станок бөлүктөрү өтө күчтүү сокку жутуу жөндөмдүүлүгү бар HT300 чоюндан жасалган.
Түз жетектүү электр шпиндели бар станоктордун өзгөчөлүктөрү
●Магниттик шакекче инкременттик энкодери (синус жана косинус) позициялоонун тактыгы: 20 арка секундасы,
C-огунун индекстөө тактыгы: 40 дого секунд
● Тез баштоо-токтотуу реакциясынын ылдамдыгы, станоктун иштөө убактысын үнөмдөйт жана өндүрүштүк кубаттуулукту натыйжалуу жакшыртат
●Кыска кесүү жүгү, энергияны үнөмдөө жана кубаттуулукту үнөмдөө, станокторду жакшыраак коргоо жана кызмат мөөнөтүн узартуу
● Шпиндельдин титирөөсүн натыйжалуу жок кылат, жакшы тең салмактуулук эффектин берет, жакшы бүтүрөт жана жумуш бөлүктөрүнүн бетинин бүтүшүн жакшыртат
(Майдалануунун ордуна токарлоонун артыкчылыктары, катуу токарлоонун көрүнүшү, беттин оройлугу Ra 0.2μm)
· Шпиндель мотору жылуулук жылышуунун таасирин басуу жана шпиндельдин туруктуу температурада иштешин камсыз кылуу үчүн муздатуу системасы менен жабдылган.
(Мурундун учунун агып чыгуу тактыгы 0,002 мм чегинде, бул туруктуураак тактыкты камсыз кылат)
· Арткы орнотулган түз жетектүү синхрондуу шпиндель, орнотуу жана техникалык тейлөө ыңгайлуураак
· A2-5: 7016AC - алдыңкы эки арткы эки
· A2-6: алдыңкы NN3020+100BAR10S, арткы NN3018
A2-8: алдыңкы NN3024+BT022B*2, арткы NN3022
Оор-DутиCастIронBасеAnd Cкомпоненттер
Бардык куюулар бурмалоону жана көтөрүлүү соккусун жутуу жөндөмдүүлүгүн азайтуу үчүн чектүү элементтерди анализдөө (FEA) аркылуу оптималдаштырылган. CNC токардык станокторунун негизги серияларынын куюулары катуулукту жана жылуулук туруктуулугун жогорулатуу үчүн кабыргалар менен бекемделген. Компакттуу жана симметриялуу баш жана куйрук куюулары катуулукту андан ары жогорулатат жана жогорку позициялоо тактыгын жана кайталануучулугун камсыз кылат.
Техникалык мүнөздөмөлөр
| Буюм | Аты | Бирдик | 208MS | 208MSY |
| Саякат | Макс. керебеттин айлануу диаметри | mm | Φ680 | Φ700 |
| Максималдуу иштетүү диаметри | mm | Φ370 | Φ300 | |
| Курал кармагычындагы максималдуу айлануу диаметри | mm | Φ300 | Φ300 | |
| Максималдуу иштетүү узактыгы | mm | 420 | 400 | |
| Эки борбордун ортосундагы аралык | mm | - | - | |
| Sтөөнөгүч Цилиндр Чак | Шпиндел мурун | ASA | A2-6 | A2-6 |
| Гидравликалык цилиндр/патрон | Дюйм | 8'' | 8'' | |
| Шпиндель аркылуу өтүүчү тешиктин диаметри | mm | Φ79/66 | Φ79/66 | |
| Тешик аркылуу өтүүчү таякчанын максималдуу диаметри | mm | Φ65/52 | Φ65/52 | |
| Шпиндельдин максималдуу ылдамдыгы | айн/минут | 4300 | 4300 | |
| Шпиндель моторунун кубаттуулугу | kw | 18/22 | 18/22 | |
| Шпиндель моторунун моменти | Nm | 91-227 | 91-227 | |
| КичинекейSтөөнөгүч Цилиндр Чак | КичинекейШпиндел мурун | ASA | A2-5 | A2-5 |
| КичинекейГидравликалык цилиндр/патрон | Дюйм | 6" | 6" | |
| КичинекейШпиндель аркылуу өтүүчү тешиктин диаметри | mm | Φ56 | Φ56 | |
| КичинекейТешик аркылуу өтүүчү таякчанын максималдуу диаметри | mm | Φ46 | Φ46 | |
| КичинекейШпиндельдин максималдуу ылдамдыгы | айн/минут | 5500 | 5500 | |
| КичинекейШпиндель моторунун кубаттуулугу | kw | 17.5 | 17.5 | |
| X/ZN/SAxisFедPараметрлер | X моторунун кубаттуулугу | kw | 2.5 | 2.5 |
| Y моторунун кубаттуулугу | kw | - | 1.2 | |
| Z моторунун кубаттуулугу | kw | 2.5 | 2.5 | |
| Sмотордун күчү | Kw | 1.2 | 1.2 | |
| Xоктук саякат | mm | 236 | 204 | |
| Yоктук саякат | mm | - | 100±50 | |
| Zоктук саякат | mm | 510 | 492 | |
| X/Z огу боюнча рельс мүнөздөмөлөрү | спецификация | 35 ролик | 35 ролик | |
| Y огунун рельс мүнөздөмөлөрү | спецификация | 25 ролик | 25 ролик | |
| S огунун жүрүшү | mm | 600 | 600 | |
| Xоктун тез кыймылы | Мм/мин | 20 | 20 | |
| Zоктун тез кыймылы | Мм/мин | 20 | 20 | |
| Yоктун тез кыймылы | Мм/мин | - | 8 | |
| Sоктун тез кыймылы | Мм/мин | 24 | 24 | |
| Серво кубаттуулугу МунараPараметрлер | Күчтүү мунара түрү | / | BMT55 | BMT55 |
| Курал-жарак станциясы | / | 12T | 12T | |
| М моторунун кубаттуулугу | kw | 5.5 | 5.5 | |
| M огу менен кыймылдаткычтын моменти | Nm | 35 | 35 | |
| Кубаттуулук башы Макс. ылдамдык | айн/минут | 6000 | 6000 | |
| Сырткы диаметрдеги аспап кармагычынын мүнөздөмөлөрү | mm | 25*25 | 25*25 | |
| Ички диаметрдеги аспап кармагычынын мүнөздөмөлөрү | mm | Φ40 | Φ40 | |
| Коңшулаш куралды алмаштыруу убактысы | сек | 0.15 | 0.15 | |
| Позициялоо тактыгы | / | ±2” | ±2” | |
| Кайталап жайгаштыруу тактыгы | / | ±1” | ±1” | |
| Куйрук сымалPараметрлер | Программалануучу гидравликалык куйрук дөңгөлөгү | / | - | - |
| Tailstock Max. саякат | mm | - |
| |
| Жеңдин диаметри | mm | - |
| |
| Жең менен саякаттоо | mm | - |
| |
| Жеңдин конус формасы | / | - |
| |
| Өлчөмдөрү | Жалпы өлчөмдөр | m | 2800*2100*1800 | 2700*2400*2000 |
| Машинанын салмагы болжол менен. | kg | 5900 | 5300 | |
| Башка | Суюктук багынын көлөмүн кесүү | L | 150 | 150 |
| Муздатуучу суу насосунун кубаттуулугу | kw | 0,75 | 0,75 | |
| Гидравликалык блоктун кутучасынын көлөмү | L | 40 | 40 | |
| Гидравликалык май насосунун моторунун кубаттуулугу | kw | 1.5 | 1.5 | |
| Майлоочу май багынын көлөмү | L | 2 | 2 | |
| Автоматтык майлоочу насостун моторунун кубаттуулугу | kw | 50 | 50 |
Конфигурацияга киришүү
ОңойTo Use And MкенPкүчтүү
● Толугу менен жаңыртылган дизайн
●i HMI менен жабдылган
●FANUC компаниясынын эң акыркы CNC жана серво технологиясы менен жабдылган
● Жекелештирилген функциялар менен стандартташтырылган
●Кеңейтилген эс тутум сыйымдуулугу
ЖеңилдикOf Use
Алдын алуучу техникалык тейлөө аркылуу машинанын күтүүсүз иштебей калышынын алдын алыңыз
●Көптөгөн каталарды алдын ала айтуу функциялары
Кыйынчылыктын ордун оңой таап, калыбына келтирүү убактысын кыскартыңыз
●Диагностика/тейлөө функциялары
Жогорку иштетүү көрсөткүчү
КыскартылганCвелосипедTубакыт
●Жогорку натыйжалуу иштетүү технологиясы
Жогорку сапаттагы кайра иштетүүгө жетишүү
Беттик майда иштетүү технологиясы
●Диагностика/тейлөө функциясы
ЖогоркуOперацияRжеди
Иштетүү сайтында ар кандай операцияларды ар дайым колдоп туруңуз
●ФАНУК
ЖекелештирилгенSэкранIs EазиялыкTo Use
●Стандартташтырылган жекелештирилген функция
IoT жаатындагы демилгелер
●Кеңири чөйрөдөгү жергиликтүү тармактарды колдоо
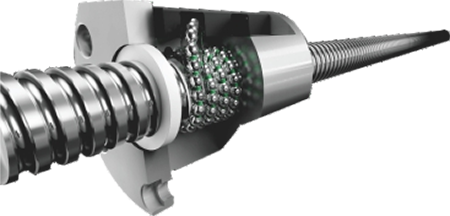
THKBбаарыSэкипаж
· C3 классы, жогорку тактыктагы шар бурама колдонулган, гайканы алдын ала жүктөө жана бураманы алдын ала тартуу менен иштетүү, терс соккуну жана температуранын жогорулашынын узарышын алдын ала жок кылуу үчүн, жайгаштыруунун жана кайталануунун эң сонун тактыгын көрсөтөт.
·Тез сокку катасын азайтуу үчүн серво моторунун түз жетеги.
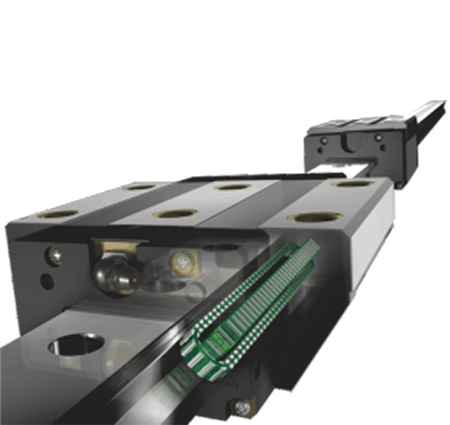
THKRоллерLкулагынын сыртындаGуста
·P класстагы өтө жогорку катуулук SRG тактык классы, сызыктуу багыттоочу нөлдүк аралык, жаа кесүү, конус кесүү, беттик текстура салыштырмалуу бирдей. Жогорку ылдамдыкта иштөөгө ылайыктуу, CNC станоктору үчүн талап кылынган айдоо күчүн бир топ азайтат.
· Тайгалануунун ордуна тоголонот, сүрүлүү жоготуусу аз, сезимтал жооп кайтаруу, позициялоонун жогорку тактыгы. Ал бир эле учурда кыймыл багытында жүктү көтөрө алат жана жүктөө учурунда жолдун тийүү бети дагы эле көп чекиттүү байланышта болот жана кесүү катуулугу төмөндөбөйт.
· Жыйноо оңой, алмаштырууга жөндөмдүү жана майлоонун жөнөкөй түзүлүшү; эскирүү көлөмү өтө аз жана кызмат мөөнөтү узак.
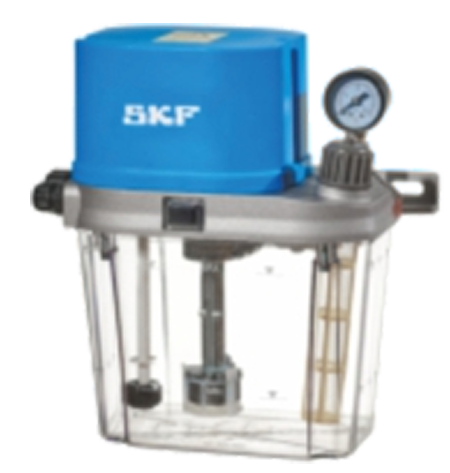
SKFBсөйкө/OоорупMоору
· Автоматтык майлоочу ар кандай колдонмолордун муктаждыктарын канааттандырат, ар кандай жумуш шарттарына ылайыктуу, ишенимдүү продукциялар, ийкемдүү колдонуу.
· Жогорку температурада, күчтүү титирөөдө жана кооптуу чөйрөдө подшипниктерди майлоо муктаждыктарын канааттандыруу.
Ар бир майлоочу чекит майлоонун көлөмүн көзөмөлдөө үчүн көлөмдүк пропорционалдык бөлүштүргүчтү колдонот, ал эми CNC токардык станокту май менен так камсыз кылуу үчүн PLC башкара алат.
МунараDдизайнPаткаруу
Интеграцияланган оң Y огунун түзүлүшү өтө катуу, оор жүктөрдү көтөрө алат жана Y интерполяциясынын огуна караганда жакшыраак иштөөгө ээ.
· Тегиздик контурун жылмакай жана жылмакай иштетүү
·Курама ийри беттерди жана контурларды иштетүү оңой
"Интерполяция Y" менен салыштырганда, "оң Y" тегиздик фрезерлөөдө айкын артыкчылыктарга ээ. "Оң Y" Y огу кыймылы X огуна перпендикуляр жана бир октук кыймыл болуп саналат. "Интерполяция Y" Y огу кыймылы X огу менен Y огу бир эле учурда кыймылдоо аркылуу түз сызыкты интерполяциялоо болуп саналат. Фрезерлөө тегиздигинин тегиздиги үчүн "оң Y" менен салыштырганда, "оң Y" огу менен иштетүү ачык жана жылмакай.
ТүзDрыжаSсинхрондууEэлектрдикSтөөнөгүч
Жогорку катуулук, жогорку момент, жогорку натыйжалуулук, жакшыраак бүтүрүү, так индекстөө.
Бардык негизги машина бөлүктөрү өтө күчтүү амортизациялоо жөндөмдүүлүгү бар HT300 чоюнунан жасалган.
Түз жетектүү электр шпиндели бар станоктордун өзгөчөлүктөрү
●Магниттик шакекче инкременттик энкодери (синус жана косинус) позициялоонун тактыгы: 20 арка секундасы,
C-огунун индекстөө тактыгы: 40 дого секунд
● Тез баштоо-токтотуу реакциясынын ылдамдыгы, станоктун иштөө убактысын үнөмдөйт жана өндүрүштүк кубаттуулукту натыйжалуу жакшыртат
●Кыска кесүү жүгү, энергияны үнөмдөө жана кубаттуулукту үнөмдөө, станокторду жакшыраак коргоо жана кызмат мөөнөтүн узартуу
● Шпиндельдин титирөөсүн натыйжалуу жок кылат, жакшы тең салмактуулук эффектин берет, жакшы бүтүрөт жана жумуш бөлүктөрүнүн бетинин бүтүшүн жакшыртат
(Майдалануунун ордуна токарлоонун артыкчылыктары, катуу токарлоонун көрүнүшү, беттин оройлугу Ra 0.2μm)
· Шпиндель мотору жылуулук жылышуунун таасирин басуу жана шпиндельдин туруктуу температурада иштешин камсыз кылуу үчүн муздатуу системасы менен жабдылган.
(Мурундун учунун агып чыгуу тактыгы 0,002 мм чегинде, бул туруктуураак тактыкты камсыз кылат)
· Арткы орнотулган түз жетектүү синхрондуу шпиндель, орнотуу жана техникалык тейлөө ыңгайлуураак
· A2-5: 7016AC - алдыңкы эки арткы эки
· A2-6: алдыңкы NN3020+100BAR10S, арткы NN3018
A2-8: алдыңкы NN3024+BT022B*2, арткы NN3022
Оор-DутиCастIронBасеAндCкомпоненттер
Бардык куюулар бурмалоону жана көтөрүлүүдөгү соккуну жутуу жөндөмдүүлүгүн азайтуу үчүн чектүү элементтерди анализдөө (FEA) аркылуу оптималдаштырылган. Негизги сериядагы токардык станоктордун куюулары катуулукту жана жылуулук туруктуулугун жогорулатуу үчүн кабыргалар менен бекемделген. Компакттуу жана симметриялуу баш жана куйрук куюулары катуулукту андан ары жогорулатат жана жогорку позициялоо тактыгын жана кайталануучулугун камсыз кылат.
| Буюм | Аты | Бирдик | 208MS | 208MSY |
| Саякат | Макс. керебеттин айлануу диаметри | mm | Φ680 | Φ700 |
| Максималдуу иштетүү диаметри | mm | Φ370 | Φ300 | |
| Курал кармагычындагы максималдуу айлануу диаметри | mm | Φ300 | Φ300 | |
| Максималдуу иштетүү узактыгы | mm | 420 | 400 | |
| Эки борбордун ортосундагы аралык | mm | - | - | |
| Шпиндель Цилиндр Чак | Шпиндел мурун | ASA | A2-6 | A2-6 |
| Гидравликалык цилиндр/патрон | Дюйм | 8 дюйм | 8 дюйм | |
| Шпиндель аркылуу өтүүчү тешиктин диаметри | mm | Φ79/66 | Φ79/66 | |
| Тешик аркылуу өтүүчү таякчанын максималдуу диаметри | mm | Φ65/52 | Φ65/52 | |
| Шпиндельдин максималдуу ылдамдыгы | айн/минут | 4300 | 4300 | |
| Шпиндель моторунун кубаттуулугу | kw | 18/22 | 18/22 | |
| Шпиндель моторунун моменти | Nm | 91-227 | 91-227 | |
| Шпиндельдин кошумча бөлүгү Цилиндр Чак | Шпиндельдин астыңкы муруну | ASA | A2-5 | A2-5 |
| Субгидравликалык цилиндр/патрон | Дюйм | 6 дюйм | 6 дюйм | |
| Тешиктин диаметри боюнча кошумча шпиндель | mm | Φ56 | Φ56 | |
| Sub-Max. таякча аркылуу өтүүчү тешиктин диаметри | mm | Φ46 | Φ46 | |
| Кошумча шпиндель Макс. ылдамдык | айн/минут | 5500 | 5500 | |
| Шпинделдин кошумча моторунун кубаттуулугу | kw | 17.5 | 17.5 | |
| X/ZN/S огу менен камсыздоо параметрлери | X моторунун кубаттуулугу | kw | 2.5 | 2.5 |
| Y моторунун кубаттуулугу | kw | - | 1.2 | |
| Z моторунун кубаттуулугу | kw | 2.5 | 2.5 | |
| S моторунун кубаттуулугу | Kw | 1.2 | 1.2 | |
| X огунун жүрүшү | mm | 236 | 204 | |
| Y огунун жүрүшү | mm | - | 100±50 | |
| Z огунун жүрүшү | mm | 510 | 492 | |
| X/Z огу боюнча рельс мүнөздөмөлөрү | спецификация | 35 ролик | 35 ролик | |
| Y огунун рельс мүнөздөмөлөрү | спецификация | 25 ролик | 25 ролик | |
| S огунун жүрүшү | mm | 600 | 600 | |
| X огунун тез кыймылы | Мм/мин | 20 | 20 | |
| Z огу тез кыймылдайт | Мм/мин | 20 | 20 | |
| Y огунун тез кыймылы | Мм/мин | - | 8 | |
| S огу менен тез кыймыл | Мм/мин | 24 | 24 | |
| Серво кубаттуулугу Мунаранын параметрлери | Күчтүү мунара түрү | / | BMT55 | BMT55 |
| Курал-жарак станциясы | / | 12T | 12T | |
| М моторунун кубаттуулугу | kw | 5.5 | 5.5 | |
| M огу менен кыймылдаткычтын моменти | Nm | 35 | 35 | |
| Кубаттуулук башы Макс. ылдамдык | айн/минут | 6000 | 6000 | |
| Сырткы диаметрдеги аспап кармагычынын мүнөздөмөлөрү | mm | 25*25 | 25*25 | |
| Ички диаметрдеги аспап кармагычынын мүнөздөмөлөрү | mm | Φ40 | Φ40 | |
| Коңшулаш куралды алмаштыруу убактысы | сек | 0.15 | 0.15 | |
| Позициялоо тактыгы | / | ±2” | ±2” | |
| Кайталап жайгаштыруу тактыгы | / | ±1” | ±1” | |
| Куйрук кампасынын параметрлери | Программалануучу гидравликалык куйрук дөңгөлөгү | / | - | - |
| Tailstock Max. саякат | mm | - | ||
| Жеңдин диаметри | mm | - | ||
| Жең менен саякаттоо | mm | - | ||
| Жеңдин конус формасы | / | - | ||
| Өлчөмдөрү | Жалпы өлчөмдөр | m | 2800*2100*1800 | 2700*2400*2000 |
| Машинанын салмагы болжол менен. | kg | 5900 | 5300 | |
| Башка | Суюктук багынын көлөмүн кесүү | L | 150 | 150 |
| Муздатуучу суу насосунун кубаттуулугу | kw | 0,75 | 0,75 | |
| Гидравликалык блоктун кутучасынын көлөмү | L | 40 | 40 | |
| Гидравликалык май насосунун моторунун кубаттуулугу | kw | 1.5 | 1.5 | |
| Майлоочу май багынын көлөмү | L | 2 | 2 | |
| Автоматтык майлоочу насостун моторунун кубаттуулугу | kw | 50 | 50 |
Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...