


5-огу бар вертикалдык иштетүү борбору CTB сериясы


Өзгөчөлүктөрү
Машинаны киргизүү
1. Беш огу бар бир убакта иштетүүнүн баасын натыйжалуу көтөрүү
Классикалык С-типтеги конструкция, өз алдынча иштелип чыккан жогорку тактыктагы электр шпиндели жана түз жетектүү айланма стол, жогорку класстагы CNC системасы менен жабдылган, эң сонун сапатты эң сонун көрсөтөт. 5 огу бар CNC вертикалдуу иштетүү борбору ар кандай мүнөздөмөлөрдөгү кошумча электр шпинделдерин жана токарлык жана фрезерлөөчү айланма столдорду колдойт.
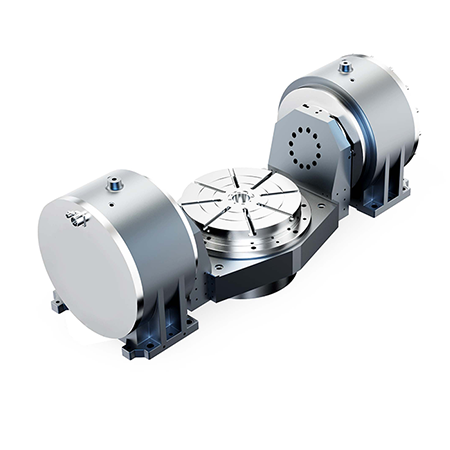
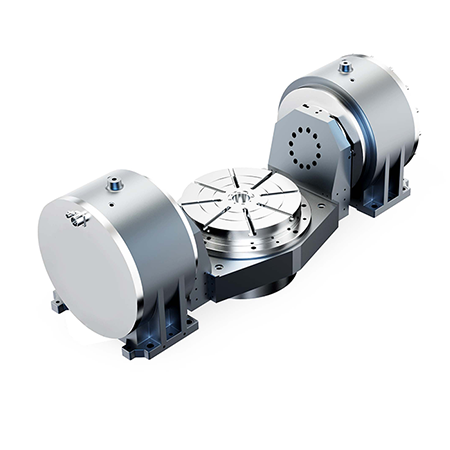
2. Түз жетектүү айланма табак
Өз алдынча иштелип чыккан түз жетектүү айланма табак жогорку тактыктагы момент кыймылдаткычын, нөлдүк берүү ажырымын, эскирүүнү кабыл алат жана жогорку тактыктагы бурчтук коддогуч менен жабдылган.
Жогорку класстагы CNC системасы жогорку динамикалык тактыкты башкарууга жетишет.
Айланма айланма дөңгөлөк, беш огу бар байланыш иштетүү, бөлүктүн максималдуу салмагы 150 кг-3000 кг жана терс бурч менен иштетүүгө болот. В огу күчтүү колдоочу катуулугу бар көмөкчү тирөөч түзүлүш менен жабдылган.
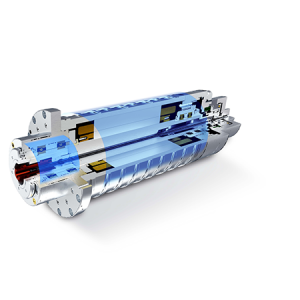
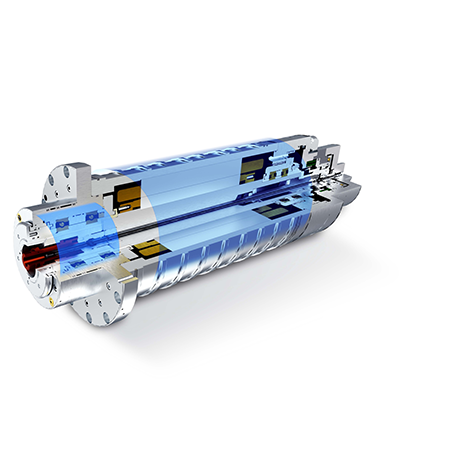
3.HSK сериясындагы электрдик шпиндель
Электр шпиндели жогорку натыйжалуу асинхрондуу ички моторду, жогорку тактыктагы керамикалык подшипниктерди, титирөө сенсорун, температура сенсорун жана куралдын ички муздатуу функцияларын кабыл алат.
4. Майлоо системасы узак мөөнөттүү майлоону кабыл алат;
5. Муздатуу системасы 5 огу бар cnc тик фрезердик станоктун борбордук шпиндель шаймандарынын жана жумушчу бөлүктөрдүн муздатуу муктаждыктарын толук канааттандыруу үчүн чоң агымдуу муздатуу насосун колдонот. Муздатуу чөйрөсү колдонуучунун жумушчу бөлүктөрүнүн чыныгы шарттарына ылайык аныкталат;
6. Чипти алып салуу системасы чынжырлуу пластиналуу автоматтык чипти алып салуучу машинаны (арткы катар) колдонот.
7. Курал дүкөнүнүн ATC курал алмаштыруучу камера кутучасы кол менен тейлөөдө сокур тактардан улам жабдууларга келтирилген олуттуу зыянды азайтуу үчүн майлоочу майдын деңгээлин автоматтык түрдө көзөмөлдөө менен жабдылган;
8. Станокторду долбоорлоодо техникалык тейлөө артыкчылыктуу болуп саналат.Бул станоктун чоң бөлүктөрүнүн жайгашуусу орнотуу, жөндөө жана техникалык тейлөө үчүн ыңгайлуу болгон ачык принципке негизделген, ал эми кээ бир бөлүктөрүндө техникалык тейлөө терезелери калтырылган;
9. 5 огу бар CNC вертикалдуу иштетүү борборуколдонууга, иштетүүгө жана тейлөөгө оңой жана кооз көрүнүшкө ээ.Станокторду колдонуу жана тейлөө жеке ден соолукка коркунуч келтирбейт же айлана-чөйрөнү булгабайт;
Техникалык мүнөздөмөлөр
| Буюм | Бирдик | V5-320B | V5-630B | V5-1000A | ||||
| Стол | ||||||||
| Диаметри | mm | 320 | 630 | 1000 | ||||
| Максималдуу горизонталдык жүктөм | kg | 150 | 500 | 3000 | ||||
| Максималдуу вертикалдык жүктөм | 100 | 300 | 2000-жыл | |||||
| Т-слоттор (X саны менен) | № X мм | 8X10H8 | 8X14H8 | 5X18 | ||||
| Машина иштетүү диапазону | ||||||||
| Шпинделдин мурунунан чейинки аралык | Макс. (мм) | 430 | 550 | 1080 | ||||
| столдун бетине | Мин. (мм) | 100 | 150 | 180 | ||||
| X огу | мим | 450 | 600 | 1150 | ||||
| Y огу | mm | 320 | 450 | 1300 | ||||
| Z огу | mm | 330 | 400 | 900 | ||||
| В-огу | . | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| C-огу | . | n X 360 | n X 360 | n X 360 | ||||
| Шпиндель | ||||||||
| Курал кармагыч |
| BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | |
| Шпильканы тартуу |
| MAS403 BT30-I |
| MAS403 BT40-I |
| MAS403 BT50-I |
| |
| Номиналдык ылдамдык | айн/минут | 12000 | 17500 | 1800-жыл | 2000-жыл | 1500 | ||
| Максималдуу ылдамдык | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Моторлуу шпиндель чыгаруу моменти (S1/S6) | Nm | 12/15.5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Моторлуу шпиндельдин чыгуу кубаттуулугу (S1/S6) | kW | 15/19.5 | 15-ноябрь | 13/18.5 | 15/18.5 | 30/37 | ||
| Координаталык огу | ||||||||
| Тез жүрүү | X огу |
м/мин | 36 | 36 | 25 | |||
| Y огу | 36 | 36 | 25 | |||||
| Z огу | 36 | 36 | 25 | |||||
| Максималдуу ылдамдык | В-огу | айн/минут | 100 |
| 15 | |||
| C-огу | 80 |
| ||||||
| 130 | 80 | 30 | ||||||
| Автоматтык курал алмаштыргыч | ||||||||
| Түрү | Дисктин түрү | Дисктин түрү | Горизонталдуу чынжыр түрү серво автоматтык курал алмаштыргыч | |||||
| Куралдарды тандоо | Эки багыттуу жакындык принциби
| Эки багыттуу жакындык принциби
| Эки багыттуу жакындык принциби | |||||
| Сыйымдуулугу | T | 24/30 | 24 | 30 | ||||
| Куралдын максималдуу узундугу | mm | 200 | 300 | 400 | ||||
| Аспаптын салмагы (MA) | kg | 3.5 | 8 | 20 | ||||
| Дисктин максималдуу диаметри | Толук | mm | 65 | 80 | 125 | |||
|
| Жанаша жайгашкан жерлер бош | 125 | 150 | 180 | ||||
| Тактык | ||||||||
| Ишке ашыруу стандарттары | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Позициялоо тактыгы | X/Y/Z огу | mm
| 0,006 | 0,007 | 0,08 | |||
|
| B/C огу | " | 6 | 6 | 8 | |||
| Кайталануучулугу | X/Y/Z огу | mm | 0,004 | 0,005 | 0,006 | |||
| B/C огу | " | 4 | 4 | 6 | ||||
| Салмак | kg | 4000 | 6500 | 33000 | ||||
| Сыйымдуулугу | КВА | 45 | 45 | 80 | ||||
| Жалпы өлчөмдөрү (Узундугу X Т X Б) | mm | 3460 X 3000X 2335 | 4000 X 4000X 3200 | 7420X4800X4800 | ||||
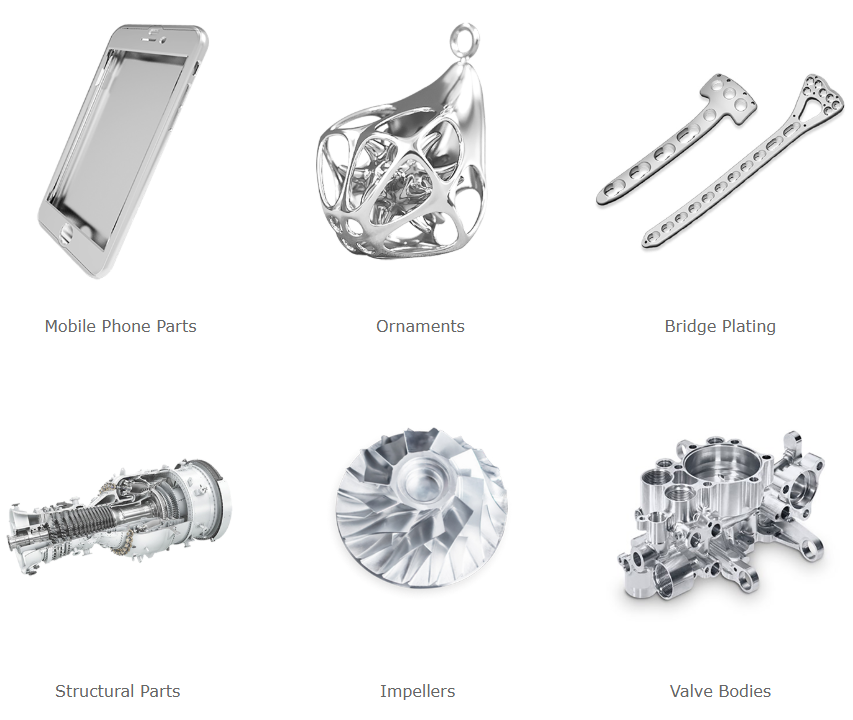
Иштерди иштетүү
Уюлдук телефондун тетиктери
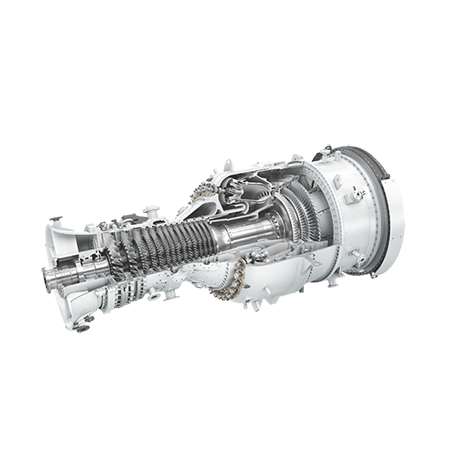
Структуралык бөлүктөр
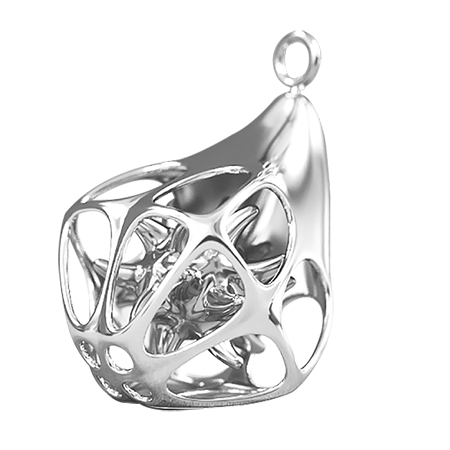
Кооздуктар
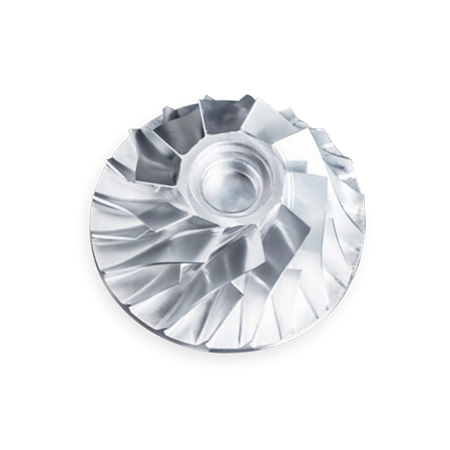
Импеллерлер
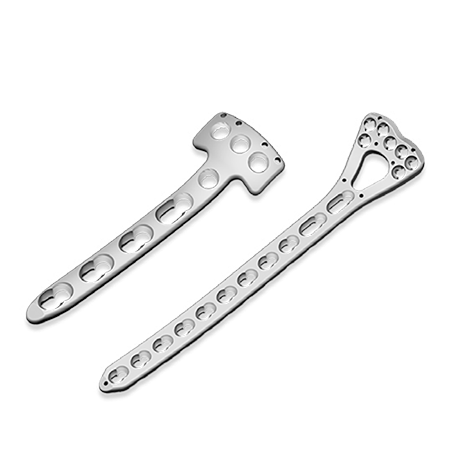
Көпүрө каптоо
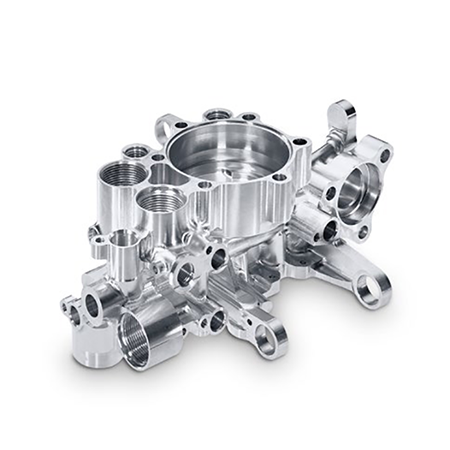
Клапан корпустары
Машинаны киргизүү
1. Беш огу бар бир убакта иштетүүнүн баасын натыйжалуу көтөрүү
Классикалык С-типтеги конструкция, өз алдынча иштелип чыккан жогорку тактыктагы электр шпиндели жана түз жетектүү айланма стол, жогорку класстагы CNC системасы менен жабдылган, эң сонун сапатты эң сонун көрсөтөт. Ар кандай мүнөздөмөлөрдөгү кошумча электр шпиндели жана токарлык жана фрезердик айланма столдорду колдойт.
2. Түз жетектүү айланма табак
Өз алдынча иштелип чыккан түз жетектүү айланма табак жогорку тактыктагы момент кыймылдаткычын, нөлдүк берүү ажырымын, эскирүүнү кабыл алат жана жогорку тактыктагы бурчтук коддогуч менен жабдылган.
Жогорку класстагы CNC системасы жогорку динамикалык тактыкты башкарууга жетишет.
Айланма айланма дөңгөлөк, беш огу бар байланыш иштетүү, бөлүктүн максималдуу салмагы 150 кг-3000 кг жана терс бурч менен иштетүүгө болот. В огу күчтүү колдоочу катуулугу бар көмөкчү тирөөч түзүлүш менен жабдылган.
3.HSK сериясындагы электрдик шпиндель
Электр шпиндели жогорку натыйжалуу асинхрондуу ички моторду, жогорку тактыктагы керамикалык подшипниктерди, титирөө сенсорун, температура сенсорун жана куралдын ички муздатуу функцияларын кабыл алат.
4. Майлоо системасы узак мөөнөттүү майлоону кабыл алат;
5. Муздатуу системасы шпиндель шаймандарынын жана жумушчу бөлүктөрдүн муздатуу муктаждыктарын толук канааттандыруу үчүн чоң агымдуу муздатуу насосун колдонот. Муздатуу чөйрөсү колдонуучунун жумушчу бөлүктөрүнүн чыныгы шарттарына ылайык аныкталат;
6. Чипти алып салуу системасы чынжырлуу пластиналуу автоматтык чипти алып салуучу машинаны (арткы катар) кабыл алат.
7. Аспаптар дүкөнүнүн ATC аспабын алмаштыруучу камера кутучасы кол менен тейлөөдө сокур тактардан улам жабдууларга келтирилген чоң зыянды азайтуу үчүн майлоочу майдын деңгээлин автоматтык түрдө көзөмөлдөө менен жабдылган;
8. Станокторду долбоорлоодо техникалык тейлөөгө артыкчылык берилет.Бул станоктун чоң бөлүктөрүнүн жайгашуусу орнотуу, жөндөө жана техникалык тейлөө үчүн ыңгайлуу болгон ачык принципке негизделген, ал эми кээ бир бөлүктөрүндө техникалык тейлөө терезелери калтырылган;
9. Станокту колдонуу, иштетүү жана тейлөө оңой жана ал кооз көрүнүшкө ээ.Станокторду колдонуу жана тейлөө жеке ден соолукка коркунуч келтирбейт же айлана-чөйрөнү булгабайт;
| Буюм | Бирдик | V5-320B | V5-630B | V5-1000A | ||||
| Стол | ||||||||
| Диаметри | mm | 320 | 630 | 1000 | ||||
| Максималдуу горизонталдык жүктөм | kg | 150 | 500 | 3000 | ||||
| Максималдуу вертикалдык жүктөм | 100 | 300 | 2000-жыл | |||||
| Т-слоттор (X саны менен) | № X мм | 8X10H8 | 8X14H8 | 5X18 | ||||
| Машина иштетүү диапазону | ||||||||
| Шпинделдин мурунунан чейинки аралык | Макс. (мм) | 430 | 550 | 1080 | ||||
| столдун бетине | Мин. (мм) | 100 | 150 | 180 | ||||
| X огу | мим | 450 | 600 | 1150 | ||||
| Y огу | mm | 320 | 450 | 1300 | ||||
| Z огу | mm | 330 | 400 | 900 | ||||
| В-огу | . | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| C-огу | . | n X 360 | n X 360 | n X 360 | ||||
| Шпиндель | ||||||||
| Курал кармагыч | BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | ||
| Шпильканы тартуу | MAS403 BT30-I | MAS403 BT40-I | MAS403 BT50-I | |||||
| Номиналдык ылдамдык | айн/минут | 12000 | 17500 | 1800-жыл | 2000-жыл | 1500 | ||
| Максималдуу ылдамдык | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Моторлуу шпиндель чыгаруу моменти (S1/S6) | Nm | 12/15.5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Моторлуу шпиндельдин чыгуу кубаттуулугу (S1/S6) | kW | 15/19.5 | 15-ноябрь | 13/18.5 | 15/18.5 | 30/37 | ||
| Координаталык огу | ||||||||
| Тез жүрүү | X огу | м/мин | 36 | 36 | 25 | |||
| Y огу | 36 | 36 | 25 | |||||
| Z огу | 36 | 36 | 25 | |||||
| Максималдуу ылдамдык | В-огу | айн/минут | 100 | 15 | ||||
| C-огу | 80 | |||||||
| 130 | 80 | 30 | ||||||
| Автоматтык курал алмаштыргыч | ||||||||
| Түрү | Дисктин түрү | Дисктин түрү | Горизонталдуу чынжыр түрү серво автоматтык курал алмаштыргыч | |||||
| Куралдарды тандоо | Эки багыттуу жакындык принциби
| Эки багыттуу жакындык принциби
| Эки багыттуу жакындык принциби | |||||
| Сыйымдуулугу | T | 24/30 | 24 | 30 | ||||
| Куралдын максималдуу узундугу | mm | 200 | 300 | 400 | ||||
| Аспаптын салмагы (MA) | kg | 3.5 | 8 | 20 | ||||
| Дисктин максималдуу диаметри | Толук | mm | 65 | 80 | 125 | |||
| Жанаша жайгашкан жерлер бош | 125 | 150 | 180 | |||||
| Тактык | ||||||||
| Ишке ашыруу стандарттары | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Позициялоо тактыгы | X/Y/Z огу | mm
| 0,006 | 0,007 | 0,08 | |||
| B/C огу | " | 6 | 6 | 8 | ||||
| Кайталануучулугу | X/Y/Z огу | mm | 0,004 | 0,005 | 0,006 | |||
| B/C огу | " | 4 | 4 | 6 | ||||
| Салмак | kg | 4000 | 6500 | 33000 | ||||
| Сыйымдуулугу | КВА | 45 | 45 | 80 | ||||
| Жалпы өлчөмдөрү (Узундугу X Т X Б) | mm | 3460 X 3000X 2335 | 4000 X 4000X 3200 | 7420X4800X4800 | ||||
Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...