


Бекитилген устундуу CNC бургулоо жана фрезерлөө машинасы
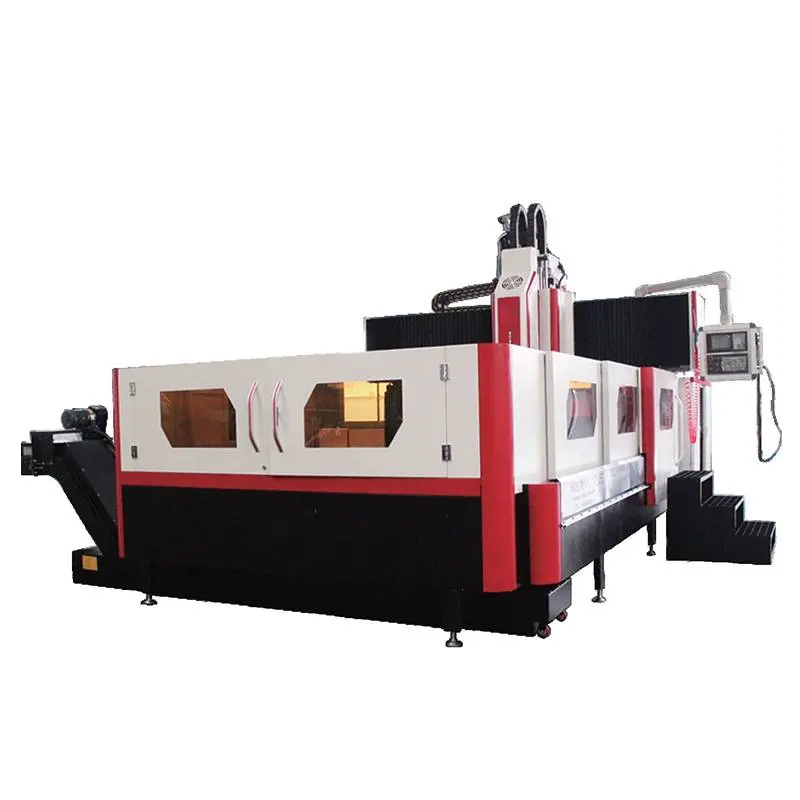
CNC бургулоо жана фрезерлөө машинасы
Машинанын функциясы жана өзгөчөлүктөрүнүн сүрөттөлүшү
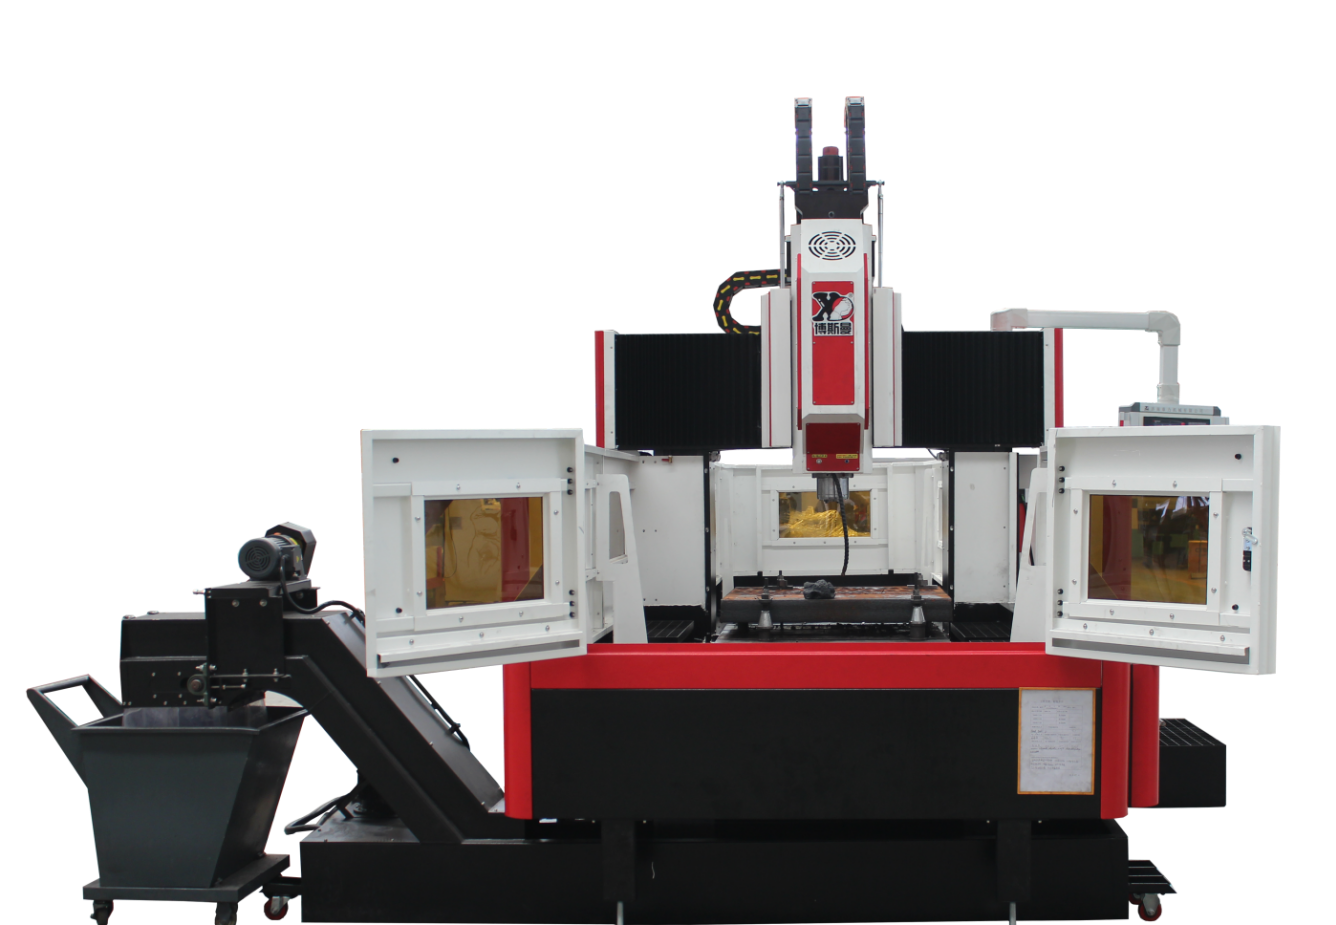
1) CNC гантри бургулоо жана фрезерлөө станоку - бул машина куруу, электр энергиясы жана гидравлика сыяктуу алдыңкы технологияларды бириктирген иштетүүчү жабдык. Ал негизинен калыпты, фланецтерди, клапандарды, конструкциялык бөлүктөрүн ж.б. иштетүү үчүн колдонулат. Ал машина куруу өнөр жайында ар кандай плиталар, кутулар, рамкалар, калыптар ж.б. сыяктуу татаал бөлүктөрүн орой жана жасалгалоодо кеңири колдонулат. Бул станок вертикалдуу фрезерлөө башынын жана столдун үч огу боюнча узунунан кыймылынын (X огу) горизонталдуу (Y огу) жана вертикалдуу кыймылын ишке ашыра алат. Фрезерлөө, бургулоо, катуу таптоо, кайра иштетүү жана кайра чөктүрүү сыяктуу көп процесстүү иштетүүнү аткарууга болот. Бүтүндөй машина жогорку катуулукка жана жакшы тактыкка ээ болгон гантри рамасынын түзүлүшүн кабыл алат. Бул колдонуучулар үчүн иштетүү үчүн биринчи тандоо.
2) Машинанын жалпы жайгашуусу
(1) Бекитилген устун тибиндеги порталдык раманын түзүлүшү кабыл алынган, керебет бекитилген, кош мамыча жана керебет болттор менен туташтырылган. Жумушчу стол керебетте X огунда, баш сөөгү ээрде Z багытында, ал эми ээр жана баш сөөгү устунда Y багытында жылат.
(2) Станоктун негизги чоң бөлүктөрү: керебет, мамыча, устун, ээр жана баш жагы - баары жогорку бекемдиктеги чоюн материалдары. Бул чоң бөлүктөрү 3D компьютердик программалык камсыздоо менен оптималдаштырылган, кабыргалардын акылга сыярлык жайгашуусу жана калдык чыңалууну жок кылуу үчүн толук жылуулук менен иштетүү процесстери менен камсыздалган. , Бүтүндөй машинанын жетиштүү бекемдигин, катуулугун жана жогорку туруктуулугун камсыз кылуу үчүн кесүү титирөөгө туруктуу.
3) Жумушчу стол
(1) Төшөк жогорку бекемдиктеги HT250 чоюн материалынан жасалган, компьютердик үч өлчөмдүү оптималдаштыруу дизайны колдонулган, кабыргалары акылга сыярлык жайгаштырылган жана анын катуулугу жана бекемдиги жакшыртылган.
(2) X огу боюнча багыттоочу жолдун жубу импорттолгон оор жүк ташуучу сызыктуу багыттоочуларды кабыл алат, алардын динамикалык жана статикалык сүрүлүү коэффициенти төмөн, столдун жогорку сезгичтиги жогору, жогорку ылдамдыктагы термелүү төмөн, сойлоп жүрүү жок, позициялоо тактыгы жогору жана серво жетектөөнүн мыкты иштеши бар: ошол эле учурда жүк көтөрүмдүүлүгү чоң жана кесүү термелүүсүнө туруктуулугу жакшы.
(3) X огунун жетеги - серво мотор редуктор аркылуу шар винти менен туташтырылган, ал жумушчу столду X огунун берүү кыймылын ишке ашыруу үчүн төшөктө алдыга жана артка жылдырууга жана катуулугун жогорулатуу үчүн бураманы алдын ала созууга түрткү берет.
4) Нур
(1) Туурасынан жасалган устун жана мамыча порталдык раманын түзүлүшүнө интеграцияланган, жогорку бекемдиктеги HT250 чоюн материалы колдонулган, кабыргалары акылга сыярлык жайгаштырылган жана жетиштүү ийилүү жана буралуу катуулугуна ээ.
(2) Нурдун жетектөөчү жубу оор сызыктуу жетектөөчү жолду колдонот.
(3) Y огу менен жетектөөчү - серво мотор муфта аркылуу шар винти менен түздөн-түз туташтырылган, ал эми шар винти Y огу менен берүү кыймылын ишке ашыруу үчүн ээрди устундун үстүндө солго жана оңго жылдырат.
5) Башы
(1) Баштыкча кыймылдын жогорку катуулугуна, жогорку позициялоо тактыгына жана жакшы төмөнкү ылдамдыктагы туруктуулугуна ээ болгон оор жүк ташуучу ролик сызыктуу жетектөөчү каражатты колдонот.
(2) Z огу менен жетектөөчү - серво мотор муфта аркылуу шар винтине түздөн-түз туташтырылган, ал эми шар винти Z огу менен азыктанууну ишке ашыруу үчүн баш дөңгөлөктү ээрдин үстүндө өйдө-ылдый жылдырууга түрткү берет. Z огу менен жетектөөчү мотор автоматтык тормоз функциясына ээ. Электр энергиясы өчүп калган учурда, мотордун валы айланбашы үчүн бекем кармалат.
(3) Шпиндель тобу Тайвань Цзяньчундун жогорку ылдамдыктагы ички муздатуучу шпинделин жогорку тактыкта жана жогорку өндүрүмдүүлүктө колдонот. Негизги вал бычакты негизги валдагы көпөлөк пружина менен кармап, төрт бөлүктөн турган брошь механизми аркылуу куралдын туткасынын тартуу мыгына таасир этүүчү тартылуу күчү менен кармайт, ал эми бош курал пневматикалык ыкманы колдонот.
6) Пневматикалык система
Шпиндельдин аспабын бошотуу үчүн колдонулат.
7) Машинаны коргоо
Керебеттин рельси (X огу) дат баспас болоттон жасалган телескопиялык коргоочу капкакты кабыл алат;
Нур жетеги (Y огу) ийкемдүү органдарды коргоону кабыл алат.
8) Майлоо
(1) X, Y, Z үч октуу подшипниктердин баары майланган.
(2) X, Y, Z үч огу бар жолдордун баары май менен майланат.
(3) X, Y, Z үч октуу шар винт жуптарынын баары май менен майланат.
9) CNC системасы
CNC системасы стандарттуу түрдө Пекин Кайенди башкаруу системасы жана жетеги менен жабдылган, толук функциялары жана оңой иштеши менен; стандарттуу RS-232 байланыш интерфейси, USB розеткасы жана тиешелүү программалык камсыздоо.
Чыпкалоо системасы
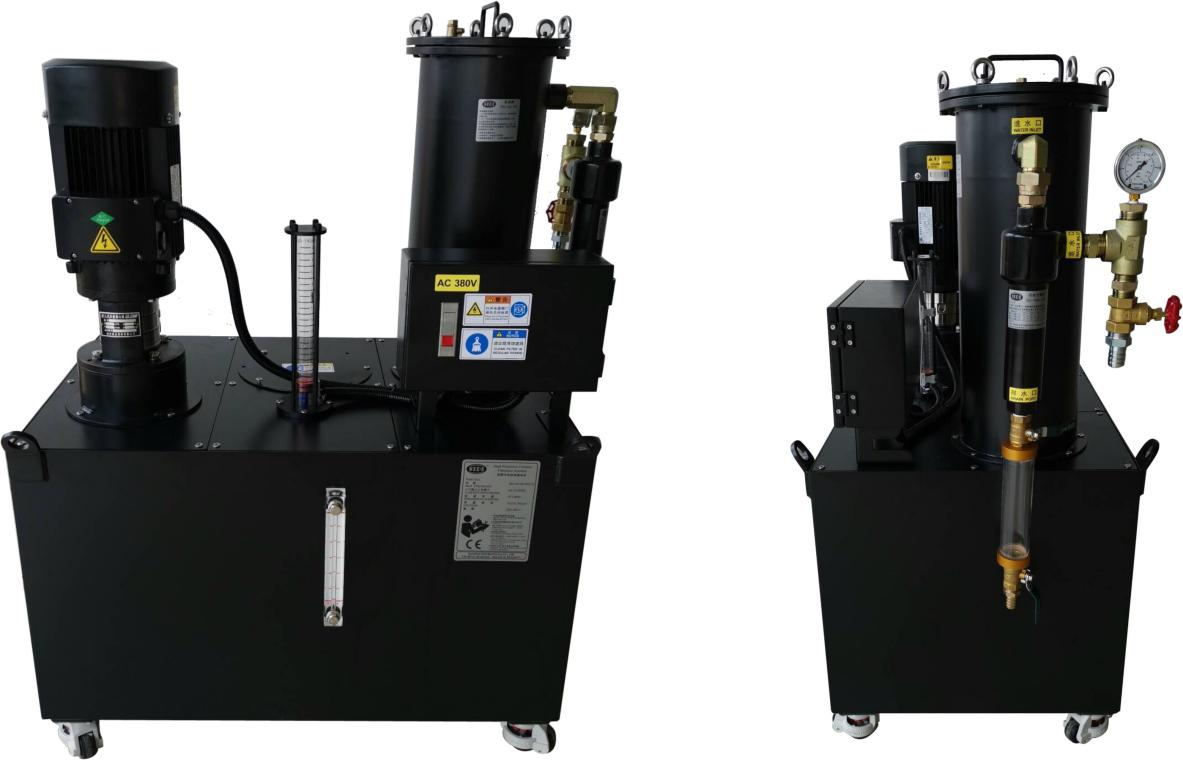
Бул станок борбордук суу чыпкалоо системасы менен жабдылган, ал муздаткычтагы кирлерди натыйжалуу чыпкалай алат. Ички суу чачуу системасы иштетүү учурунда темир төөнөгүчтөрдүн аспапка чырмалышып калышына жол бербейт, аспаптын эскирүүсүн азайтат, аспаптын иштөө мөөнөтүн узартат жана жумуш бөлүкчөсүнүн бетинин жасалгасын жакшыртат. Аспаптын учундагы жогорку басымдагы суу чыгаруучу төөнөгүч жумуш бөлүкчөсүнүн бетин жакшы коргойт, жогорку ылдамдыктагы айлануучу муунду коргойт, кирлердин айлануучу муунга тоскоол болушуна жол бербейт, ошондой эле жумуш бөлүкчөсүнүн жалпы сапатын жакшыртып, жумуштун натыйжалуулугун жогорулатат. (Эскертүү: сүрөт чыпкалоо системасынын физикалык сүрөтү)
Техникалык мүнөздөмө
| Модель | BOSM-DPH2016 | BOSM-DPH2022 | BOSM-DPH2625 | BOSM-DPH4026 | |
| Жумушчу өлчөмү (мм) | 2000*1600 | 2000*2000 | 2500*2000 | 4000*2200 | |
| Максималдуу жүктөм (кг) | 7000 | 7000 | 7000 | 7000 | |
| T уячасы (мм) | 8*22 | 8*22 | 8*22 | 8*22 | |
| Столдун X огунун максималдуу жүрүшү (мм) | 2200 | 2200 | 2600 | 4000 | |
| Y столунун огунун максималдуу жүрүшү (мм) | 1600 | 2200 | 2500 | 2600 | |
| Шпиндельдин максималдуу жүрүшү - Z огу (мм) | 600 | 600 | 600 | 600/1000 | |
| Шпиндельдин учунан жумушчу столго чейинки аралык (мм) | Максималдуу | 800 | 800 | 800 | 800 |
| Минималдуу | 200 | 200 | 200 | 200 | |
| Таппер (7:24) | BT50 | BT50 | BT50 | BT50 | |
| Шпинделдин ылдамдыгы (ай/мин) | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | 30~3000/60~6000 | |
| Шпинделдин моторунун кубаттуулугу (кВт) | 22 | 22 | 22 | 22 | |
| Макс. U-формасындагы бургу (мм) | φ90 | φ90 | φ90 | φ90 | |
| Максималдуу таптоо (мм) | M36 | M36 | M36 | M36 | |
| Кесүү тоют ылдамдыгынын диапазону | 1~4000 | 1~4000 | 1~4000 | 1~4000 | |
| Тез кыймыл (м/мин) | 2008/8/8 | 2008/8/8 | 2008/8/8 | 2008/8/8 | |
| GB/T18400.4 (м/мин) улуттук стандарттарын ишке ашыруу | ±0.01/1000мм | ±0.01/1000мм | ±0.01/1000мм | ±0.01/1000мм | |
| Салмагы (Т) | 16.5 | 21 | 24 | 40 | |
Сапатты текшерүү
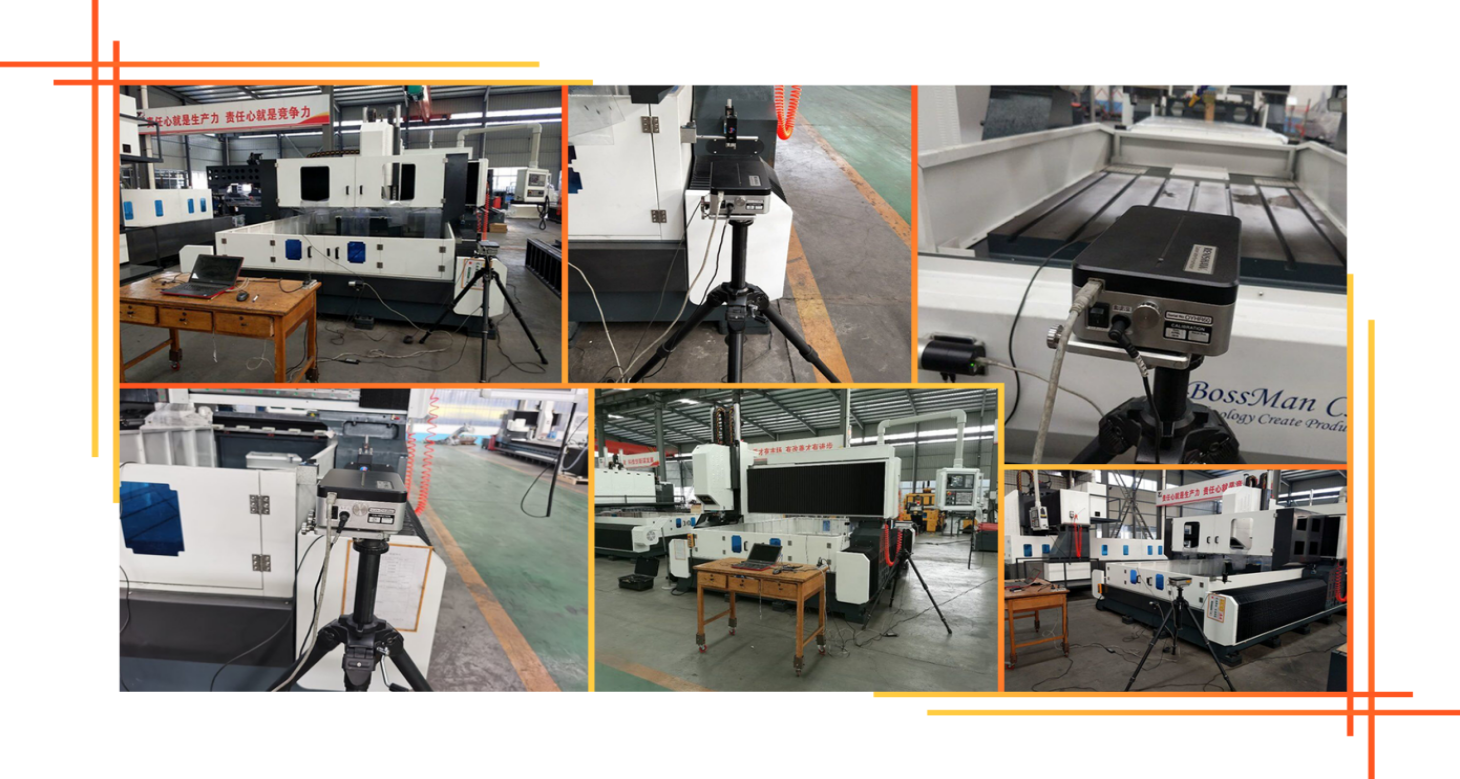
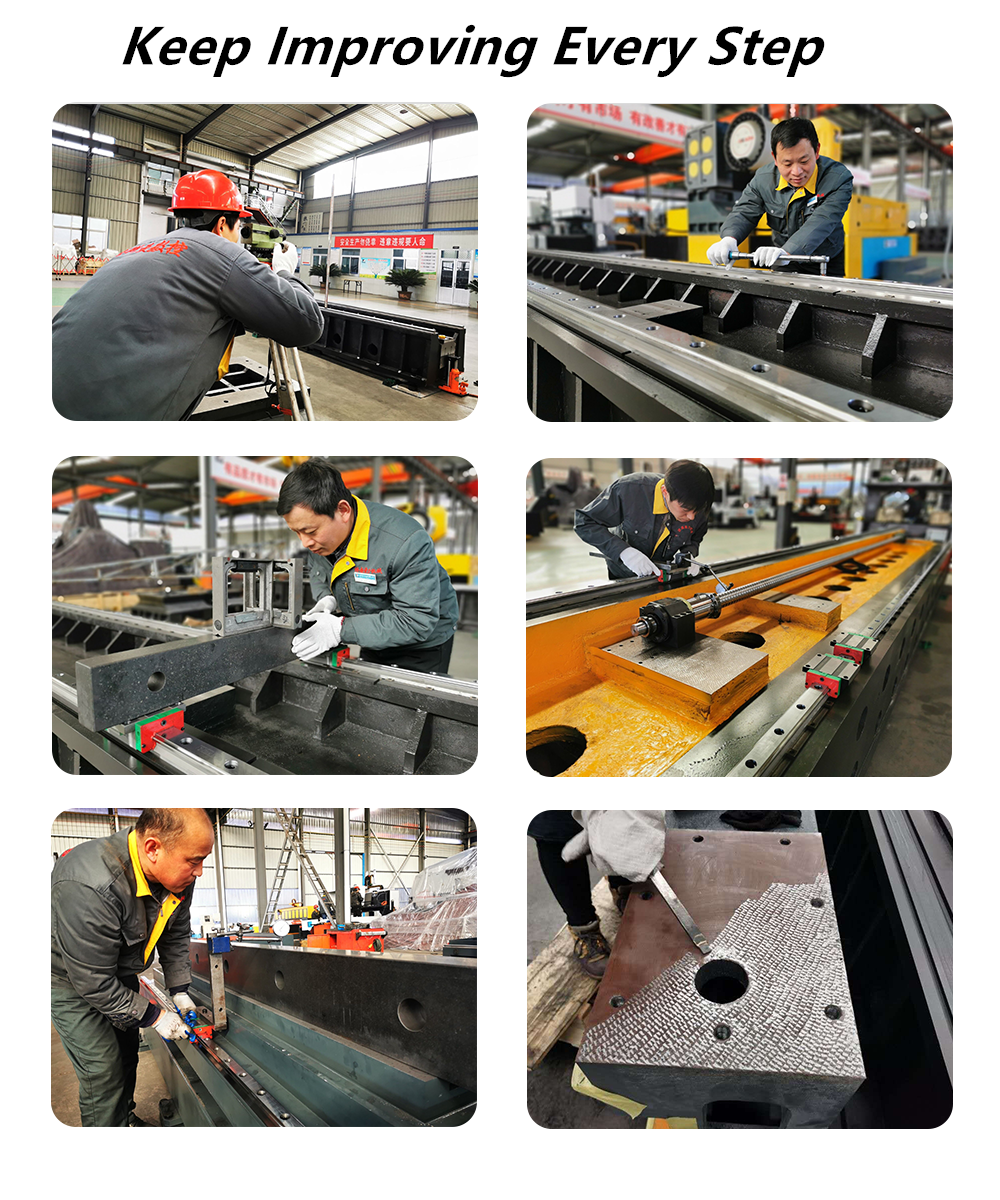
Bosman компаниясынын ар бир машинасы Улуу Британиянын RENISHAW компаниясынын лазердик интерферометри менен калибрленген, ал машинанын динамикалык, статикалык туруктуулугун жана иштетүү тактыгын камсыз кылуу үчүн кадам каталарын, тескери бурулушту, позициялоо тактыгын жана кайталап позициялоо тактыгын так текшерип жана компенсациялайт. . Шарик тилкесин сыноо Ар бир машина чыныгы тегерек тактыгын жана машинанын геометриялык тактыгын оңдоо жана машинанын 3D иштетүү тактыгын жана тегерек кесүү эксперименттерин бир эле учурда жүргүзүү үчүн британиялык RENISHAW компаниясынын шар тилкесин сыноочуну колдонот.
Станокту колдонуу чөйрөсү
1.1 Жабдуулардын экологиялык талаптары
Айлана-чөйрөнүн температурасын туруктуу кармап туруу так иштетүү үчүн маанилүү фактор болуп саналат.
(1) Айлана-чөйрөнүн температурасы -10℃ ~35 ℃Айлана-чөйрөнүн температурасы 20 болгондо℃нымдуулук 40 болушу керек~75%.
(2) Станоктун статикалык тактыгын белгиленген диапазондо сактоо үчүн, оптималдуу айлана-чөйрөнүн температурасы 15 болушу керек° Cден 25ке чейин° C температура айырмасы менен
Ал ашпашы керек± 2 ℃/ 24 саат.
1.2 Электр менен камсыздоонун чыңалуу: 3 фазалуу, 380V, чыңалуу өзгөрүшү ичинде± 10%, электр менен камсыздоо жыштыгы: 50Гц.
1.3 Эгерде колдонуу аймагындагы чыңалуу туруксуз болсо, станоктун нормалдуу иштешин камсыз кылуу үчүн ал жөнгө салынуучу кубат булагы менен жабдылышы керек.
1.4. Станок ишенимдүү жерге туташтырылышы керек: жерге туташтыруучу зым жез зымдан, зымдын диаметри 10 мм кем болбошу керек.², жана жерге туташтыруу каршылыгы 4 Омдон аз.
1.5 Жабдуунун нормалдуу иштешин камсыз кылуу үчүн, эгерде аба булагынын кысылган абасы аба булагынын талаптарына жооп бербесе, машинанын аба алуусунан мурун аба булагын тазалоочу түзүлүштөрдүн топтомун (нымдуулукту кетирүү, майсыздандыруу, чыпкалоо) кошуу керек.
1.6. Жабдууларды күндүн түз нурунан, титирөөдөн жана жылуулук булактарынан, ошондой эле жогорку жыштыктагы генераторлордон, электр ширетүүчү аппараттардан ж.б. алыс кармоо керек, ошондо машинанын өндүрүшүнүн бузулушуна же машинанын тактыгынын жоголушуна жол берилбейт.
Тейлөөдөн мурун жана кийин
1) Тейлөө алдында
Кардарлардын суроо-талабын жана зарыл болгон маалыматты изилдеп, андан кийин биздин инженерлерге пикир билдирүү аркылуу, Bossman техникалык командасы кардарлар менен техникалык байланыш жана чечимдерди иштеп чыгуу үчүн жооптуу болуп, кардарларга тиешелүү иштетүү чечимин жана ылайыктуу машиналарды тандоого жардам берет.
2) Тейлөөдөн кийинки
A. Машина бир жылдык кепилдик менен жана өмүр бою техникалык тейлөө үчүн акы төлөнөт.
B. Машина белгиленген портко келгенден кийинки бир жылдык кепилдик мөөнөтүнүн ичинде, BOSSMAN машинадагы ар кандай жасалма эмес бузулууларды акысыз жана өз убагында тейлөө кызматтарын көрсөтөт жана жасалма эмес бузулуулардын бардык түрлөрүн өз убагында акысыз алмаштырат. Кепилдик мөөнөтүнүн ичинде келип чыккан бузулуулар тиешелүү баада оңдолот.
C. 24 саат бою онлайн режиминде техникалык колдоо, TM, Skype, электрондук почта, тиешелүү суроолорду өз убагында чечүү. Эгерде чечилбесе, BOSSMAN дароо оңдоо үчүн сатуудан кийинки инженерди чакырууну уюштурат, сатып алуучу VISA, авиабилеттер жана жатакана үчүн акча төлөшү керек.
Кардардын сайты

Продукциялардын категориялары
-

VC сериясындагы жогорку катуулуктагы CNC иштетүү борбору ...
-

HP сериясындагы горизонталдуу кыймылдуу тилке сызыктуу жетектөөчү...
-

HT сериясы горизонталдуу кыймылдуу тилке сызыктуу жол көрсөткүч...
-

VS сериясындагы төрт жолдуу оор жүк ташуучу CNC иштетүүчү C...
-

Жогорку катуулуктагы V сериялуу CNC иштетүү борбору
-

X сериясындагы эки тилкелүү CNC иштетүү борбору
-

Горизонталдуу 5-октуу CNC иштетүү борбору TKG1600
-

CNC вертикалдуу токарлоо жана фрезерлөөчү композиттик борбор...
-

Жогорку ылдамдыктагы CNC иштетүү борбору GM сериясы
-

Жогорку ылдамдыктагы CNC фрезерлөө GT сериясы
-

Эки шпиндельдүү CNC токардык станогу SK32
-

Дөңгөлөктөр үчүн CNC вертикалдуу иштетүү борбору RFTV510 ...